Startseite / Fallstudien / Industrieausrüstung
FALLSTUDIE / INDUSTRIEAUSRÜSTUNGSFERTIGUNG
CNC-Monitoring in der Industrieausrüstungs-fertigung
Wie kann ein großer CNC-Maschinenpark verborgene Zeitverluste in produktive Kapazität umwandeln? Bei 125 Dreh- und Fräsmaschinen im Dreischichtbetrieb macht WatchMen Leerlauf, Mikrostopps, Rüstverluste und Stillstände sichtbar. CNC-Monitoring in der Industrieausrüstungsfertigung schafft damit die Datengrundlage, um verlorene Maschinenzeit gezielt zu erkennen und in produktive Kapazität zurückzuführen. Der Kunde berichtet von 27 % höherer Produktivität.
Kostenloses PDF · Ohne Registrierung
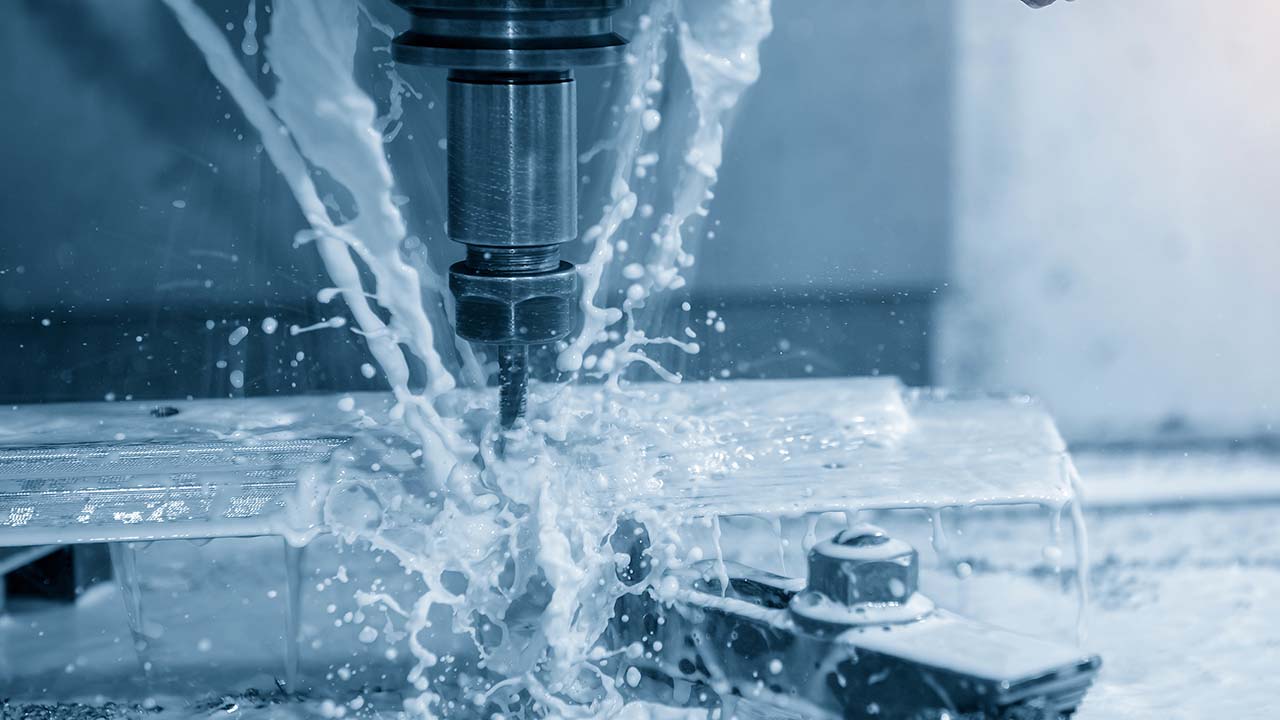
Beispielfoto der CNC-Bearbeitung. Die Fallstudie behandelt Präzisionsteile für industrielle Codier- und Kennzeichnungssysteme.
+27 %
höhere Produktivität
Berichtetes Kundenergebnis
125
CNC-Maschinen
Drehen und Fräsen
+121.500 h
produktive Kapazität
Berechneter jährlicher Gewinn
In dieser Fallstudie Projekt · Umsetzung · Maßnahmen · Ergebnisse · FAQ
DAS PROJEKT
Auf einen Blick
Branche
Fertigung von Industrieausrüstung
Maschinenpark
125 CNC-Maschinen · Baujahre 1999–2026
Betrieb
Drei Schichten
Anwendung
Drehen und Fräsen
Technologie
Novo AI Retrofit-Sensoren + WatchMen
Fokus
Leerlauf, Mikrostopps, Rüstverluste, Stillstände und OEE
DIE HERAUSFORDERUNG
Kleine Verluste summieren sich im großen CNC-Maschinenpark.
Warten auf Material, Werkzeuge, Freigaben oder Folgeaufträge kostet Maschinenzeit. Wiederkehrende Kurzstopps und späte Alarmreaktionen verursachen weitere Verluste. Die Herausforderung besteht darin, diese Verluste sichtbar zu machen, ihre Auswirkungen einzuordnen und daraus konkrete Verbesserungen abzuleiten.
Leerlauf
Wartezeiten auf Material, Werkzeuge, Freigaben und Folgeaufträge erkennen.
Mikrostopps & Stillstände
Wiederkehrende kurze Unterbrechungen und verzögerte Alarmreaktionen sichtbar machen.
Schichtleistung
Produktivanteile und gewonnene Kapazität über alle drei Schichten vergleichen.
VON DER MASCHINE ZUR ANALYSE
Messen. Untersuchen. Verbessern.
Maschinenzustände zeigen, wann Kapazität verloren geht. Der Produktionskontext hilft, die Ursachen zu verstehen, Schichten zu vergleichen und die Wirkung veränderter Arbeitsabläufe zu prüfen.
01
Maschinenzustände erfassen
WatchMen macht Maschinenaktivität im Zeitverlauf sichtbar. Im Fokus stehen produktive Zeit, Leerlauf, Mikrostopps, Rüstverluste und Stillstände im Maschinenpark mit 125 Dreh- und Fräsmaschinen.
02
Drei Schichten vergleichen
Produktivanteile und Zeitverluste werden je Schicht betrachtet. Die Fallstudie zeigt eine rechnerische Aufschlüsselung mit unterschiedlichen Ausgangswerten für die drei Schichten.
03
Verbesserungen überprüfen
Vorher-Nachher-Berechnungen übersetzen den berichteten Produktivitätsgewinn in produktive Stunden, zusätzliche Kapazität und eine OEE-Sensitivitätsrechnung.
MASCHINENAKTIVITÄT
Maschinenaktivität im Zeitverlauf
WatchMen macht produktiven Betrieb und Unterbrechungen sichtbar. Gemeinsam mit dem Produktionskontext hilft der Zeitverlauf dabei, Leerlauf, Mikrostopps, Rüstverluste und Stillstände zu untersuchen und Verbesserungsansätze zu priorisieren.
Mehr über die Nachrüstung und Datenerfassung von CNC-Maschinen →
VON DATEN ZU MASSNAHMEN
Ansatzpunkte für den Produktionsalltag
Monitoringdaten helfen, die größten Zeitverluste zu erkennen. Die Fallstudie leitet daraus Prioritäten für die Arbeitsvorbereitung, wiederkehrende Unterbrechungen und klare Reaktionsabläufe ab. Die genannten Kapazitätsbeiträge sind berechnet.
01
Den nächsten Auftrag früher vorbereiten
Material, Werkzeuge, Programme und Freigaben vor Auftragsende prüfen. Für Leerlaufalarme klare Verantwortliche benennen. Rechnerischer Beitrag: 60.000 gewonnene Stunden pro Jahr durch weniger Leerlauf.
02
Wiederkehrende Verluste reduzieren
Mikrostopps nach Maschine, Produkt und Werkzeug untersuchen. Vorrichtungen und Programme frühzeitig vorbereiten und Übergaben vereinheitlichen. Zusammen ergeben Mikrostopps und Rüstverluste einen berechneten Kapazitätsgewinn von 33.750 Stunden pro Jahr.
03
Alarmzuständigkeit und Planung klären
Festlegen, wer auf Alarme reagiert und wann eskaliert wird. Produktive Bearbeitungszeit mit verstrichener Zeit und Auftragszielen vergleichen. Rechnerisch sinkt die Dauer gleicher Arbeit von 20,00 auf 15,75 Stunden.
ERGEBNISSE IM KONTEXT
Berichtetes Ergebnis und berechnete Kapazität
BERECHNETER PRODUKTIVANTEIL
60,0 % → 76,2 %
Vorher · 60,0 %
Nachher · 76,2 %
Skala: 0–100 % der geplanten Zeit · Zunahme um 16,2 Prozentpunkte.
+121.500
zusätzliche produktive Maschinenstunden pro Jahr
Berechneter jährlicher Kapazitätsgewinn im Maschinenpark mit 125 CNC-Maschinen.
Vorher und nachher: Die berechnete produktive Zeit steigt von 450.000 auf 571.500 Stunden pro Jahr. Der Leerlauf sinkt rechnerisch von 135.000 auf 75.000 Stunden, eine Reduktion um 44,44 %. Der Kunde berichtet von 27 % höherer Produktivität.
Berechnungsgrundlagen im PDF ansehen ↓Einordnung: Die Produktivitätssteigerung um 27 % ist das berichtete Kundenergebnis. Die detaillierten Zeit- und OEE-Werte sind Modellrechnungen auf Basis der Fallstudienvorlage und 750.000 geplanten Maschinenstunden pro Jahr. Verlustanteile und Schicht-Ausgangswerte sind Modellannahmen, keine zusätzlich gemessenen Kundenergebnisse.
GUT ZU WISSEN
Fragen zum CNC-Monitoring
Welche Maschinen umfasst die Fallstudie?
Die Fallstudie umfasst 125 CNC-Dreh- und Fräsmaschinen zur Herstellung von Präzisionsteilen für industrielle Codier- und Kennzeichnungssysteme. Die Baujahre liegen zwischen 1999 und 2026.
Welche Produktivitätssteigerung berichtet der Kunde?
Laut den von Novo AI übermittelten, kundenseitig bestätigten Projektangaben erzielte der Hersteller mit WatchMen eine um 27 % höhere Produktivität.
Wie stark sinkt der Leerlauf in der Berechnung?
Der berechnete Leerlauf je Maschine und Achtstundenschicht sinkt von 86,4 auf 48,0 Minuten. Über den gesamten Maschinenpark fällt der jährliche Leerlauf rechnerisch von 135.000 auf 75.000 Stunden. Das entspricht 60.000 gewonnenen Stunden.
Wie verändert sich die Leistung in den drei Schichten?
Der berechnete Produktivanteil steigt in Schicht 1 von 62,00 % auf 78,74 %, in Schicht 2 von 60,00 % auf 76,20 % und in Schicht 3 von 58,00 % auf 73,66 %. Die Vorlage setzt je Schicht eine relative Verbesserung um 27 % an.
Wie wird die OEE-Sensitivität berechnet?
Die Berechnung hält den Leistungsfaktor bei 90 % und den Qualitätsfaktor bei 98 %. Die angesetzte Verfügbarkeit entspricht als Modellannahme dem Produktivzeitanteil. Daraus ergibt sich eine berechnete OEE von 52,92 % vorher und 67,21 % nachher. Das sind 14,29 Prozentpunkte mehr, keine allgemeine Gleichsetzung von Auslastung und OEE.
Wie wird die jährliche Kapazität berechnet?
Die Vorlage rechnet mit 125 Maschinen, drei Schichten, acht Stunden je Schicht und 250 Produktionstagen. Das ergibt 750.000 geplante Maschinenstunden pro Jahr. Bei einem Produktivanteil von 60,00 % beziehungsweise 76,20 % ergeben sich 450.000 beziehungsweise 571.500 produktive Stunden. Gewonnene Stunden und reduzierte Verluste beschreiben denselben Gewinn und dürfen nicht addiert werden.
DIE VOLLSTÄNDIGE FALLSTUDIE
Details für Ihre Entscheidung
Laden Sie das deutsche PDF mit Projektbeschreibung, Ergebnissen und Berechnungsgrundlagen herunter.
Kostenloses PDF herunterladen ↓ÜBERTRAGUNG AUF IHRE PRODUKTION
Was möchten Sie sichtbar machen?
Nennen Sie uns Anzahl und Baujahre Ihrer CNC-Maschinen, Ihr Schichtmodell und Ihre wichtigste Frage: Leerlauf, Mikrostopps, Rüstverluste, Stillstände oder OEE.
Ihre Anwendung besprechen →Weiterlesen: CNC-Monitoring in der Präzisionswerkzeugfertigung · Alle Fallstudien · CNC-Maschinen nachrüsten und Maschinendaten erfassen
Herausgeber: Novo AI GmbH. Quelle: die deutsche Fallstudie „CNC-Monitoring in der Industrieausrüstungsfertigung“. Die Produktivitätssteigerung ist kundenseitig bestätigt. Detaillierte Zeit- und OEE-Werte werden aus den Annahmen der Vorlage berechnet.
Externe Fachquellen: OEE.com: Definition und Berechnung der OEE (Englisch) · OEE.com: Sechs wesentliche Verlustarten in der Fertigung (Englisch). Diese Quellen erläutern die allgemeine Methodik und Verlustarten. Kundenergebnisse und Modellannahmen stammen aus der Fallstudie.