WISSEN AUS DER PRAXIS
Fallstudien & Herunterladen
Fünf Fallstudien zeigen, wie Produktionsteams Maschinenzustände erfassen, Zeitverluste untersuchen und Maßnahmen überprüfen. Beide Projektberichte stehen als deutsche PDF und als ausführliche Webseite bereit. Der zusätzliche Lösungsüberblick erklärt Technik, Voraussetzungen und Einführung.
Welche Fallstudie passt zu Ihrer Frage?
CNC-Fertigung: Leerlauf zwischen Aufträgen, Schichtwechsel und Stillstandsursachen untersuchen.
Streckmetallfertigung: Hubleistung, Unterbrechungen und Planabweichungen im Auftragskontext verstehen.
CNC- & Blechbearbeitung: Wartezeiten, Leerlauf und wiederkehrende Unterbrechungen im gemischten Maschinenpark analysieren.
Gas-Sicherheitsfertigung: Produktivzeit, Leerlauf und Stillstände über einen größeren Bestandsmaschinenpark transparent machen.
Industrieausrüstungsfertigung: Mikrostopps, Rüstverluste und Leerlauf bei CNC-Dreh- und Fräsmaschinen untersuchen.
Laserschneiden: Verluste durch Rüsten, Beladen, Materialwartezeiten, Mikrostopps und Stillstände während des Schneidprozesses untersuchen.
Spritzguss: Produktive Spritzgusszeit von Rüsten, Engineering-Arbeiten, Wartezeiten und wiederkehrenden Unterbrechungen unterscheiden.
Verseilfertigung: Spulen- und Materialwartezeiten, Rüstverluste, Mikrostopps und Stillstände im Verseilprozess sichtbar machen.
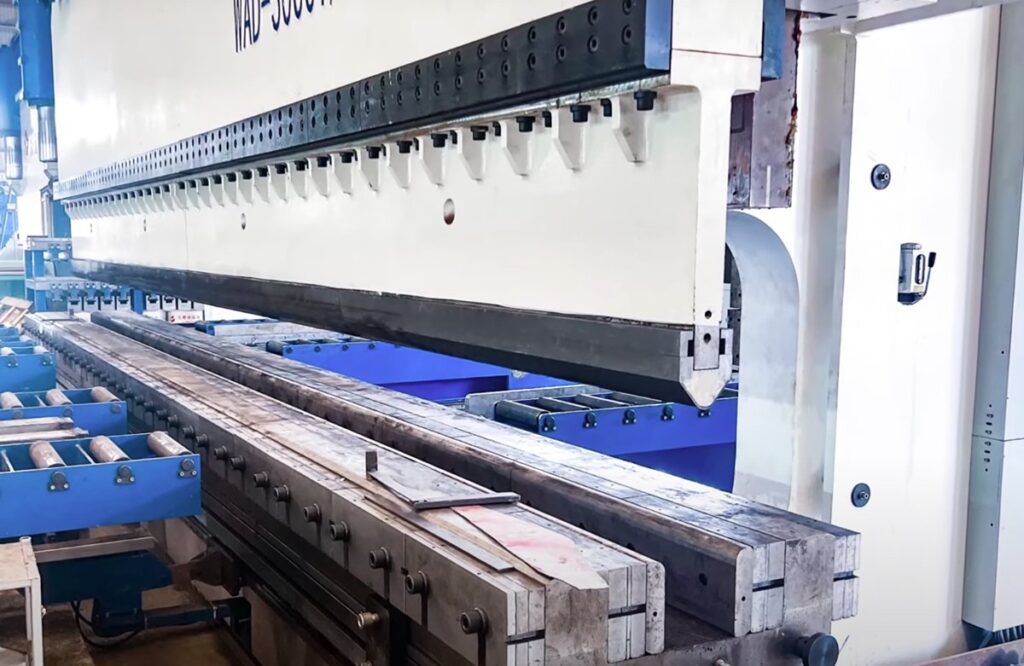
Abkantfertigung: Produktive Biegezeit, Rüst- und Wechselzeiten, Wartephasen, Mikrostopps und Stillstände analysieren.
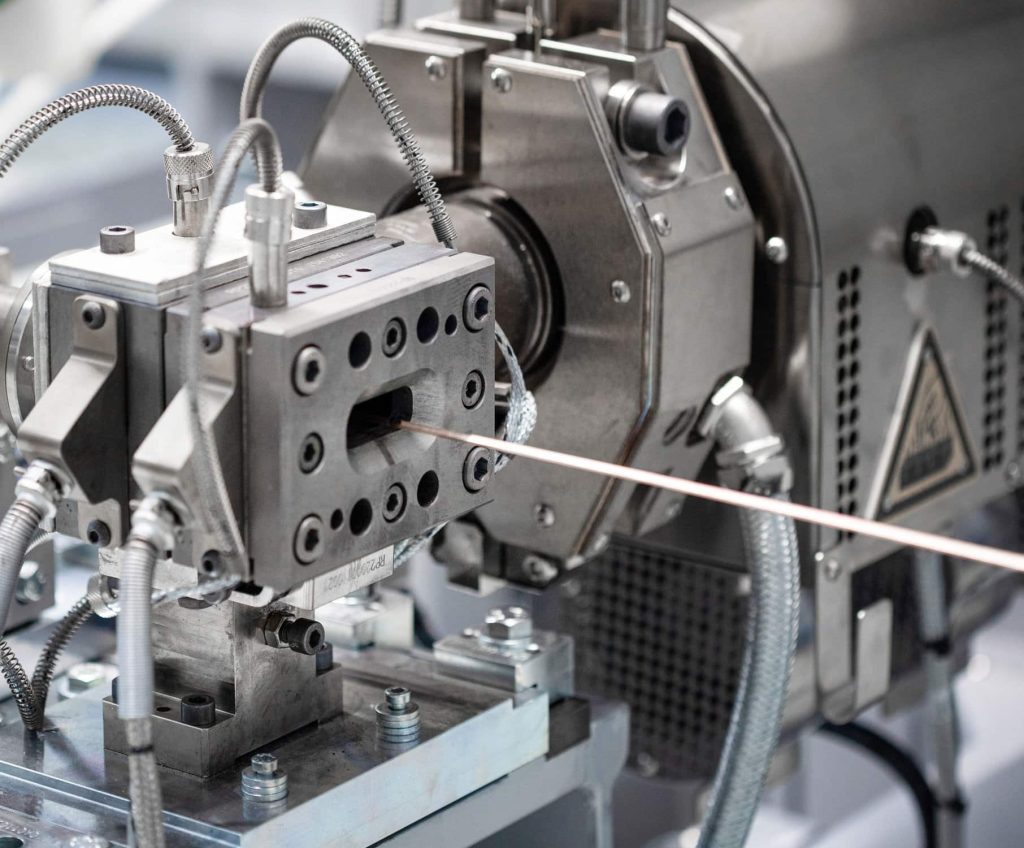
Kabelextrusion: Produktive Extrusion, Leerlaufphasen, Rüstverluste und wiederkehrende Linienstopps in kontinuierlicher Produktion untersuchen.
Die Ergebnisse gelten für das jeweilige Projekt; sie sind keine pauschale Einsparungszusage.
FALLSTUDIE · CNC-FERTIGUNG
CNC-Monitoring im Präzisionswerkzeugbau
25 CNC-Maschinen im Drei-Schicht-Betrieb: Externe Sensoren machen produktive Zeiten und Leerlauf sichtbar. Die Fallstudie berichtet nach Prozessverbesserungen von 36,83 % weniger Leerlauf. CNC-Fallstudie online lesen →
Die Sensorinstallation dauerte durchschnittlich 16,8 Minuten pro Maschine und erfolgte in geplanten Rüstfenstern ohne SPS-Zugriff. Signalvalidierung und ERP-/BDE-Anbindung ergänzten die Erfassung um verlässliche Zustände und Auftragskontext. Die 4.083 zusätzlichen produktiven Maschinenstunden sind eine Jahreshochrechnung für alle 25 Maschinen zusammen.
25 CNC-MASCHINEN · DEUTSCHE PDF
↓ CNC-Fallstudie als PDF
FALLSTUDIE · STRECKMETALL
Streckmaschinen gezielt überwachen
15 Streck- und Schneidmaschinen im Drei-Schicht-Betrieb: Nach drei Monaten betrieblicher Verbesserungen sank der berichtete Anteil unproduktiver Zeit von 49,7 % auf 33,4 %. Die Studie zeigt den Zusammenhang zwischen Hubleistung, Unterbrechungen und Planung. Streckmaschinen-Fallstudie online lesen →
Die Sensorinstallation ohne SPS-Eingriff dauerte 15–20 Minuten pro Maschine; Lern- und Validierungsphasen kamen hinzu. Der Anteil unproduktiver Zeit sank um 16,3 Prozentpunkte, entsprechend rund 32,8 % relativ zum Ausgangswert. Die geschätzten 2.823 zusätzlichen Maschinenstunden pro Jahr gelten für alle 15 Maschinen zusammen und wurden nicht über ein volles Jahr direkt gemessen.
15 MASCHINEN · DEUTSCHE PDF
↓ Streckmaschinen-PDF
FALLSTUDIE · GAS-SICHERHEITSFERTIGUNG
Maschinenüberwachung in der Gas-Sicherheitsfertigung
118 Produktionsmaschinen der Baujahre 1998–2014: Externe Sensorik macht Produktivzeit, Leerlauf und wiederkehrende Stillstände sichtbar. Der Kunde berichtet von 28,5 % höherer Produktivität. Gas-Sicherheits-Fallstudie online lesen →
Die externen AVA-Sensoren wurden im Projekt typischerweise in rund 15 Minuten pro Maschine installiert und benötigen für die grundlegende Überwachung keinen SPS-Zugriff. Im zugrunde liegenden Betriebsmodell sinkt der Leerlauf um 45 %; daraus ergeben sich rechnerisch 121.068 zusätzliche produktive Maschinenstunden pro Jahr über den gesamten Maschinenpark. Diese Jahreswerte sind Modellrechnungen und keine separat über ein vollständiges Jahr gemessene Mehrproduktion.
118 MASCHINEN · DEUTSCHE PDF
↓ Gas-Sicherheits-Fallstudie als PDF
FALLSTUDIE · PRÄZISIONSLOHNFERTIGUNG
CNC- und Blechbearbeitungs-monitoring
20 Produktionsmaschinen im Drei-Schicht-Betrieb: WatchMen macht Wartezeiten, Leerlauf und wiederkehrende Unterbrechungen im gemischten Maschinenpark sichtbar. Der Kunde berichtet von 30 % höherer Produktivität. CNC- und Blechbearbeitungs-Fallstudie online lesen →
AVA-Sensoren erfassen Maschinenaktivität an Produktionsmaschinen der Baujahre 2005–2026, ohne auf die SPS angewiesen zu sein. Durch die Analyse von Wartezeiten, Schichtübergaben und wiederkehrenden Unterbrechungen steigt der berechnete produktive Zeitanteil im Betriebsmodell von 60 % auf 78 %. Das entspricht einem berechneten Kapazitätszuwachs von 21.600 produktiven Maschinenstunden pro Jahr über alle 20 Maschinen.
20 PRODUKTIONSMASCHINEN · DEUTSCHE PDF
↓ CNC- & Blechbearbeitungs-PDF
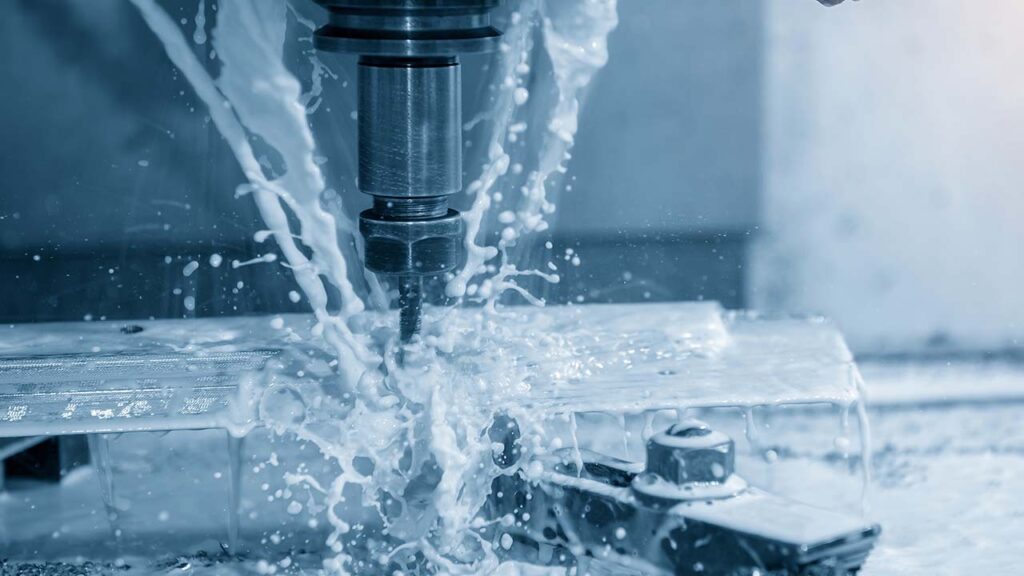
FALLSTUDIE · INDUSTRIEAUSRÜSTUNG
CNC-Monitoring in der Industrieausrüstungs-fertigung
125 CNC-Dreh- und Fräsmaschinen im Drei-Schicht-Betrieb: WatchMen macht Leerlauf, Mikrostopps, Rüstverluste und Stillstände sichtbar. Der Kunde berichtet von 27 % höherer Produktivität. CNC-Fallstudie online lesen →
Die Analyse verbindet Maschinenzustände mit Produktions- und Schichtkontext, um Leerlauf, Mikrostopps und Rüstverluste gezielt zu untersuchen. Im Berechnungsmodell steigt der produktive Zeitanteil von 60,0 % auf 76,2 %. Das entspricht rechnerisch 121.500 zusätzlichen produktiven Maschinenstunden pro Jahr über 125 CNC-Maschinen.
125 CNC-MASCHINEN · DEUTSCHE PDF
↓ CNC-Industrieausrüstungs-PDF
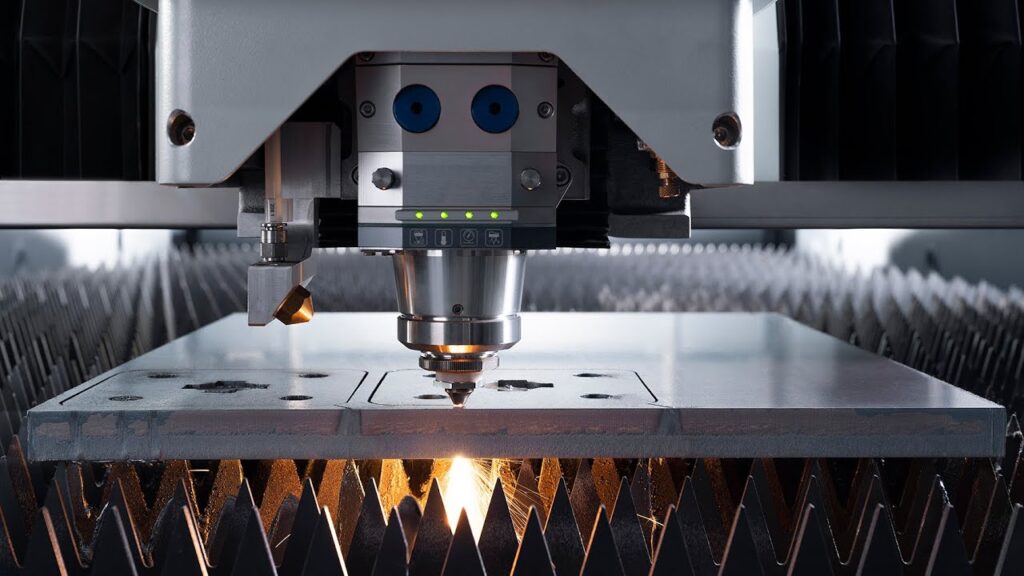
FALLSTUDIE · BLECHBEARBEITUNG
Laserschneidmaschinen-Monitoring
136 Maschinen im Laserschneideinsatz: WatchMen macht produktives Schneiden, Leerlauf, Rüstzeiten, Beladen, Mikrostopps und Stillstände im Maschinenpark sichtbar. Der Kunde berichtet von 26,4 % höherer Produktivität. Laserschneidmaschinen-Fallstudie online lesen →
Externe Retrofit-Sensoren schaffen eine gemeinsame Monitoring-Ebene über verschiedene Maschinengenerationen hinweg, ohne grundlegenden SPS-Zugriff. Die Sensorinstallation dauerte etwa 15 Minuten pro Maschine. Im Betriebsmodell sank der Leerlauf um 39,29 %, während der geschätzte jährliche Kapazitätsgewinn 71.808 zusätzliche produktive Maschinenstunden im gesamten Projektumfang betrug. Die Jahreszahl ist eine modellierte Kapazitätsschätzung und kein über ein vollständiges Jahr direkt gemessener zusätzlicher Produktionsoutput.
136 MASCHINEN · DEUTSCHE PDF
↓ Laserschneidmaschinen-Fallstudie als PDF
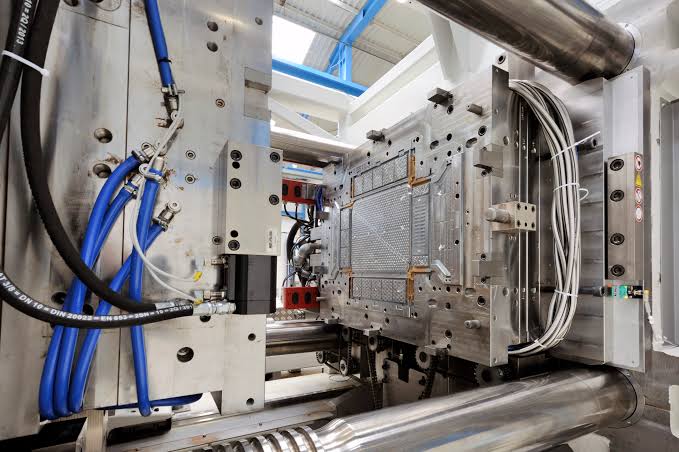
FALLSTUDIE · PRÄZISIONSFORMENBAU
Spritzguss-Monitoring im Präzisionsformenbau
40 Spritzgießmaschinen der Baujahre 2003 bis 2017: Maschinenzustands- und Zyklusdaten machen produktiven Spritzguss, Rüsten, Engineering-Arbeiten, Wartezeiten und wiederkehrende Unterbrechungen unterscheidbar. Der Kunde berichtet von 31,13 % höherer Produktivität. Spritzguss-Fallstudie online lesen →
Externe Sensoren erfassen das Maschinenverhalten ohne grundlegenden SPS-Zugriff. WatchMen hilft dabei, produktive Zyklen von Leerlauf, Werkzeugwechseln, Rüstvorgängen und wiederkehrenden Unterbrechungen zu unterscheiden. Im Berechnungsmodell sinkt der Leerlauf um 55,56 %.
40 MASCHINEN · DEUTSCHE PDF
↓ Spritzguss-Fallstudie als PDF
FALLSTUDIE · KABELFERTIGUNG
Verseilmaschinen-Monitoring in der Kabelfertigung
18 Verseilmaschinen aus verschiedenen Maschinengenerationen: WatchMen macht produktive Verseilzeit, Leerlauf, Spulen- und Materialwartezeiten, Rüstverluste, Mikrostopps und Stillstände sichtbar. Der Kunde berichtet von 29,23 % höherer Produktivität. Verseilmaschinen-Fallstudie online lesen →
Externe Sensoren schaffen eine gemeinsame Monitoring-Ebene für alle 18 Verseilmaschinen. Im modellierten Produktionsszenario sinkt der Leerlauf um 43,75 %. Zusätzlich werden Spulenwechsel, Materialwartezeiten, Rüstvorgänge und wiederkehrende kurze Unterbrechungen vergleichbar.
18 VERSEILMASCHINEN · DEUTSCHE PDF
↓ Verseilmaschinen-Fallstudie als PDF
FALLSTUDIE · BLECHBEARBEITUNG
Abkantpressen-Monitoring in der Blechbearbeitung
36 Abkantpressen in der Blechbearbeitung: WatchMen macht produktive Biegezeit, Rüst- und Wechselzeiten, Wartephasen, Mikrostopps und Stillstände sichtbar. Die Fallstudie zeigt, wo zwischen einzelnen Biegevorgängen produktive Maschinenzeit verloren geht. Der Kunde berichtet von 28,76 % höherer Produktivität. Abkantpressen-Fallstudie online lesen →
Externe Retrofit-Sensoren erfassen das tatsächliche Maschinenverhalten, ohne für das grundlegende Monitoring in die Maschinensteuerung einzugreifen. Dadurch lassen sich produktive Biegezyklen, Rüstphasen, Wartezeiten und wiederkehrende Unterbrechungen systematisch vergleichen.
36 ABKANTPRESSEN · DEUTSCHE PDF
↓ Abkantpressen-Fallstudie als PDF
FALLSTUDIE · KABELFERTIGUNG
Kabelextrusions-Monitoring in der Kabelfertigung
13 Kabelextrusionslinien: WatchMen macht produktive Extrusion, Leerlaufphasen, Rüstverluste und wiederkehrende Linienstopps rund um die kontinuierliche Produktion sichtbar. Die Fallstudie zeigt, wo auch bei laufenden Extrusionsprozessen produktive Maschinenzeit verloren geht. Kabelextrusions-Fallstudie online lesen →
Externe Sensorik schafft eine gemeinsame Datengrundlage über die Extrusionslinien hinweg. Produktive Laufzeit, Leerlauf, Stillstände und Verluste vor, während und nach dem eigentlichen Produktionslauf werden dadurch vergleichbar und können gezielt untersucht werden.
13 EXTRUSIONSLINIEN · DEUTSCHE PDF
↓ Kabelextrusions-Fallstudie als PDF
Fallstudien richtig einordnen
Die Case Studies richten sich an Produktionsleitung, Fertigungsplanung und Verantwortliche für die Digitalisierung bestehender Maschinen. Sie zeigen, wie kontinuierliche Maschinendatenerfassung Transparenz schafft und Entscheidungen unterstützt. Die dokumentierten Veränderungen entstanden im Zusammenspiel von Datenauswertung und betrieblichen Maßnahmen.
Von Maschinenzuständen zu belastbaren Kennzahlen
Laufzeit, Leerlauf und Stillstand beantworten unterschiedliche Fragen. Legen Sie zunächst fest, welche Zeit als produktiv gilt und welche Bezugszeit verwendet wird. Eine bessere Auslastung ist nicht automatisch eine gleich große OEE-Steigerung: OEE berücksichtigt auch Leistung und Qualität. Die OEE-Berechnung nach Verfügbarkeit, Leistung und Qualität erläutert diese Unterscheidung.
Prozentwerte und Jahreshochrechnungen vergleichen
Bei den Streckmaschinen bedeutet der Rückgang von 49,7 % auf 33,4 % eine Abnahme um 16,3 Prozentpunkte beziehungsweise rund 32,8 % relativ zum Ausgangswert. Die CNC-Fallstudie weist eine andere Kennzahl aus: die Reduktion von Leerlauf. Diese Werte sind daher nicht direkt gleichzusetzen. Prüfen Sie in jeder Studie, welche Maschinen, Zeiträume und Prozessmaßnahmen in die Auswertung eingehen.
Vier Fragen für Ihren Maschinenpark
- Ziel: Welche Stillstände, Engpässe oder ungenutzten Kapazitäten möchten Sie verstehen?
- Daten: Welche Maschinenzustände sind messbar, und welche Auftrags-, Mengen- oder Qualitätsdaten fehlen?
- Vergleich: Welche Schichten, Produkte und Bezugszeiten ermöglichen einen fairen Vorher-nachher-Vergleich?
- Maßnahmen: Wer wertet die Ergebnisse aus und überprüft, ob Veränderungen dauerhaft wirken?
Häufige Fragen zu unseren Fallstudien
Funktioniert die Maschinenüberwachung ohne SPS-Zugriff?
In beiden beschriebenen Projekten wurden Maschinenzustände mit externen Retrofit-Sensoren erfasst, ohne auf die SPS oder Maschinensteuerung zuzugreifen. Welche Signale sich an einer konkreten Anlage zuverlässig auswerten lassen, hängt vom Maschinentyp und Prozess ab und muss bei der Einrichtung geprüft werden.
Wie lange dauert die Nachrüstung einer Maschine?
Die CNC-Fallstudie nennt durchschnittlich 16,8 Minuten für die Sensorinstallation. Bei den Streckmaschinen werden 15–20 Minuten pro Maschine angegeben. Diese Angaben betreffen die Installation im jeweiligen Projekt. Lernphasen, Validierung und die Einbindung in betriebliche Abläufe sind davon getrennt zu betrachten.
Sind Maschinenauslastung und OEE dasselbe?
Nein. Die Maschinenauslastung beschreibt die Nutzung einer Maschine bezogen auf eine definierte Bezugszeit. OEE kombiniert Verfügbarkeit, Leistung und Qualität. Maschinenzustände machen Zeitverluste sichtbar; für eine vollständige OEE-Berechnung werden zusätzlich passende Leistungs- und Qualitätsdaten benötigt.
Sind die Ergebnisse auf andere Betriebe übertragbar?
Die Fallstudien dokumentieren einzelne Anwendungen. Ergebnisse hängen unter anderem von Ausgangslage, Schichtmodell, Produktmix und umgesetzten Prozessänderungen ab. Jahreswerte für zusätzlich nutzbare Stunden sind Hochrechnungen. Vergleichen Sie deshalb Bezugszeiten, Messzeiträume und Maßnahmen, bevor Sie Potenziale für Ihren Betrieb ableiten.
Herausgeber: Novo AI GmbH. Grundlage dieser Übersicht sind die veröffentlichten Projektbeschreibungen zur CNC-Fertigung und zur Streckmetallfertigung. Die vollständigen Angaben zum jeweiligen Projekt finden Sie in den verlinkten Studien.