Startseite / Fallstudien / Spritzgießmaschinen
FALLSTUDIE / PRÄZISIONSFORMENBAU
Spritzgießmaschinen-überwachung Fallstudie
Wie lassen sich versteckte Kapazitätsverluste bei Spritzgussmaschinen in der Werkzeugqualifizierung sichtbar machen? In diesem Projekt wurden 40 Maschinen der Baujahre 2003 bis 2017 überwacht. Spritzgießmaschinenüberwachung machte Maschinenzustands- und Zyklusdaten sichtbar und half dabei, produktiven Spritzguss von Rüstzeiten, Engineering-Tätigkeiten, Wartezeiten und wiederkehrenden Unterbrechungen zu unterscheiden. Der Kunde berichtete von einer Produktivitätssteigerung von 31,13 %.
Kostenloses PDF · Ohne Registrierung
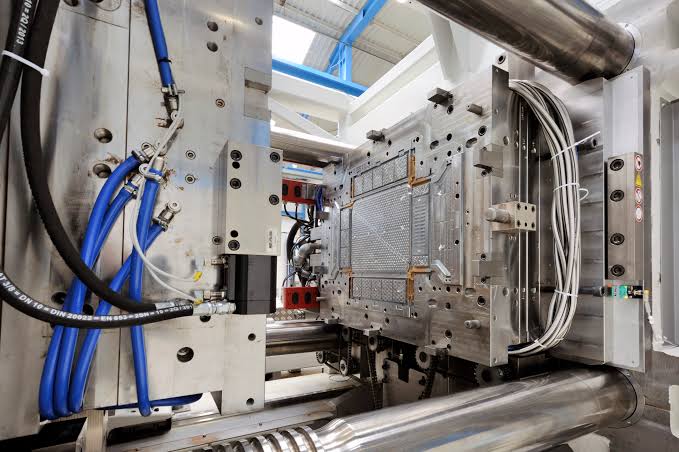
Spritzguss-Qualifizierung: Produktive Maschinenzeit, Rüstvorgänge und versteckte Kapazitätsverluste sichtbar machen
+31,13 %
höhere Produktivität
Vom Kunden berichtetes Ergebnis
40
überwachte Maschinen
Baujahre 1998–2017
15 min
Sensorinstallation
Pro Maschine im Projekt
In dieser Fallstudie · Projekt · Umsetzung · Maßnahmen · Ergebnisse · FAQ
DAS PROJEKT
Auf einen Blick
Branche
Präzisionsformenbau
Maschinenpark
40 überwachte Maschinen · Baujahre 2003–2017
Betriebsmodell
Berechnungsmodell: 2 × 8-Stunden-Schichten
Technologie
Externe Retrofit-Sensorik + WatchMen
Produktionskontext
Werkzeug-, Projekt- und Ursachendaten
Fokus
Produktiver Spritzguss, Leerlauf, Werkzeugwechsel, Rüstzeiten, Mikrostopps und Qualifizierungskapazität
DIE HERAUSFORDERUNG
Auch eine reservierte Maschine kann versteckte Kapazitätsverluste haben
Eine Spritzgussmaschine kann für einen vollständigen Arbeitstag zur Qualifizierung reserviert sein, obwohl nur ein Teil dieser Zeit tatsächlich für produktiven Spritzguss genutzt wird. Rüstvorgänge, Engineering-Arbeiten, Wartezeiten und technische Unterbrechungen beanspruchen die Maschinenzeit auf unterschiedliche Weise.Die Herausforderung bestand darin, notwendige Qualifizierungsarbeiten von vermeidbaren Zeitverlusten zu trennen und zu erkennen, welcher Anteil der geplanten Maschinenzeit tatsächlich produktiv genutzt wurde.
Produktiver Spritzguss
Ermitteln, welcher Anteil der geplanten Qualifizierungszeit tatsächlich für produktiven Spritzguss genutzt wird.
Rüsten & Werkzeugwechsel
Dauer von Werkzeugwechseln und Rüstvorgängen über vergleichbare Qualifizierungsläufe hinweg einheitlich messen.
Unterbrechungen
Kurze Stopps, längere Wartezeiten und wiederkehrende Stillstände im Zeitverlauf sichtbar machen.
VON DER MASCHINE ZUR ANALYSE
Erfassen. Interpretieren. Kontext ergänzen.
Die Vernetzung der Maschinen war nur der erste Schritt. Aussagekräftige Produktionsanalysen erforderten validierte Maschinenzustände und den notwendigen Produktionskontext, um zu verstehen, warum produktive Zeit verloren ging.
01
Maschinenverhalten erfassen
Externe Sensoren erfassen das physikalische Verhalten der Spritzgussmaschinen. Für die grundlegende Maschinenüberwachung ist kein direkter Zugriff auf die SPS erforderlich.
02
Zustände und Zyklen validieren
Edge Processing und Validierung unterstützen die Erkennung produktiver Zyklen, Leerlaufphasen, Rüstvorgänge und wiederkehrender Unterbrechungen. Dadurch lässt sich das Maschinenverhalten einheitlich darstellen.
03
Werkzeug- und Projektkontext ergänzen
WatchMen verbindet Maschinenzustände mit Werkzeug-, Projekt- und Ursachendaten. So können notwendige Engineering- und Validierungsarbeiten von vermeidbaren Produktionsverlusten unterschieden werden.
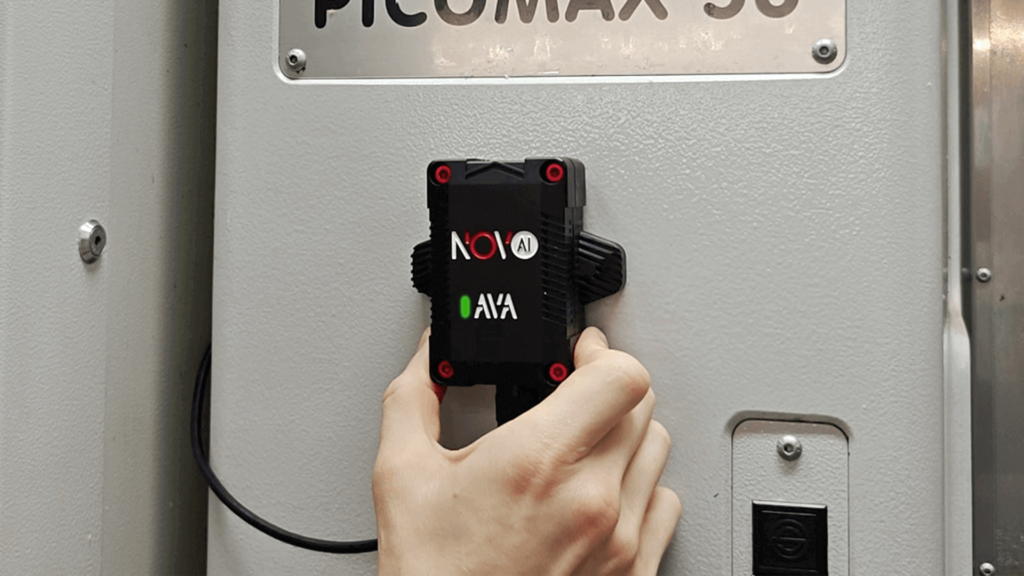
EXTERNE SENSOREN
Spritzgussdaten ohne SPS-Zugriff
Der externe Sensoransatz von Novo AI erfasst physikalisches Maschinenverhalten, ohne dass für die grundlegende Überwachung direkt auf die SPS zugegriffen werden muss.
WatchMen verarbeitet die validierten Signale zu Maschinenzuständen und Zyklusinformationen. Diese können anschließend gemeinsam mit Werkzeug- und Projektinformationen ausgewertet werden.
Dadurch erkennen Produktions- und Engineering-Teams, wann produktiver Spritzguss unterbrochen wurde, wie häufig bestimmte Muster auftreten und wo eine genauere Untersuchung sinnvoll ist.
VON DATEN ZU MASSNAHMEN
Qualifizierungsverluste in konkrete Verbesserungen übersetzen
Die Maschinenüberwachung zeigt, wie reservierte Maschinenzeit tatsächlich genutzt wird. Im nächsten Schritt gilt es, notwendige technische Arbeit von vermeidbaren Verlusten zu trennen und die größten wiederkehrenden Verlustkategorien gezielt zu verbessern.
01
Versteckten Leerlauf reduzieren
Längere Wartephasen rund um Materialverfügbarkeit, technische Entscheidungen und Maschinenbereitschaft untersuchen. Vergleichbare Qualifizierungsläufe anschließend erneut betrachten, um zu prüfen, ob dieselben Leerlaufmuster zurückgehen.
02
Werkzeugwechsel früher vorbereiten
Dauer von Werkzeugwechseln und Rüstvorgängen einheitlich analysieren. Werkzeuge, Parameter, Medien und weitere Anforderungen vorbereiten, bevor die Maschine verfügbar wird, um vermeidbare Wartezeiten beim Rüsten zu reduzieren.
03
Wiederkehrende Unterbrechungen gezielt bearbeiten
Wiederholte kurze Unterbrechungen gemeinsam mit Material-, Handling- und Instandhaltungsinformationen analysieren. Notwendige Engineering-, Prüf- und Validierungsarbeiten getrennt von vermeidbaren Stillständen betrachten.
ERGEBNISSE IM KONTEXT
Was sich im Projekt verbessert hat
BERECHNETES LEERLAUF-SZENARIO
−55,56 %
weniger Leerlauf
Im zugrunde liegenden Betriebsmodell sinkt die Leerlaufzeit von 720 auf 320 Stunden pro Maschine und Jahr. Das entspricht einer modellierten Reduktion von 400 Leerlaufstunden pro Maschine und Jahr.
+24.904
zusätzliche produktive Maschinenstunden pro Jahr
Berechnetes jährliches Kapazitätsszenario für den Maschinenpark mit 40 überwachten Maschinen.
Berichtetes Ergebnis: Der Kunde berichtete von einer Produktivitätssteigerung von 31,13 %. Die Maschinenüberwachung half dabei, produktiven Spritzguss, Leerlauf, Rüstvorgänge, Engineering-Tätigkeiten und wiederkehrende Unterbrechungen voneinander zu unterscheiden.
Jährliche Berechnung: Die modellierte Verbesserung entspricht rund 24.904 zusätzlichen produktiven Maschinenstunden pro Jahr über den überwachten Maschinenbestand hinweg. Dies stellt freigesetzte Produktionskapazität innerhalb des bestehenden Maschinenplans dar und kein vollständig über ein Jahr direkt gemessenes zusätzliches Produktionsergebnis.
Kontext: Die Produktivitätssteigerung von 31,13 % ist das vom Kunden berichtete Ergebnis. Produktivanteil, Leerlaufreduzierung, Rüstzeitreduzierung und jährliche Kapazität sind modellierte Werte auf Basis der zugrunde gelegten Betriebsannahmen. Qualitäts- und Abnahmeanforderungen der Qualifizierung bleiben eigenständige Rahmenbedingungen.
GUT ZU WISSEN
Fragen zur Spritzgießmaschinenüberwachung
Welche Maschinen wurden in der Fallstudie überwacht?
Die Fallstudie umfasst 40 überwachte Maschinen in einer Umgebung für Präzisionsformenbau und Werkzeugqualifizierung. Die Maschinen stammen aus den Baujahren 2003 bis 2017.
Welche Produktivitätssteigerung wurde berichtet?
Der Kunde berichtete von einer Produktivitätssteigerung von 31,13 %. Die detaillierten Werte zu Produktivanteil, Leerlauf, Rüstzeit und Kapazität auf dieser Seite sind modellierte Werte, die ein in sich konsistentes Maschinenzeitszenario darstellen. Novo_AI_Injection_Molding_Monit…
Wie stark wurde der Leerlauf reduziert?
Im Berechnungsmodell sinkt die jährliche Leerlaufzeit von 720 auf 320 Stunden pro Maschine. Das entspricht einer Reduktion von 55,56 % bzw. 400 freigesetzten Stunden pro Maschine und Jahr.
Wie viel zusätzliche produktive Kapazität wurde berechnet?
Das Modell ergibt 622,6 zusätzliche produktive Stunden pro Maschine und Jahr. Über alle 40 Maschinen entspricht das 24.904 zusätzlichen produktiven Maschinenstunden pro Jahr.
Wie haben sich Werkzeugwechsel und Rüstzeiten verändert?
Im Modell sinken Werkzeugwechsel- und Rüstzeiten von 480 auf 336 Stunden pro Maschine und Jahr. Das entspricht einer Reduktion von 30 %.
Ist jede nichtproduktive Zeit automatisch Verschwendung?
Nein. Notwendige Engineering-, Prüf- und Validierungsarbeiten gehören zum Qualifizierungsprozess und sollten nicht automatisch als Verlust betrachtet werden. Im Modell bleiben notwendige Engineering- und Prüfzeiten mit 400 Stunden pro Maschine und Jahr konstant.
DIE VOLLSTÄNDIGE FALLSTUDIE
Details für Ihre Entscheidung
Laden Sie die vollständige Fallstudie mit Projektbeschreibung, Ergebnissen und Hinweisen zur Berechnungs- und Messgrundlage als PDF herunter.
Kostenloses PDF herunterladen ↓ÜBERTRAGUNG AUF IHRE PRODUKTION
Was möchten Sie in Ihrer Spritzgussproduktion sichtbar machen?
Nennen Sie uns die Anzahl Ihrer Spritzgussmaschinen, deren ungefähre Baujahre und Ihre wichtigste Fragestellung: produktive Spritzgusszeit, Leerlauf, Werkzeugwechsel, Rüstverluste oder wiederkehrende Unterbrechungen?Gemeinsam können wir geeignete Pilotmaschinen auswählen und bestimmen, welche Maschinenzustände und Qualifizierungsverluste zuerst transparent gemacht werden sollten.
Anwendung besprechen →Weiterlesen: CNC-Monitoring in der Präzisionswerkzeugfertigung · CNC-Monitoring in der Industrieausrüstungsfertigung · Alle Fallstudien · CNC-Maschinen nachrüsten und Maschinendaten erfassen
Externe Fachquellen: OEE.com: Definition und Berechnung der OEE (Englisch) · OEE.com: Sechs wesentliche Verlustarten in der Fertigung (Englisch). Diese Quellen erläutern allgemeine Kennzahlen und Verlustarten. Sie belegen nicht die kundenspezifischen Ergebnisse dieser Fallstudie.