Retrofit für Ihren Maschinenpark
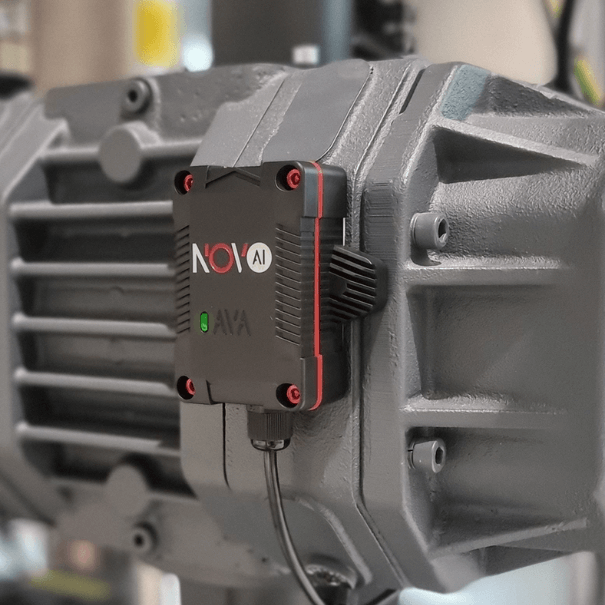
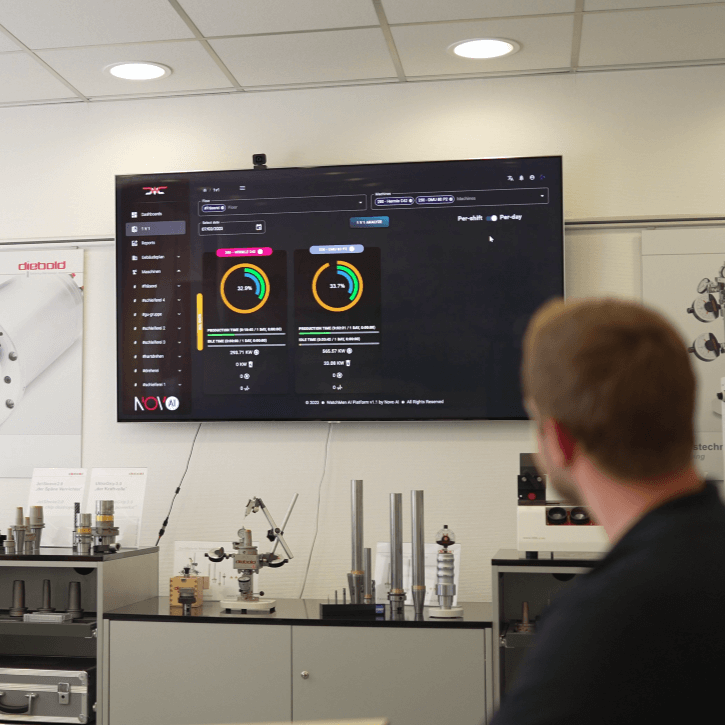
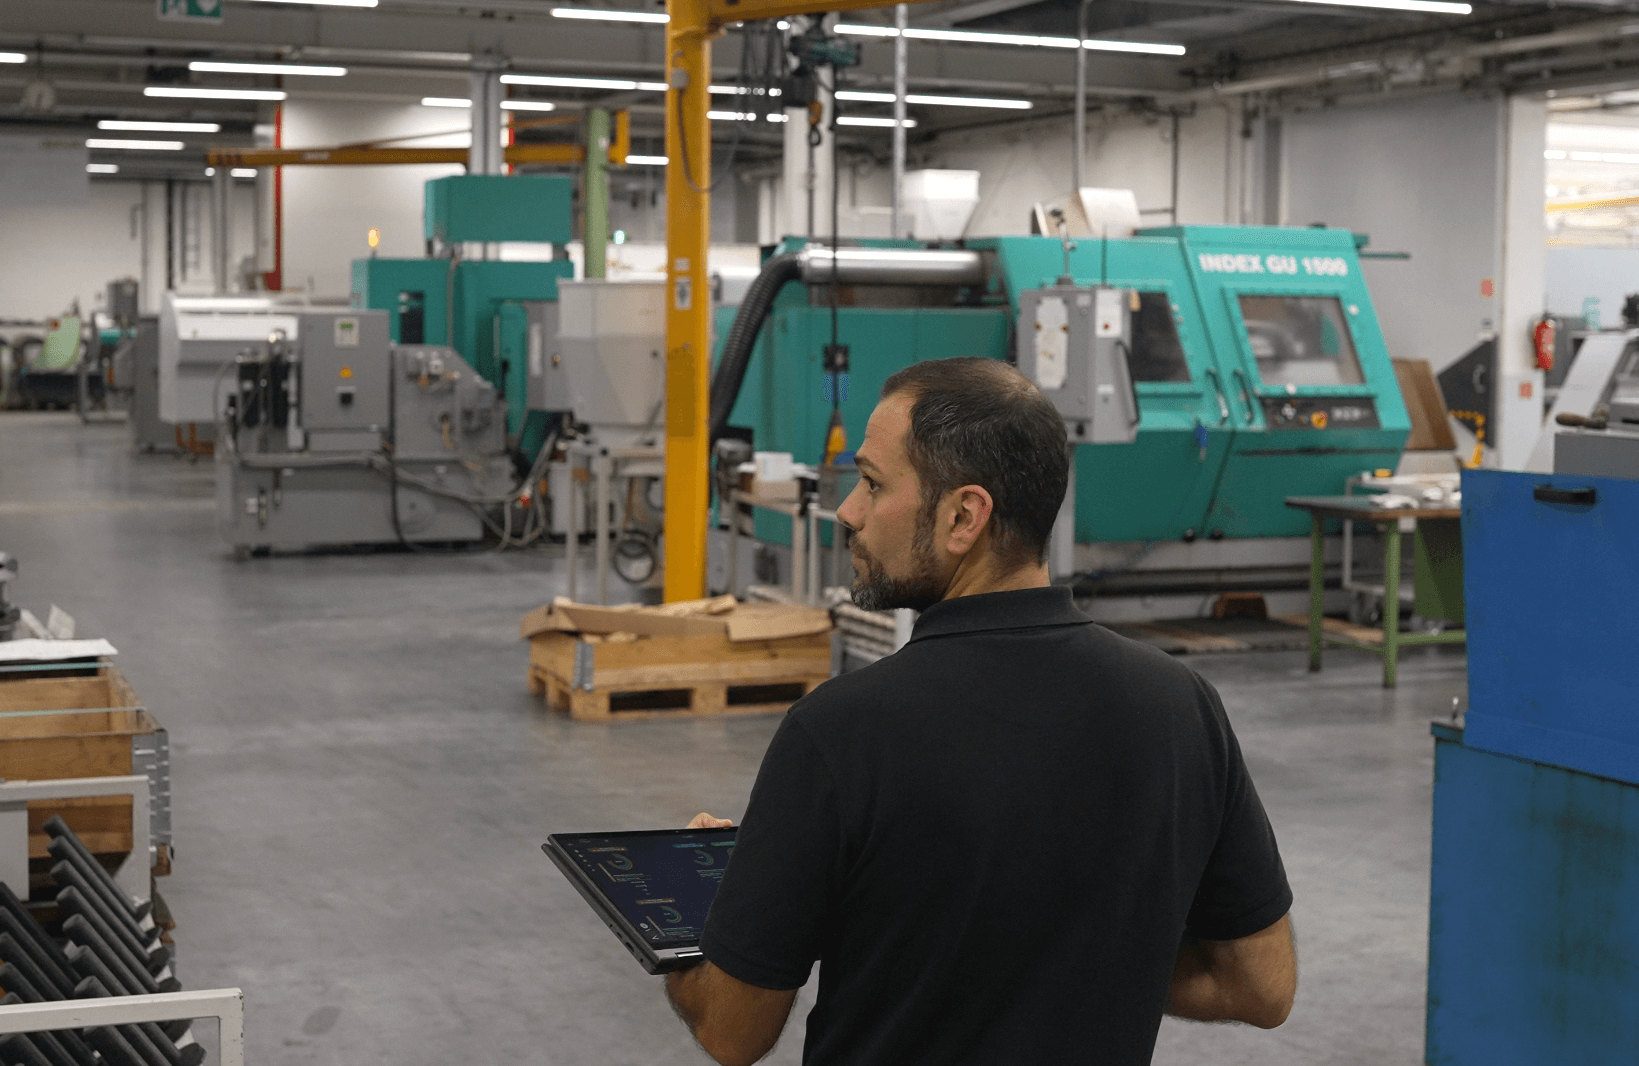
Novo AI ergänzt bestehende Maschinen um externe Sensorik. Akustik- und Schwingungssignale helfen, Maschinenzustände zu unterscheiden. In WatchMen werden daraus zeitliche Verläufe und Auswertungen – als Grundlage, um Stillstände zu untersuchen und Verbesserungen im Betrieb zu prüfen.
01
Erfassung von außen statt Austausch der Maschine. Die Eignung hängt von Prozess, Signalqualität und Montageposition ab.
02
Produktive Zeit, Leerlauf und Stillstand im Verlauf betrachten. Konkrete Ursachen mit dem Team und weiteren Daten klären.
03
Mit ausgewählten Maschinen beginnen. Erkennung und Datenqualität prüfen, bevor Sie weitere Anlagen anbinden.
Stimmen aus der Praxis
So beschreiben Kunden und Partner die Zusammenarbeit mit Novo AI. Genannte Verbesserungen beziehen sich auf die jeweiligen Betriebe und Maßnahmen; sie sind keine pauschale Ergebniszusage für andere Maschinenparks.

"Dank der KI-Sensoren haben wir jetzt Zugang zu Echtzeit-Maschinendaten die uns helfen, täglich bessere Entscheidungen zu treffen. Mit Hilfe von Novo AI konnten wir die durchschnittliche OEE der Shopfloors von 30 % auf 60 % steigern in einigen Fällen sogar noch höher."

"Die Integration all dieser Maschinen schien zunächst fast unmöglich – bis wir Novo AI entdeckten. Heute haben wir Echtzeit-Einblicke in unseren gesamten Produktionsprozess und können sofort Optimierungspotenziale erkennen. ... Diese Technologie hat unsere Arbeitsweise vollständig verändert und bringt ein neues Maß an Transparenz, Effizienz und Innovation mit sich. Heute könnten wir uns unsere Produktion ohne Maschinendatenerfassung nicht mehr vorstellen!

"Vor Novo AI mussten wir uns mit Schätzungen begnügen - herauszufinden, wie die Maschinen in der Produktion wirklich liefen, war ein Alptraum. Der Versuch, Maschinendaten mit dem ERP-System zu verknüpfen, erschien uns unmöglich und war einfach viel zu aufwändig. Entscheidungen werden schneller und genauer getroffen, und ganz ehrlich, das macht unsere tägliche Arbeit so viel einfacher."

"Made in Germany" ist meiner Meinung nach nur mittels Automatisierung und Digitalisierung nachhaltig möglich. Wir haben nun intelligente Maschinendatenerfassung und Verarbeitung. Durch Novo AI konnten wir alle unsere Maschinen in kürzester Zeit vernetzen."

"Unsere mittelständischen Kunden aus der Produktion werden durch NovoAI's KI-Lösungen regelrecht revolutioniert. Mit minimalem Aufwand können sie ihre Maschinen nachrüsten und digitalisieren sie auf intelligente Weise. Diese Technologie ergänzt unsere Dienstleistungen perfekt und beschleunigt ihre Effizienz auf ein neues Niveau."

"Für eine hocheffiziente Produktion ist heute die systematische Nutzung von Maschinendaten eine Grundvoraussetzung. Mit Watchmen liefert NovoAI ein Tool, das Datenauswertungen echt, zeitnah und leicht verständlich macht – also richtig mittelstandsgerecht. Durch die Daten, die wir in Kundenprojekten nutzten, können wir effizientere Fabriken planen."

"Mit der Unterstützung von Novo AI konnten wir einen Teil unseres Maschinenparks innerhalb kürzester Zeit erfolgreich vernetzen und deren Leistung in Echtzeit überwachen. Die Implementierung verlief reibungslos und wir haben bereits wertvolle Erkenntnisse zur Optimierung unserer Produktionsprozesse zur Effizienzsteigerung im Fokus."


Eignung prüfen
Der Ansatz ist besonders interessant, wenn Sie Laufzeiten und Stillstände erfassen möchten, aber keine nutzbare Maschinenschnittstelle vorhanden ist oder kein direkter SPS-Zugriff erfolgen soll. Entscheidend ist, ob die relevanten Zustände in den externen Signalen zuverlässig unterscheidbar sind.
Eine Herstellerbezeichnung allein ist kein Kompatibilitätsnachweis. Mit Maschinentyp, Prozess und gewünschter Auswertung lässt sich die Eignung für Ihren konkreten Einsatz klären.
Von Signalen zu Entscheidungen
Der AVA-Sensor erfasst Akustik und Vibration. Die Auswertung ordnet diesen Signalen Maschinenzustände zu. Weitere Kennzahlen brauchen zusätzliche Angaben: Eine erkannte Stillstandsphase erklärt beispielsweise noch nicht deren Ursache.
| Gesuchte Information | Wie sie entsteht | Was zusätzlich zu prüfen ist |
|---|---|---|
| Maschinenzustand & Zeitverlauf | Auswertung externer Akustik- und Schwingungssignale. | Zustandsdefinitionen und Erkennung an repräsentativen Abläufen validieren. |
| Stillstandsgründe | Verknüpfung der erkannten Zeitabschnitte mit Ursachen. | Bedienerrückmeldungen, Maschinenmeldungen oder andere geeignete Datenquellen. |
| Auslastung & Verfügbarkeit | Zustandszeiten im Verhältnis zu festgelegten Bezugszeiten. | Schichtkalender, geplante Produktionszeit und Umgang mit Pausen definieren. |
| Stückzahlen | Zählung über eine geeignete Datenquelle oder validierte Zykluserkennung. | Prüfen, wie viele Teile ein Zyklus erzeugt und ob Leerläufe, Nacharbeit oder wechselnde Abläufe die Zählung beeinflussen. |
| OEE (Gesamtanlageneffektivität) | Verfügbarkeit × Leistung × Qualität. | Geplante Produktionszeit, Laufzeit, ideale Zykluszeit je Teil sowie Gesamtmenge und Gutmenge konsistent erfassen. |
| Energieverbrauch in kWh | Messung elektrischer Energie mit geeigneter Messtechnik. | Eine Akustik- oder Vibrationsmessung ersetzt keinen Energiezähler. |
Auf kleinen Bildschirmen können Sie die Tabelle seitlich verschieben.
Die Grundlagen und Systemgrenzen erklärt unser Ratgeber zur Maschinendatenerfassung. Zur Softwareauswahl finden Sie einen Vergleich von Produktionsüberwachung, MES und Retrofit-Lösungen.
Daten sinnvoll verbinden
Ein Pilot zur Erfassung von Maschinenzuständen kann zunächst eigenständig geplant werden. Sollen Zustandszeiten später Aufträgen, Stückzahlen oder Qualitätsdaten zugeordnet werden, braucht es eine abgestimmte Datenverbindung. Welche Anbindung möglich ist, wird für die vorhandenen Systeme und den gewünschten Ablauf geprüft.
Für die technische Klärung: Nennen Sie Ihr ERP-, BDE- oder MES-System mit Version und dem gewünschten Datenaustausch. So lässt sich der Integrationsaufwand getrennt von Sensorinstallation und Zustandserkennung bewerten.
So beginnt die Einführung
1
Eine konkrete Frage festlegen, etwa: Wann entsteht Leerlauf? Gemeinsam Zustände, Bezugszeiten und die Pilotmaschinen bestimmen.
2
Sensorposition, Versorgung und Übertragung abstimmen. Sensorik montieren, Zuordnung in WatchMen einrichten und das Team einweisen.
3
Reale Maschinenabläufe mit den erkannten Zuständen vergleichen. Datenqualität und Maßnahmen bewerten, anschließend über den Rollout entscheiden.
Kurze Montagezeiten sind in konkreten Projekten dokumentiert: im CNC-Projekt durchschnittlich 16,8 Minuten je Maschine, im Streckmaschinen-Projekt 15–20 Minuten. Das beschreibt die Sensorinstallation. Planung, Einrichtung, Einweisung und Validierung kommen hinzu. Der Aufwand für Ihren Standort hängt von Maschinen und Infrastruktur ab.
Für einen belastbaren Pilot: Legen Sie vorab fest, welche Zustände unterschieden werden sollen, wie Referenzbeobachtungen erfolgen und welche Datenqualität für die spätere Entscheidung ausreicht. Ein kurzer Montageeinsatz ersetzt diese Prüfung nicht.
Dokumentierte Anwendungen
Präzisionswerkzeugfertigung
Externe Sensoren erfassen Maschinenzustände über drei Schichten. Die Fallstudie beschreibt Installation, Auswertung und betriebliche Verbesserungen.
16,8 Minuten durchschnittliche Sensorinstallation je Maschine während geplanter Rüstvorgänge.
Streckmetallfertigung
Ein Retrofit-Projekt zur Erfassung von Produktions- und Stillstandszeiten. Der Bericht erläutert Ausgangslage, Umsetzung und Ergebnisse.
15–20 Minuten dokumentierte Sensorinstallation je Maschine.
Die Angaben stammen aus den jeweiligen Projektberichten. Ergebnisse und Installationszeiten sind nicht ohne Prüfung auf andere Anlagen übertragbar. Fallstudien und verfügbare PDFs für Ihr Team.
Aufwand realistisch bewerten
Für den Vergleich zählt der Gesamtaufwand: Sensorik und Montage, Software-Nutzung, Einrichtung und Einweisung sowie gegebenenfalls zusätzliche Datenquellen und Integrationen. Welche Positionen relevant sind, hängt von Maschinenanzahl und Auswertungsziel ab.
Nutzen Sie den Preisrechner für eine erste Orientierung. Den konkreten Leistungsumfang und die Voraussetzungen Ihres Standorts klären wir im Gespräch.
Bewerten Sie mögliche Verbesserungen mit Ihren eigenen Maschinenstunden und Kostensätzen. Eine Beispielrechnung ersetzt keine gemessene Einsparung.
Für eine Anfrage reichen als Ausgangspunkt die Anzahl und Art der Maschinen, der gewünschte Datennutzen sowie vorhandene Schnittstellen und IT-Vorgaben.
Kurz beantwortet
Für die Erkennung von Maschinenzuständen kann externe Sensorik eingesetzt werden. Novo AI nutzt dafür Akustik und Vibration. Die Eignung wird an der Maschine geprüft. Interne Fehlercodes, Auftragsdaten und Qualitätsinformationen lassen sich daraus nicht automatisch auslesen.
Die kurzen Zeitangaben betreffen die Montage in dokumentierten Projekten. Einrichtung, Datenübertragung, Einweisung und Prüfung der Zustandserkennung sind zusätzliche Schritte. Für den gesamten Pilot gibt es daher keine pauschale 15-Minuten-Zusage.
Ein Pilot zur Zustandserfassung kann zunächst unabhängig von einer umfassenden ERP- oder MES-Einführung geplant werden. Wenn Aufträge, Mengen oder Qualitätsdaten zugeordnet werden sollen, müssen deren Quellen und mögliche Schnittstellen separat abgestimmt werden.
Nein. Die Erkennung eines Zustands und die Erklärung seiner Ursache sind unterschiedliche Aufgaben. Für belastbare Stillstandsgründe werden je nach Einsatz Bedienerrückmeldungen, Maschinenmeldungen oder weitere Daten benötigt.
OEE wird als Verfügbarkeit × Leistung × Qualität berechnet. Benötigt werden geplante Produktionszeit, Laufzeit, ideale Zykluszeit je Teil sowie Gesamtmenge und Gutmenge. Die Zustandserfassung allein liefert deshalb noch keine vollständige OEE. Die Berechnung erläutert Vorne mit Formeln und einem Rechenbeispiel.
Nennen Sie Maschinentypen und Anzahl, typische Prozesse, vorhandene Schnittstellen und Ihre wichtigste Auswertungsfrage. Hilfreich sind außerdem Ansprechpartner aus Fertigung und IT sowie Informationen zu Montage, Versorgung und Netzwerk am Standort.
Ihr nächster Schritt
Besprechen Sie mit Novo AI, welche Maschinen für den Einstieg geeignet sind, welche Daten Sie benötigen und wie ein sinnvoller Pilot aufgebaut wird.
Eignung besprechen & Demo anfragenZuerst die Fallstudien ansehen