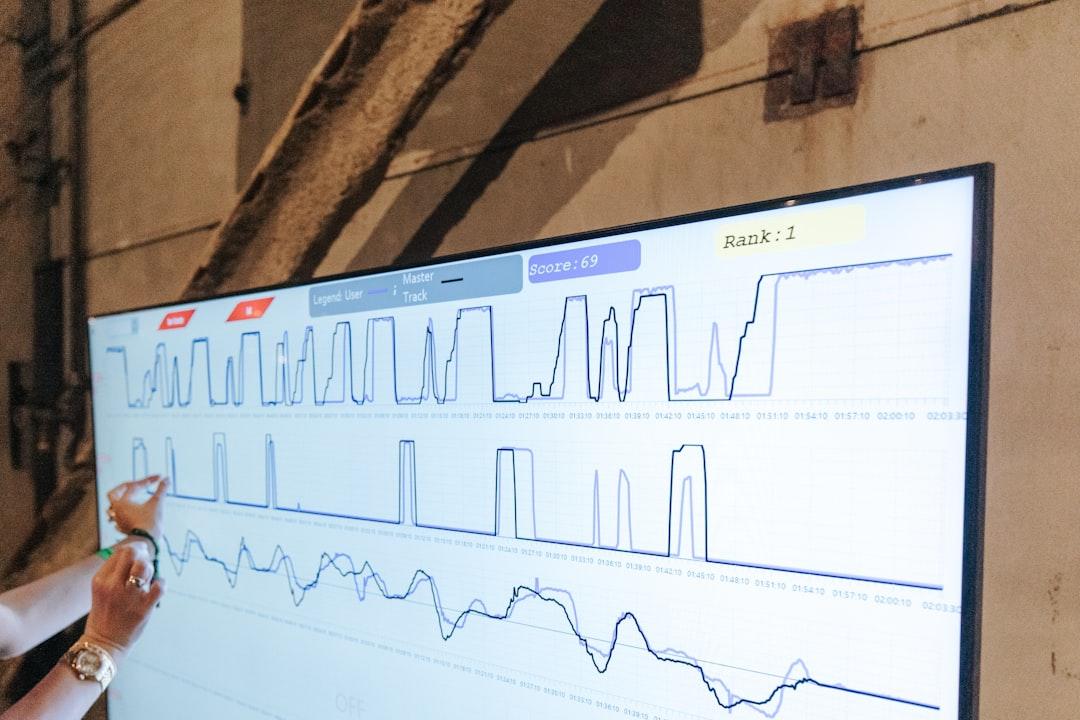

MDE kompakt erklärt
Maschinendatenerfassung (MDE) erfasst automatisch Daten direkt aus oder an Produktionsmaschinen. Sie macht Laufzeiten, Stillstände und weitere messbare Zustände sichtbar. Welche Werte verfügbar sind, hängt von Sensorik, Steuerung und Schnittstellen ab.
Erfassen
Reale Zustände und Zeiten statt Schätzungen dokumentieren.
Einordnen
Maschinensignale mit Schicht, Auftrag und Stillstandsgrund verbinden.
Verbessern
Verluste priorisieren und die Wirkung von Maßnahmen vergleichen.
MDE schafft eine Datengrundlage für Produktionsanalysen und kontinuierliche Verbesserung. Für eine vollständige OEE werden zusätzlich geeignete Leistungs- und Qualitätsdaten benötigt. Moderne und ältere Maschinen lassen sich je nach Ausstattung über Steuerungen, Gateways oder externe Sensorik einbinden.
Was ist MDE?
Unter Maschinendaten versteht man Informationen, die während des Betriebs einer Produktionsmaschine entstehen. Dazu gehören beispielsweise Betriebszustände, Laufzeiten, Stillstände, Zykluszeiten, Energieverbrauch oder Prozesswerte.
Eine Maschinendatenerfassung sammelt diese Informationen automatisch und überführt sie in strukturierte Daten, die anschließend gespeichert, visualisiert oder mit weiteren Produktionssystemen verbunden werden können.
Der entscheidende Unterschied zur manuellen Erfassung liegt in der Kontinuität. Ein Mitarbeiter dokumentiert häufig größere Störungen oder Produktionsmengen. Kleine Unterbrechungen, kurze Leerlaufphasen oder schwankende Zykluszeiten werden dagegen selten vollständig erfasst.
MDE beantwortet deshalb vor allem die Frage:
Was passiert tatsächlich an der Maschine?
Sie ersetzt damit nicht automatisch ERP, BDE oder MES. Vielmehr liefert sie eine technische Datengrundlage, auf der diese Systeme und weitere Auswertungen aufbauen können.
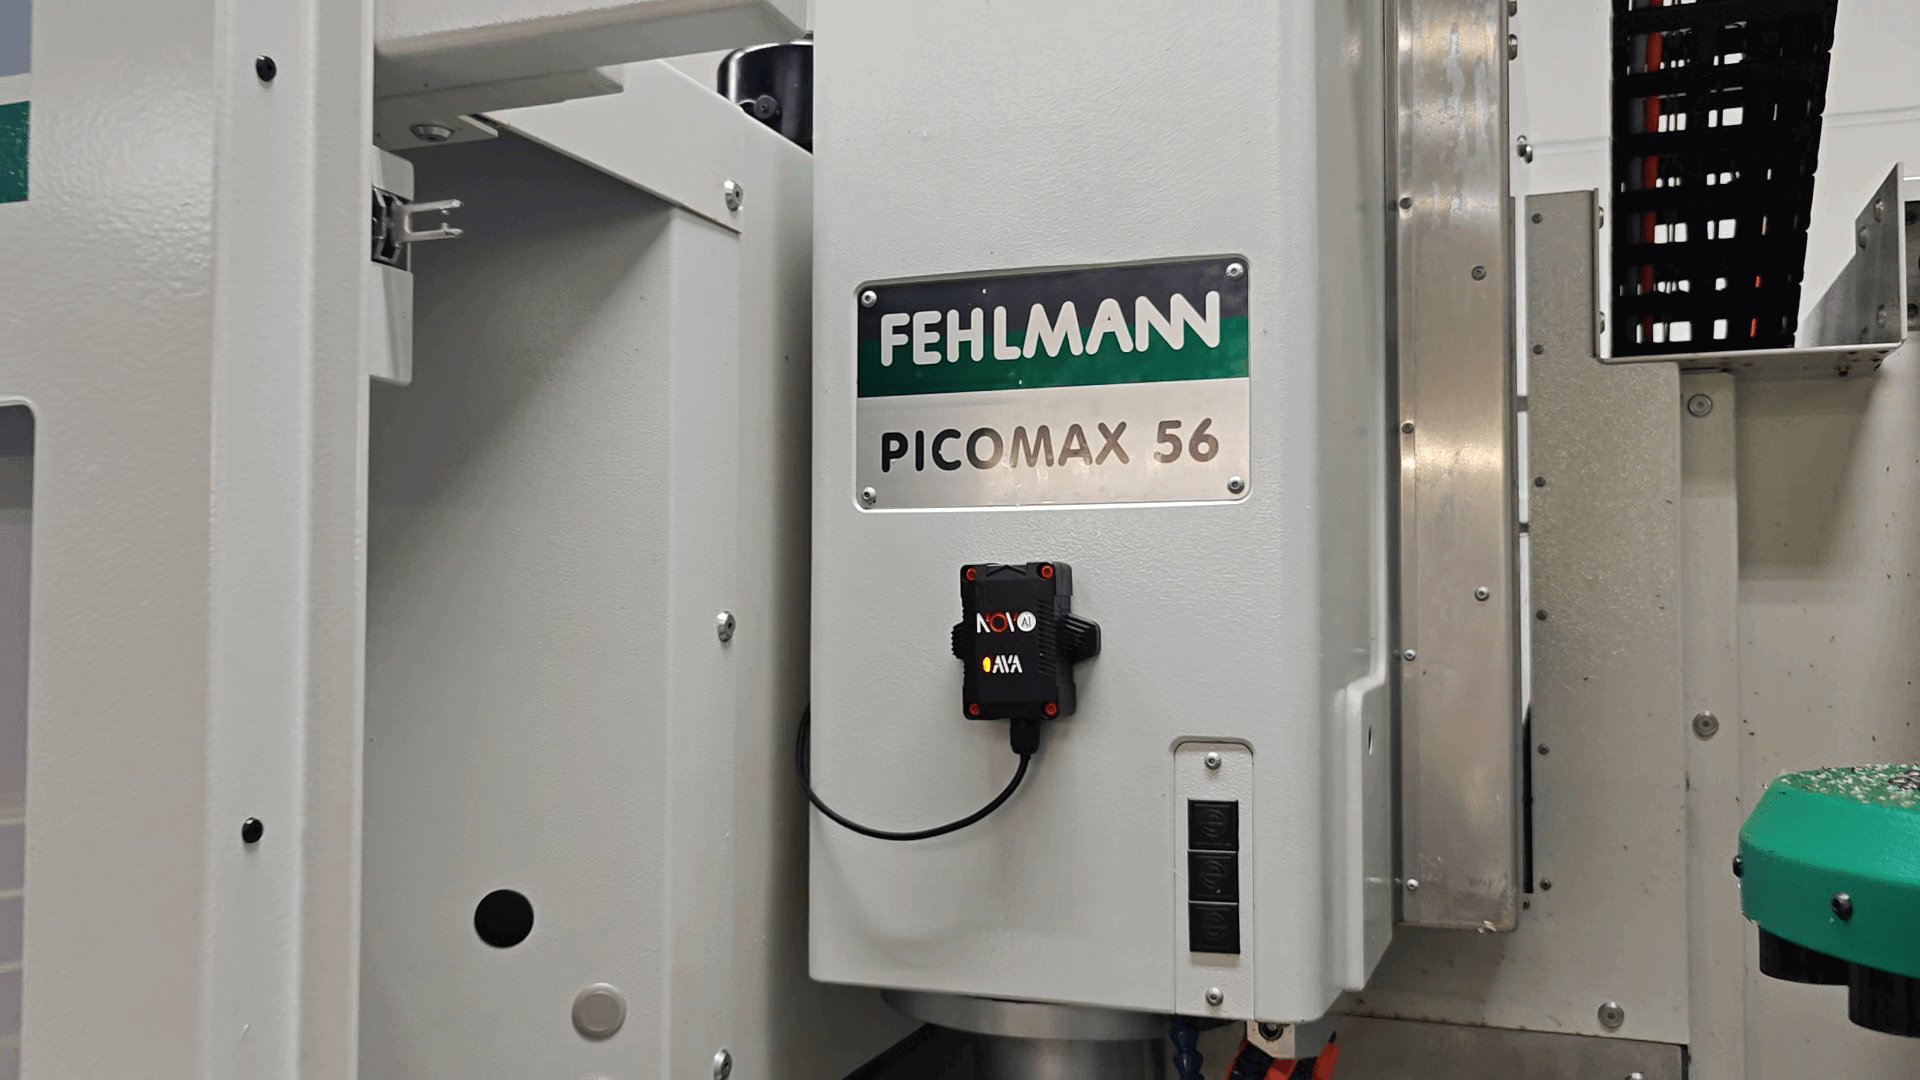
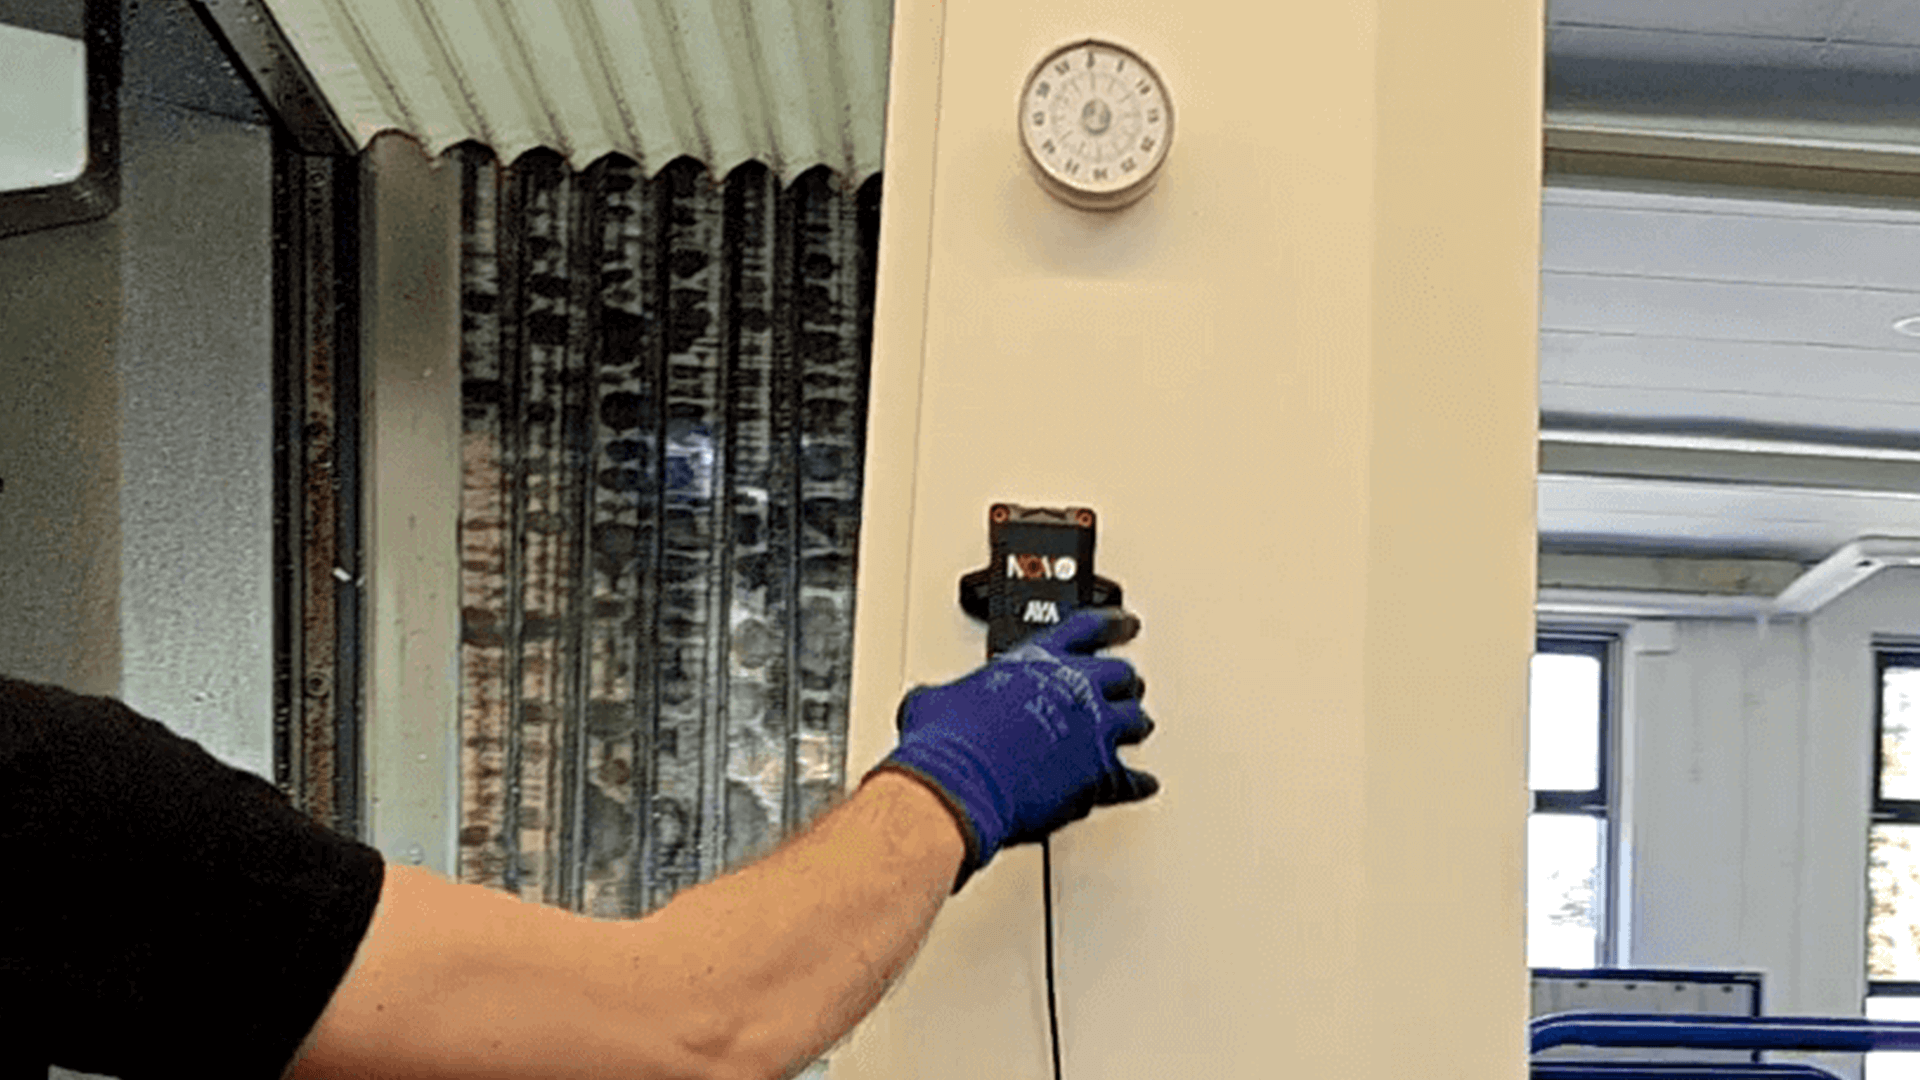
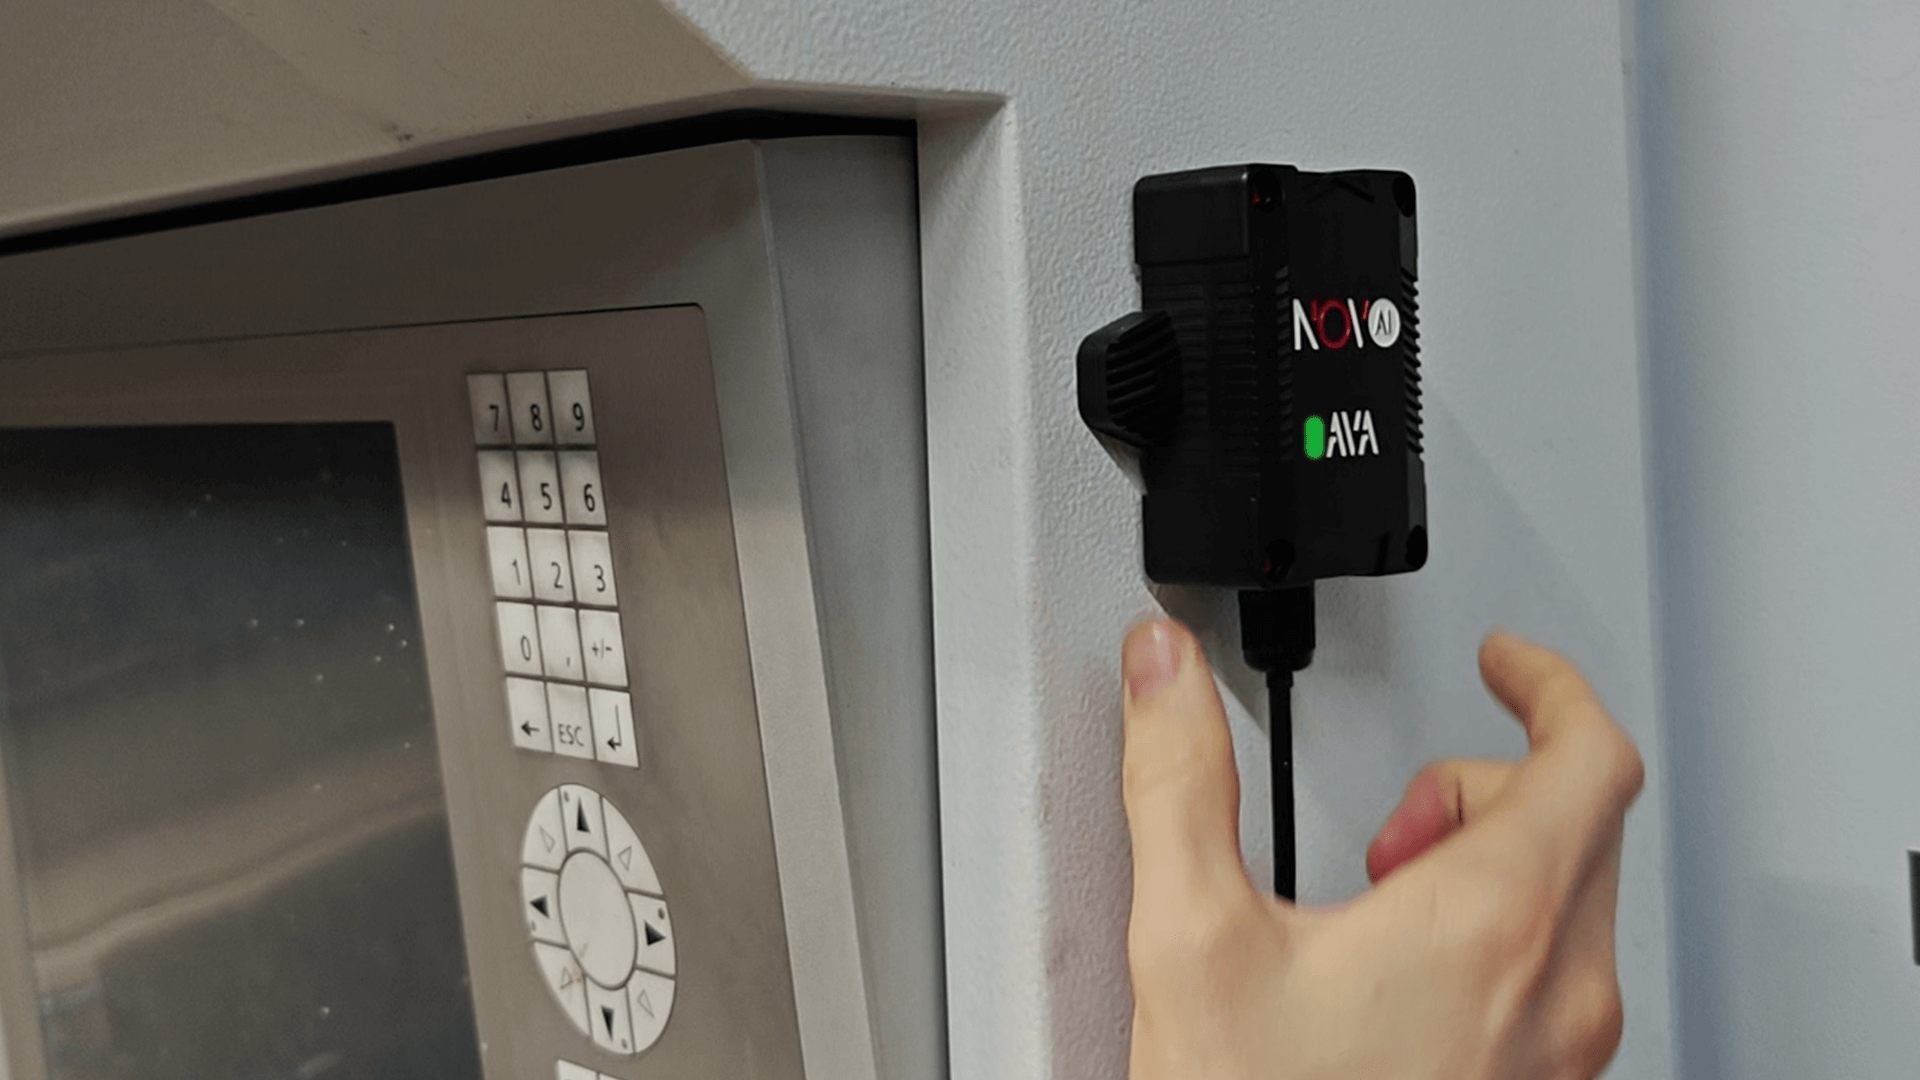
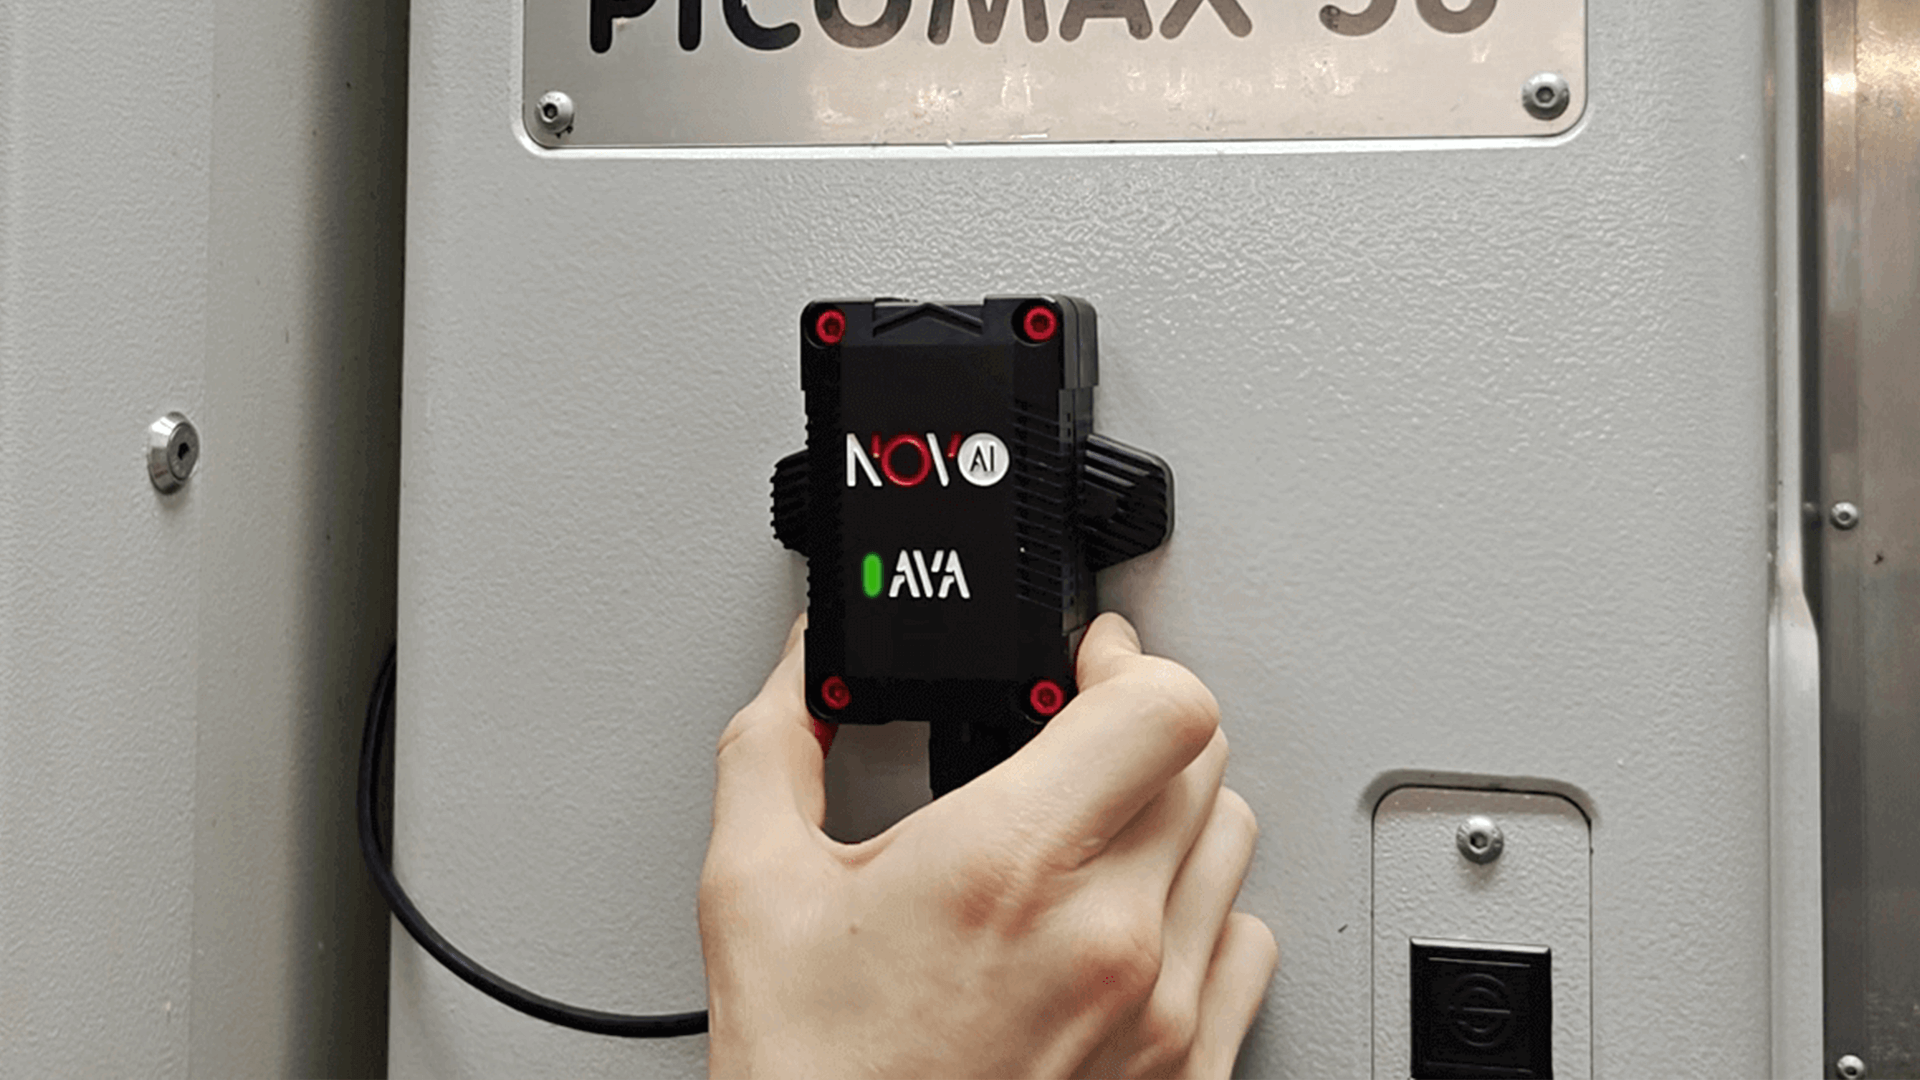
Die MDE von Novo AI verfolgt dabei einen Retrofit-Ansatz für Bestandsmaschinen. Externe Sensorik kann Maschinenzustände erfassen, ohne dass dafür zwingend direkt in die Maschinensteuerung eingegriffen werden muss. Dadurch lassen sich auch ältere oder heterogene Maschinenparks schrittweise in eine zentrale Datenerfassung einbinden.
MPDV beschreibt MDE ebenfalls als die Erfassung von Maschinenzuständen und deren Übertragung an Software, wo die Daten mit weiteren Fertigungsinformationen verknüpft und für Analysen und Optimierungen genutzt werden können.
Damit wird deutlich: Wer Maschinendaten zuverlässig erfasst und mit Produktionskontext verbindet, schafft die Grundlage für datenbasierte Entscheidungen und kontinuierliche Prozessverbesserung.
Maschinendaten und Produktionsdaten: Was ist der Unterschied?
Maschinendaten und Produktionsdaten werden häufig gleichgesetzt. Technisch gibt es jedoch einen wichtigen Unterschied. Maschinendaten beschreiben vor allem, was an einer Maschine passiert. Dazu gehören beispielsweise Zustand, Zykluszeit, Stillstand oder Drehzahl.
Produktionsdaten sind breiter. Sie können zusätzlich Informationen über Auftrag, Produkt, Menge, Qualität, Schicht oder Energie enthalten.
Ein Beispiel:
Die MDE zeigt: Maschine 12 steht seit 10:47 Uhr.
Wird diese Information mit Auftragsdaten verbunden, kann daraus werden:
Maschine 12 steht seit 10:47 Uhr. Auftrag 4711 ist betroffen und liegt aktuell 18 Teile hinter dem Plan.
Die erste Information beschreibt den Maschinenzustand. Die zweite Information verbindet ihn mit Produktionskontext.
Genau deshalb werden Maschinendaten besonders wertvoll, wenn sie später mit ERP-, BDE- oder MES-Daten kombiniert werden.
Warum ist MDE so wichtig?
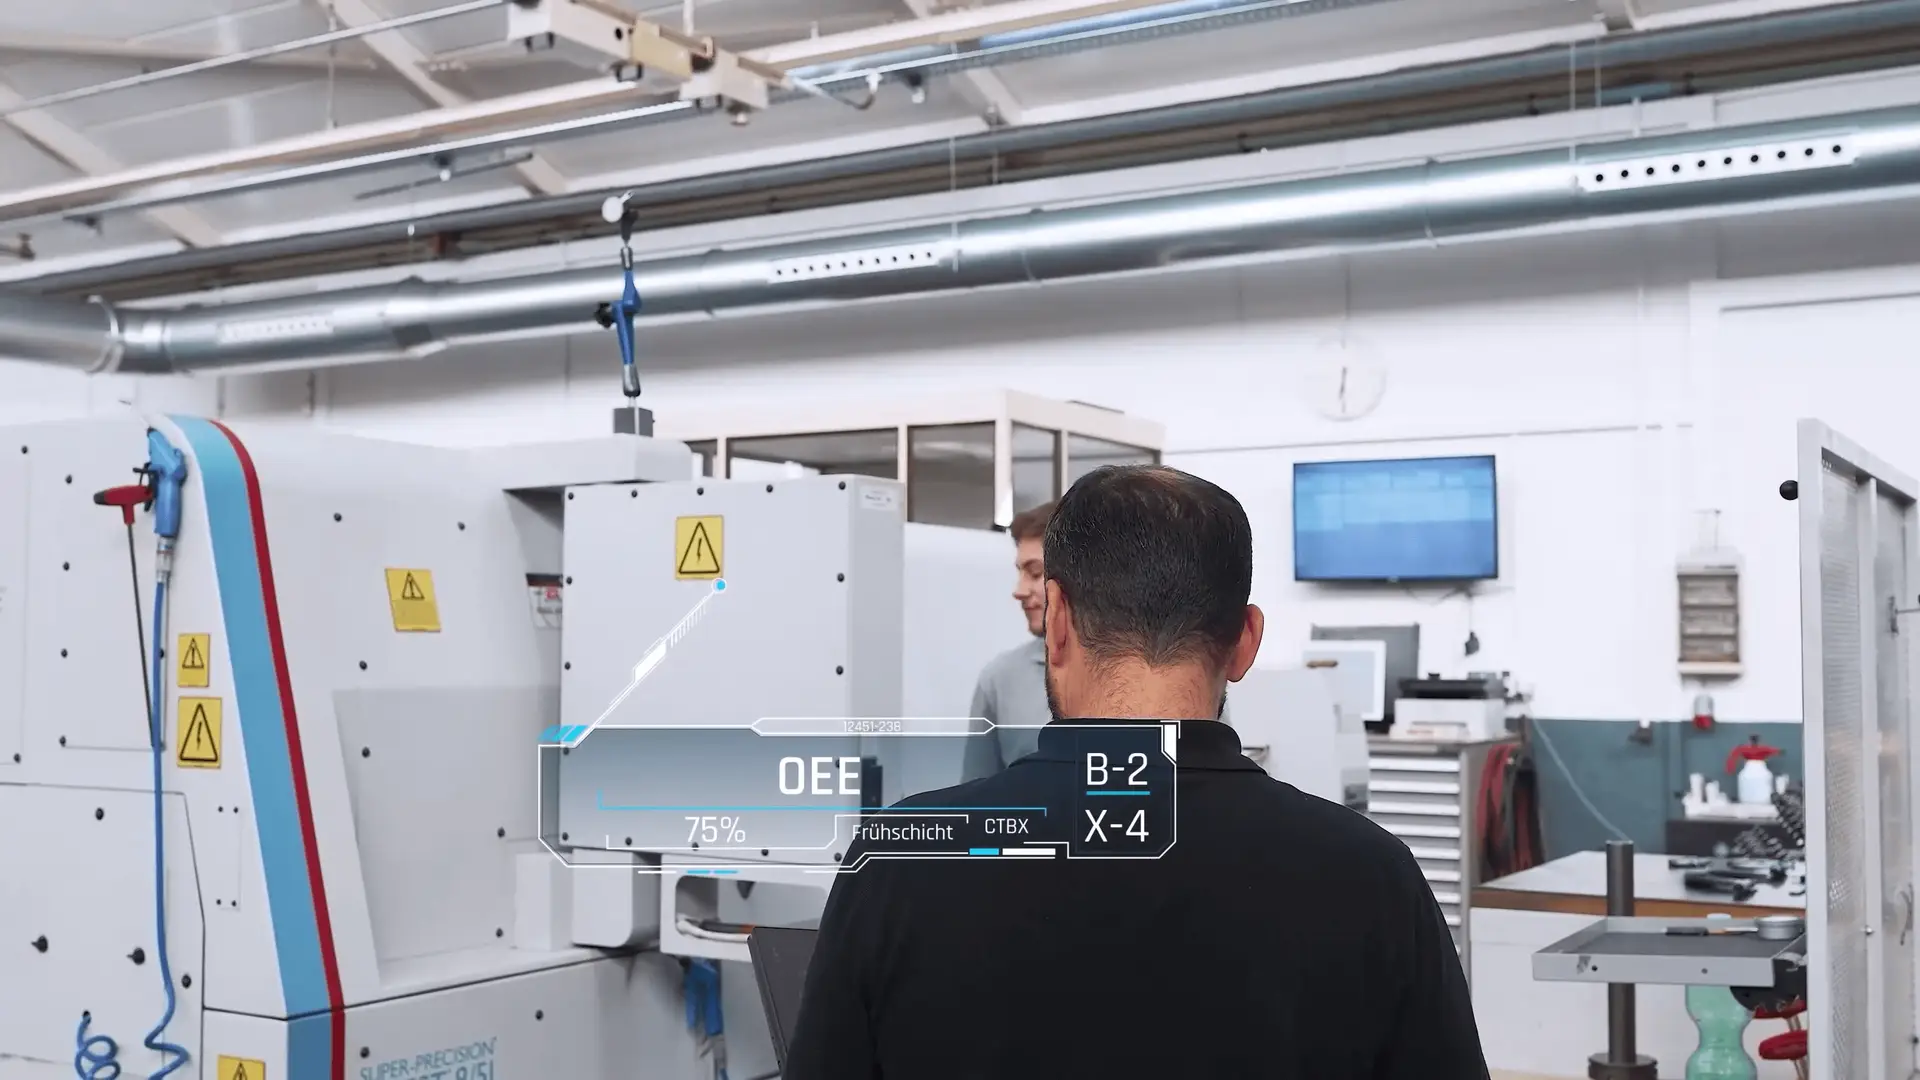
MDE hilft, Produktionsverluste sichtbar zu machen und Verbesserungen gezielt zu prüfen. Laufzeiten, kurze Unterbrechungen und wechselnde Zykluszeiten zeigen, wo sich eine genauere Analyse lohnt. Ein Dashboard allein beseitigt diese Verluste jedoch nicht: Erst eine passende Maßnahme und der Vergleich mit dem Ausgangszustand machen den Nutzen messbar.
- Stillstände einordnen: Häufigkeit und Dauer erfassen; Gründe wie Materialmangel oder Rüsten mit zusätzlichem Prozesswissen ergänzen.
- Kapazität einschätzen: Auslastung nach Maschine und Schicht vergleichen, ohne geplante Pausen mit ungeplanten Ausfällen zu vermischen.
- Maßnahmen bewerten: Vorher und nachher dieselbe Kennzahl bei vergleichbaren Aufträgen und Betriebsbedingungen betrachten.
Wie viel ein Betrieb dadurch verbessert, hängt von seiner Ausgangslage und den umgesetzten Maßnahmen ab. Ein allgemeiner Prozentsatz lässt sich daraus nicht ableiten. Die CNC-Fallstudie von Novo AI zeigt einen konkreten Anwendungsfall; ihre Ergebnisse sind nicht pauschal auf andere Maschinenparks übertragbar.
Wie funktioniert der technische Ablauf?
Eine MDE verbindet die Datenquelle an der Maschine mit einer auswertbaren Produktionssicht. Der Ablauf lässt sich in vier Schritte gliedern:
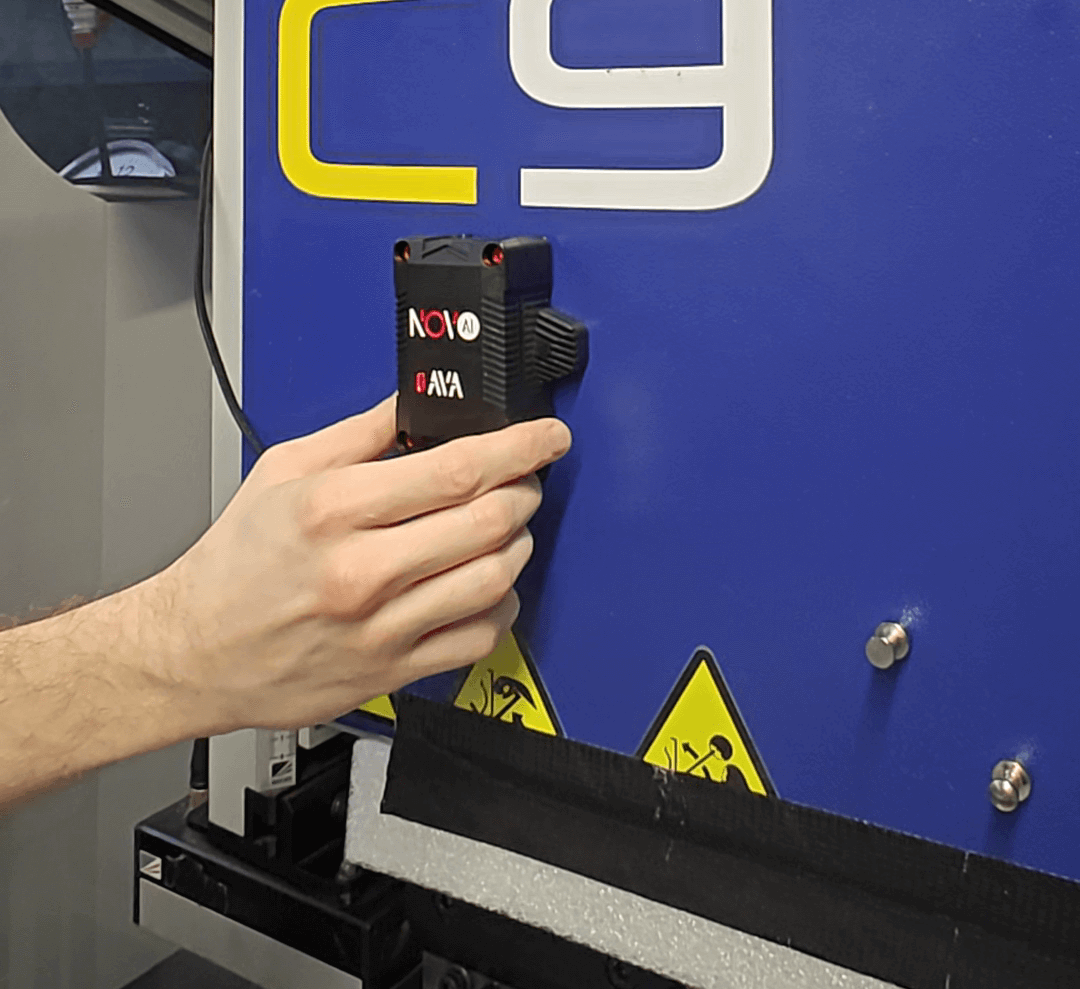
- Signale erfassen: Je nach Ausstattung kommen Daten aus der Maschinensteuerung, einem Zähler oder externer Sensorik. Die Methode muss zur gesuchten Information passen.
- Daten übertragen: Schnittstellen oder Gateways stellen Messwerte bereit. OPC UA ist ein herstellerübergreifender Standard für den industriellen Datenaustausch. Ob eine konkrete Maschine ihn unterstützt, muss vorab geprüft werden.
- Daten zuordnen: Zeitstempel, Maschinenkennung und einheitliche Zustände machen Messwerte vergleichbar. Auftrags- oder Qualitätsdaten werden bei Bedarf aus weiteren Systemen ergänzt.
- Auswerten und handeln: Ein Dashboard zeigt Zustände und Zeitverluste. Verantwortliche prüfen auffällige Muster, leiten Maßnahmen ab und kontrollieren deren Wirkung.
Wichtig für die Integration: Ein gemeinsames Protokoll allein garantiert noch keine fertige ERP- oder MES-Anbindung. Datenmodell, verfügbare Schnittstellen, Zugriffsrechte und Aktualisierungsintervalle müssen zusammenpassen. Verarbeitung vor Ort oder in einer zentralen Plattform richtet sich nach der gewählten Architektur.
Der Retrofit-Ansatz von Novo AI richtet sich an Bestandsmaschinen. Welche Zustände sich mit externer Sensorik zuverlässig erkennen lassen, wird für den jeweiligen Anwendungsfall geprüft.
Wie werden Maschinen an ein MDE-System angebunden?
Es gibt nicht nur einen Weg zur Maschinendatenerfassung.
Direkte SPS-Anbindung
Bei modernen Maschinen können relevante Daten direkt aus der Steuerung gelesen werden.
Der Vorteil liegt in der hohen Datentiefe. Je nach Maschine können interne Zustände, Fehlercodes oder Prozessparameter zur Verfügung stehen.
Der Nachteil ist, dass Schnittstellen und Datenmodelle je nach Hersteller und Steuerung unterschiedlich sein können.
OPC UA
OPC UA bietet einen standardisierten Ansatz für die industrielle Kommunikation und kann die Integration moderner Maschinen vereinfachen.
Allerdings unterstützen nicht alle Bestandsmaschinen diese Schnittstelle.
Gateway
Gateways können unterschiedliche Maschinenprotokolle aufnehmen und die Informationen in eine gemeinsame Architektur überführen.
Das ist besonders bei heterogenen Maschinenparks interessant.
Externe Sensorik
Wenn eine Maschine keine geeignete digitale Schnittstelle besitzt oder ein direkter Zugriff auf die Steuerung unverhältnismäßig aufwendig wäre, können externe Sensoren eine Alternative sein.
Sie erfassen beispielsweise Vibration, Akustik, Strom oder andere physikalische Signale und leiten daraus Maschinenzustände ab.
Eine direkte SPS-Anbindung und externe Sensorik sind deshalb keine Gegensätze. In einem gemischten Maschinenpark kann eine hybride Architektur sinnvoll sein: moderne Maschinen werden über vorhandene Schnittstellen integriert, ältere Maschinen über Retrofit-Sensorik.
Welche Daten werden typischerweise erfasst?
Eine MDE kann Zustands-, Zeit-, Mengen- und Prozessdaten bereitstellen. Nicht jede Erfassungsmethode liefert alle diese Werte. Entscheidend ist, woher ein Wert stammt und wie er geprüft wird.
| Daten | Beispiel | Was dafür benötigt wird |
|---|---|---|
| Zustände und Zeiten | Produktion, Stillstand, Laufzeit | Steuerungssignal oder geprüfte Erkennung aus Sensorwerten; ein Stillstandsgrund ist zusätzliche Information. |
| Mengen und Zyklen | Stückzahl, Zyklusdauer | Zählsignal oder eindeutig erkennbare Zyklen; mehrere Teile je Zyklus müssen berücksichtigt werden. |
| Energie | Leistung, Energieverbrauch | Geeignete elektrische Messtechnik und zeitliche Zuordnung; ein Laufzeitsignal allein misst keine Kilowattstunden. |
| Prozesswerte | Temperatur, Vibration, Akustik | Passende Sensoren oder verfügbare Maschinenwerte, jeweils im Prozesskontext bewertet. |
| Qualität und Ausschuss | Gutmenge, Ausschussquote | Prüfergebnisse, Rückmeldungen oder eine validierte Erkennung; Maschinenaktivität allein belegt keine Werkstückqualität. |
Für eine vollständige OEE reichen Laufzeiten allein nicht aus. Neben Verfügbarkeit werden Leistung und Qualität benötigt. Dazu gehören je nach Berechnung unter anderem geplante Produktionszeit, Sollzykluszeit, Gesamtmenge und Gutmenge. Fehlende Eingangsgrößen sollten als Datenlücke erkennbar bleiben.
Welche Werte für Ihren Betrieb sinnvoll sind, ergibt sich aus der konkreten Frage: Geht es um Stillstände, Kapazität, Energie oder Qualität? Die Auswahl einer Maschinenüberwachung sollte an diesen Anforderungen beginnen.
MDE vs. BDE vs. MES: Wo liegt der Unterschied?
| System | Hauptfrage | Schwerpunkt |
|---|---|---|
| MDE | Was macht die Maschine? | technische Maschinendaten |
| BDE | Was passiert im Auftrag/Betrieb? | Auftrag, Mitarbeiter, Mengen, Gründe |
| MES | Wie läuft und steuert sich die Produktion? | übergreifende Produktionssteuerung |
MDE erfasst beispielsweise Laufzeit, Stillstand oder Zykluszeit.
BDE ergänzt den betrieblichen Kontext: Welcher Auftrag läuft? Welche Menge wurde produziert? Warum stand die Maschine?
Ein MES führt verschiedene Produktionsinformationen zusammen und kann zusätzlich Funktionen wie Feinplanung, Qualitätsmanagement oder Produktionssteuerung übernehmen.
MDE ist deshalb häufig ein Datenbaustein innerhalb einer größeren Produktionsarchitektur.
MDE vs. Maschinenüberwachung: Was ist der Unterschied?
Maschinendatenerfassung konzentriert sich auf die Erfassung und Bereitstellung von Maschinendaten.
Maschinenüberwachung nutzt diese Daten, um den aktuellen Zustand der Maschinen kontinuierlich sichtbar zu machen und Abweichungen operativ zu verfolgen.
Einfach formuliert: MDE schafft die Datengrundlage.
Maschinenüberwachung nutzt diese Datengrundlage für operative Transparenz.
In der Praxis überschneiden sich beide Bereiche. Eine moderne Monitoring-Plattform kann selbst Daten erfassen, während ein MDE-System gleichzeitig Visualisierungsfunktionen besitzt.
MDE mit SPS oder ohne SPS: Was ist sinnvoller?
Eine direkte SPS-Anbindung ist sinnvoll, wenn detaillierte interne Maschineninformationen benötigt werden.
Dazu können beispielsweise gehören:
Fehlercodes, Programmzustände oder konkrete Prozessparameter.
Externe Sensorik eignet sich dagegen besonders dann, wenn zunächst grundlegende Maschinenzustände und Zeitverluste sichtbar gemacht werden sollen und keine geeignete Schnittstelle zur Verfügung steht.
Bei einer älteren CNC-Maschine kann beispielsweise zunächst wichtig sein zu wissen:
Produziert sie?
Steht sie?
Wie lange dauert ein Zyklus?
Wie häufig treten kurze Unterbrechungen auf?
Für solche Fragen ist nicht zwangsläufig ein vollständiger Zugriff auf sämtliche internen SPS-Variablen erforderlich.
Die geeignete Methode sollte deshalb nicht nach dem Prinzip „technisch maximal möglich“ ausgewählt werden, sondern danach, welche Informationen für die konkrete Produktionsentscheidung tatsächlich benötigt werden.
Echtzeit-Analyse & KI
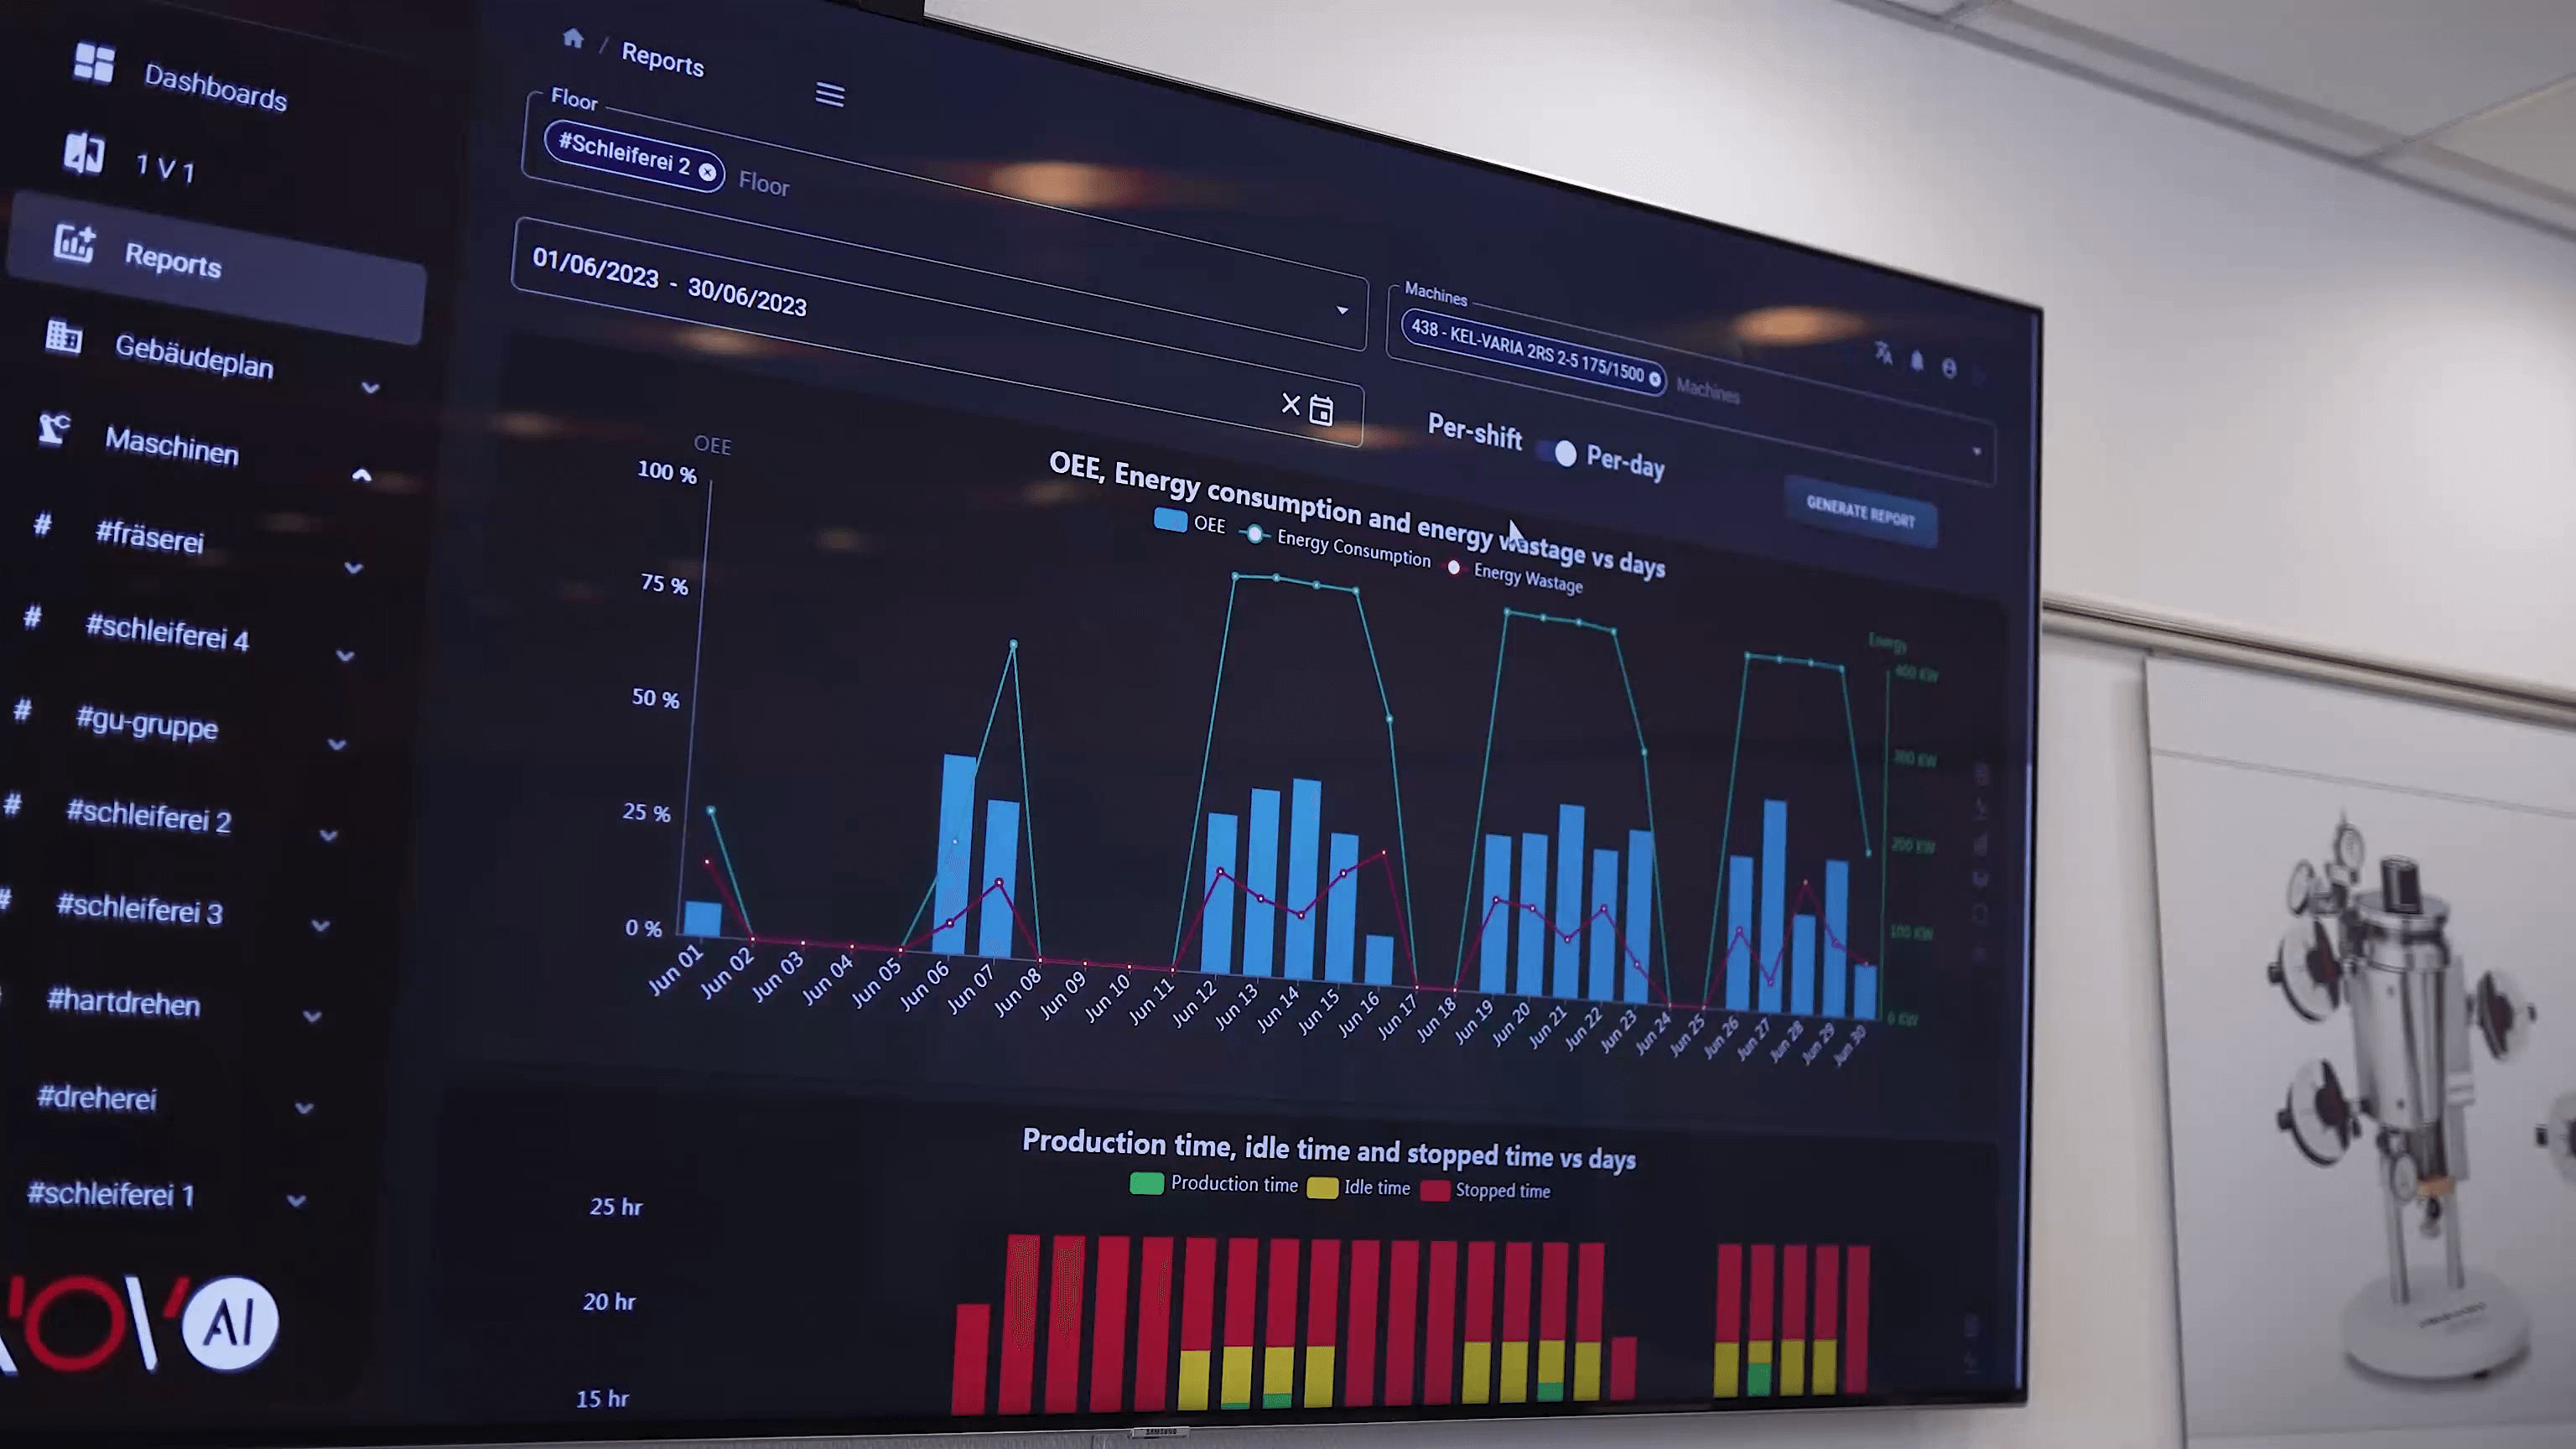
KI kann helfen, Muster in Maschinendaten zu erkennen. Ein erkanntes Muster ist aber noch keine nachgewiesene Ursache. Eine veränderte Schwingung oder ein ungewöhnlich langer Zyklus kann Anlass für eine Prüfung sein. Ob dahinter Werkzeugverschleiß, ein anderes Werkstück oder ein geänderter Ablauf steckt, erfordert zusätzlichen Kontext.
- Zustandserkennung: Signale werden einem Betriebszustand zugeordnet. Die Zuordnung muss an der jeweiligen Maschine geprüft werden.
- Anomalieerkennung: Abweichungen von einem bekannten Verhalten werden markiert. Auch ein legitimer Produktwechsel kann eine solche Abweichung auslösen.
- Ursachenanalyse und Prognose: Belastbare Aussagen benötigen geeignete Daten, dokumentierte Ereignisse und eine Validierung im jeweiligen Prozess.
Eine MDE kann bereits ohne KI Laufzeiten und Stillstände auswerten. Ob und welche KI-Auswertung in der Maschinenüberwachung sinnvoll ist, hängt von der Fragestellung ab. Automatisches Weiterlernen, sichere Fehlerprognosen oder eine vollständige Qualitätsprüfung sind keine selbstverständlichen Eigenschaften jedes MDE-Systems.
Für Echtzeit-MDE sollten außerdem Aktualisierungsintervall und erwartete Reaktionszeit konkret vereinbart werden. So lässt sich prüfen, ob eine Auswertung für die betriebliche Entscheidung rechtzeitig vorliegt.
MDE bei alten Maschinen und Bestandsmaschinen
Auch ältere Maschinen lassen sich häufig nachrüsten, ohne sie auszutauschen. Vorhandene Schnittstellen, Gateways und externe Sensorik können in einem gemischten Maschinenpark kombiniert werden. Welche Lösung passt, hängt von den benötigten Daten und der technischen Ausstattung ab.
Mit einem klar abgegrenzten Pilotprojekt starten
- Eine Frage auswählen: Zum Beispiel: Wie viel ungeplante Stillstandszeit entsteht an einer bestimmten Maschine?
- Datenquelle und Begriffe festlegen: Was gilt als Produktion, Rüsten, Pause oder Störung? Welche Zustände sind messbar und welche müssen ergänzt werden?
- Erkennung prüfen: Die aufgezeichneten Zustände mit Beobachtungen und vorhandenen Protokollen abgleichen. Unterschiedliche Produkte und Schichten berücksichtigen.
- Eine Verbesserung testen: Verantwortliche und Maßnahme festlegen; anschließend unter vergleichbaren Bedingungen erneut messen.
- Erst danach ausweiten: Datenqualität, Aufwand und tatsächlichen Nutzen bewerten, bevor weitere Maschinen angebunden werden.
Welche Kosten müssen berücksichtigt werden?
Zum Projektaufwand gehören je nach Lösung Sensoren oder Gateways, Installation, Software, Schnittstellen, Schulung und laufender Betrieb. Eine reine Preisangabe pro Maschine bildet diese Unterschiede nicht immer ab. Der Novo-AI-Preisrechner bietet eine erste Orientierung; Umfang und Voraussetzungen sollten für den konkreten Maschinenpark geklärt werden.
Maschinendatenerfassung für Bestandsmaschinen ansehen oder den Einsatz im CNC-Praxisbeispiel nachvollziehen.
Häufige Fragen zur MDE
- Was bedeutet MDE?
MDE steht in der Fertigung für Maschinendatenerfassung. Dabei werden technische Daten aus oder an Produktionsmaschinen automatisch erfasst und für Auswertung, Visualisierung und weitere Produktionssysteme bereitgestellt.
- Welche Daten werden mit MDE erfasst?
Typische Daten sind Maschinenzustände, Laufzeiten, Stillstände, Zykluszeiten, Stückzahlen, Störungen, Prozessparameter und Energiedaten.
- Was ist der Unterschied zwischen MDE und BDE?
MDE konzentriert sich vor allem auf automatisch erfasste Maschinendaten. BDE ergänzt betriebliche Informationen wie Aufträge, Mitarbeiter, Mengen oder Stillstandsgründe.
- Was ist der Unterschied zwischen MDE und MES?
MDE liefert Maschinendaten. Ein MES nutzt unter anderem solche Daten zusammen mit Auftrags-, Qualitäts- und Planungsinformationen zur übergreifenden Produktionssteuerung.
- Können Maschinendaten ohne SPS-Zugriff erfasst werden?
Ja. Abhängig vom benötigten Use Case können externe Sensoren beispielsweise Vibration, Akustik, Strom oder andere physikalische Signale erfassen. Eine direkte Steuerungsanbindung ist dann nicht zwingend erforderlich.
- Funktioniert MDE auch bei alten Maschinen?
Ja. Bestehende Maschinen können je nach Ausstattung über vorhandene Schnittstellen, Gateways oder externe Sensorik in eine MDE-Architektur eingebunden werden.
- Ist MDE dasselbe wie Maschinenüberwachung?
Nein. MDE fokussiert die Erfassung und Bereitstellung von Maschinendaten. Maschinenüberwachung verwendet diese Daten, um Zustände und Abweichungen kontinuierlich sichtbar zu machen. Beide Bereiche überschneiden sich in der Praxis.
- Braucht MDE ein MES?
Nicht zwingend. Eine MDE kann zunächst unabhängig Maschinendaten erfassen und visualisieren. Ein MES wird relevant, wenn zusätzliche Produktionssteuerungs-, Planungs- oder Qualitätsfunktionen benötigt werden.
MDE schafft die Grundlage für datenbasierte Produktion
Maschinendatenerfassung macht sichtbar, was an Produktionsmaschinen tatsächlich passiert. Sie liefert Informationen zu Laufzeiten, Stillständen, Zykluszeiten und weiteren Maschinenzuständen und schafft damit eine Grundlage für Produktionsanalysen, OEE und kontinuierliche Verbesserung.
Wie die Daten erfasst werden, hängt vom Maschinenpark ab. Moderne Anlagen können direkt über Steuerungen oder Standardschnittstellen angebunden werden, während bei älteren Bestandsmaschinen auch Gateways oder externe Sensorik eingesetzt werden können.
Entscheidend ist nicht, möglichst viele Daten zu sammeln. Entscheidend ist, die Daten zu erfassen, die konkrete Produktionsfragen beantworten.
Wer bereits weiß, was MDE ist und jetzt prüfen möchte, wie sich bestehende Maschinen praktisch anbinden lassen, kann sich im nächsten Schritt die MDE von Novo AI ansehen.
Quellen und fachliche Einordnung
Die fachlichen Grundlagen dieses Beitrags stützen sich auf folgende Quellen. Anbieterinformationen und Praxisbeispiele von Novo AI sind als solche gekennzeichnet.
- MPDV: Maschinendatenerfassung (MDE) – Begriffsdefinition und Einordnung.
- OPC Foundation: OPC Unified Architecture – Grundlagen des industriellen Datenaustauschs.
- Vorne / OEE.com: OEE Calculation – Berechnung und Eingangsgrößen der OEE.
- Novo AI: Maschinendatenerfassung für Bestandsmaschinen – Anbieterinformationen zur Lösung.
- Novo AI: CNC-Monitoring in der Präzisionswerkzeugfertigung – veröffentlichte Fallstudie.
Fachliche Überarbeitung: 20. September 2026. Beispiele dienen der Erklärung; Ergebnisse einzelner Projekte sind nicht allgemein übertragbar.