Startseite / Case Studies / Streckmetall
CASE STUDY / STRECKMETALLFERTIGUNG
Monitoring von Streckmaschinen
Wie macht Monitoring Zeitverluste in der Streckmetallfertigung sichtbar? In diesem Projekt untersuchte das Team mit WatchMen 15 Streck- und Schneidmaschinen. Nach drei Monaten betrieblicher Verbesserungen sank der berichtete Anteil unproduktiver Zeit von 49,7 % auf 33,4 %.
Kostenlose PDF · Ohne Registrierung
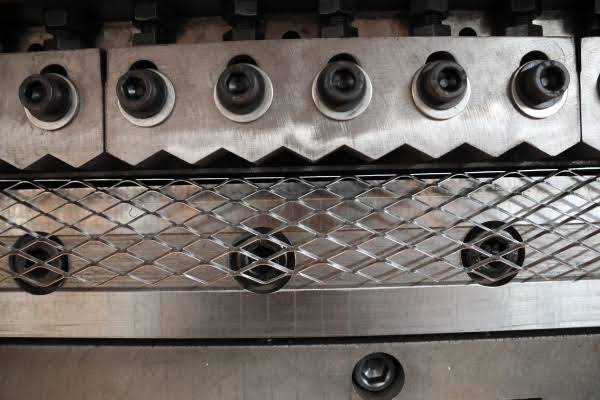
Streckmetallfertigung: Leistung und Produktqualität gemeinsam betrachten.
32,8 %
weniger unproduktive Zeit
Relative Reduktion im Projekt
15
Produktionsmaschinen
Streck- und Schneidmaschinen
15–20 Min.
Sensorinstallation
Pro Maschine im Projekt
In dieser Fallstudie Projekt · Umsetzung · Maßnahmen · Ergebnisse · FAQ
DAS PROJEKT
Auf einen Blick
Branche
Streckmetallfertigung
Maschinenpark
15 Maschinen · Baujahre 1980er–2010
Betrieb
Drei Schichten
Technik
Externe Retrofit-Sensoren + WatchMen
Integration
Direkte ERP-/BDE-Anbindung
Untersuchung
Hubleistung, Zeitverluste, OEE und Planung
DIE HERAUSFORDERUNG
Auch laufende Maschinen blieben hinter dem Plan.
Eine geringere Hubleistung, Wartezeiten und kurze Unterbrechungen summierten sich über Produktionsläufe, die häufig viele Stunden dauerten. Der Produktionsplan erklärte diese Abweichungen nicht vollständig. Das Team musste vermeidbare Verluste von Zielvorgaben unterscheiden, die an Material, Maschengeometrie oder Maschine angepasst werden mussten.
Hubleistung
Ist-Leistung und Planung im Kontext des jeweiligen Auftrags vergleichen.
Zeitverluste
Wartezeiten, Mikrostopps und längere Stillstände erkennen.
Schichten
Material, Produkte und Maschinen beim Vergleich berücksichtigen.
VON DER MASCHINE ZUR AUSWERTUNG
Nachrüsten. Validieren. Verstehen.
Die Sensorinstallation war der erste Schritt. Verlässliche Erkenntnisse entstanden durch validierte Maschinenzustände und den passenden Produktionskontext.
01
Maschinen nachrüsten
Alle 15 Maschinen wurden mit externen Retrofit-Sensoren angebunden – ohne SPS-Zugriff oder Änderung der Maschinensteuerung. Die Installation dauerte etwa 15–20 Minuten je Maschine; laut Projektbericht war kein zusätzlicher Produktionsstillstand erforderlich.
02
Daten und Kontext verbinden
Eine Lern- und Validierungsphase schuf die Datengrundlage. Die direkte ERP-/BDE-Anbindung verknüpfte Maschinenaktivität mit Auftragsinformationen.
03
Routinen etablieren
Über rund zwei Monate wurden Mitarbeitende eingearbeitet und Routinen zur kontinuierlichen Verbesserung eingeführt. Signalvalidierung und Einarbeitung waren separate Schritte nach der Sensorinstallation.
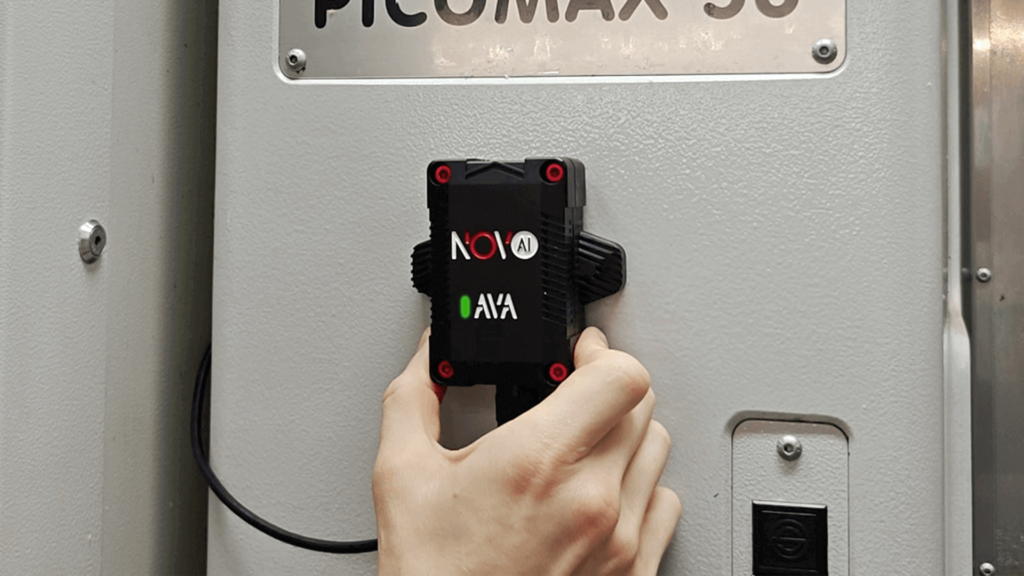
EXTERNE SENSORIK
Maschinendaten ohne SPS-Eingriff
Die Sensoren erfassen Signale an der Maschine. WatchMen ordnet die validierten Zustände ein; ERP-/BDE-Daten ergänzen Informationen zum Auftrag. Zusammen wird erkennbar, wann und unter welchen Bedingungen Verluste auftreten.
DATEN WERDEN HANDLUNGEN
Was das Team im Alltag veränderte
Transparenz allein verändert noch keinen Prozess. WatchMen lieferte die Datengrundlage; das Produktionsteam nutzte sie, um Ursachen zu untersuchen und Abläufe gezielt anzupassen.
01
Geringe Hubleistung untersuchen
Das Team verglich Hubleistung und Maschinenzustände zwischen den Schichten. Anhaltende Abweichungen wurden im Zusammenhang mit den jeweiligen Produktionsbedingungen untersucht.
02
Unterbrechungen erklären
Zeitliche Maschinenverläufe zeigten längere Stillstände und wiederholte Mikrostopps. Rückmeldungen der Bediener und BDE-Daten halfen bei der Ursachenanalyse.
03
Planung realistischer machen
Zielvorgaben wurden im Kontext von Artikel, Material und Maschine geprüft. Vermeidbare Prozessverluste und unpassende Planungsannahmen erforderten unterschiedliche Maßnahmen.
ERGEBNISSE MIT KONTEXT
Was sich im Projekt verbessert hat
ANTEIL UNPRODUKTIVER ZEIT
49,7 % → 33,4 %
Vorher · 49,7 %
Nach 3 Monaten · 33,4 %
Skala: 0–100 % der Bezugszeit · Rückgang um 16,3 Prozentpunkte.
2.823
zusätzliche Maschinenstunden pro Jahr
Geschätzter jährlicher Kapazitätsgewinn für den gesamten Maschinenpark mit 15 Maschinen.
Vorher–nachher: Nach drei Monaten betrieblicher Verbesserungen sank der berichtete Anteil unproduktiver Zeit von 49,7 % auf 33,4 %. Die Differenz beträgt 16,3 Prozentpunkte. Relativ zum Ausgangswert sind das rund 32,8 %: (49,7 − 33,4) ÷ 49,7 × 100.
Jahresschätzung: Die 2.823 zusätzlichen Maschinenstunden gelten für alle 15 Maschinen zusammen. Sie sind kein über ein vollständiges Jahr gemessener Produktionszuwachs und keine Zusage zusätzlicher verkaufsfähiger Stückzahlen.
Einordnung: Die Angaben beziehen sich auf das beschriebene Projekt. Ausgangslage, Produktmix, Schichtmodell und umgesetzte Maßnahmen beeinflussen das Ergebnis. Eine Verringerung von Zeitverlusten ist nicht automatisch eine gleich große OEE-Steigerung.
GUT ZU WISSEN
Fragen zum Monitoring von Streckmaschinen
Können auch ältere Streck- und Schneidmaschinen überwacht werden?
In diesem Projekt wurden Maschinen mit Baujahren von den 1980er-Jahren bis 2010 angebunden. Externe Sensoren ermöglichten die Überwachung ohne Zugriff auf die SPS. Novo AI prüft gemeinsam mit Ihrem Team die Maschinen und Anforderungen.
Unterbricht die Installation die Produktion?
Die Sensorinstallation dauerte im Projekt etwa 15–20 Minuten pro Maschine und erforderte laut Projektbericht keinen zusätzlichen Produktionsstillstand. Signalvalidierung und Einarbeitung folgten nach der Installation als separate Schritte.
Welche Kennzahlen behandelt die Fallstudie?
Die Fallstudie untersucht Hubleistung, OEE, produktive und unproduktive Zeiten, Mikrostopps sowie Unterschiede zwischen den Schichten. Sie enthält Vorher-Nachher-Ergebnisse und eine Beispielrechnung zum Zusammenhang von Hubleistung und Auftragsdauer.
Bedeutet eine höhere Hubleistung immer eine bessere Produktion?
Nein. Die erreichbare Leistung hängt von Material, Maschengeometrie, Werkzeugen, Maschine und geforderter Produktqualität ab. In diesem Projekt galt eine höhere Hubleistung nur dann als Verbesserung, wenn das fertige Streckmetall weiterhin die Spezifikationen erfüllte.
Kann WatchMen mit unserem ERP- oder BDE-System verbunden werden?
Im beschriebenen Streckmetall-Projekt wurden Auftragsinformationen aus ERP/BDE mit der Maschinenaktivität verknüpft. Für Ihre Fertigung müssen verfügbare Schnittstellen, Maschinen- und Auftragskennungen sowie der gewünschte Datenaustausch geprüft werden. Die Voraussetzungen einer ERP-/MES-Anbindung erläutert unsere Lösungsseite.
Wie sind OEE und Maschinenauslastung zu unterscheiden?
Die Auslastung beschreibt die Nutzung einer Maschine innerhalb einer festgelegten Bezugszeit. OEE kombiniert Verfügbarkeit, Leistung und Qualität. Maschinenzustände zeigen Zeitverluste; eine vollständige OEE-Berechnung benötigt zusätzlich geeignete Leistungs- und Qualitätsdaten.
DIE VOLLSTÄNDIGE FALLSTUDIE
Details für Ihre Entscheidung
Laden Sie die deutsche PDF mit Projektbeschreibung, Ergebnissen und Hinweisen zur Messung herunter.
PDF kostenlos herunterladen ↓AUF IHRE FERTIGUNG ÜBERTRAGEN
Was möchten Sie sichtbar machen?
Nennen Sie uns Anzahl und Baujahre Ihrer Streck- und Schneidmaschinen, typische Materialien und Ihre wichtigste Frage: Hubleistung, Unterbrechungen oder Planabweichungen? Gemeinsam lässt sich prüfen, welche Daten und Pilotmaschinen dafür geeignet sind.
Anwendung besprechen →Weiterlesen: CNC-Monitoring in der Präzisionswerkzeugfertigung · MDE verstehen: Daten und Systemgrenzen · Alle Case Studies & Downloads
Herausgeber: Novo AI GmbH. Quelle der Projektangaben: die zugehörige Fallstudie als PDF. Definition und Berechnung: OEE nach Verfügbarkeit, Leistung und Qualität.