Startseite / Fallstudien / CNC- und Blechbearbeitung
FALLSTUDIE / PRÄZISIONSLOHNFERTIGUNG
CNC- und Blechbearbeitungs-monitoring
Wie wird verborgene Wartezeit zu produktiver Kapazität? Ein Präzisionslohnfertiger setzte Novo AI WatchMen an 20 Produktionsmaschinen ein und berichtet von 30 % höherer Produktivität. CNC- und Blechbearbeitungsmonitoring machte Wartezeiten, Maschinenzustände und produktive Laufzeiten sichtbar und half dabei, reale Maschinenereignisse besser in Entscheidungen im Produktionsalltag zu übersetzen. AVA-Sensoren und Zeitachsen der Maschinenzustände verbinden das reale Maschinenverhalten mit Entscheidungen im Produktionsalltag.
Kostenloses PDF · Ohne Registrierung
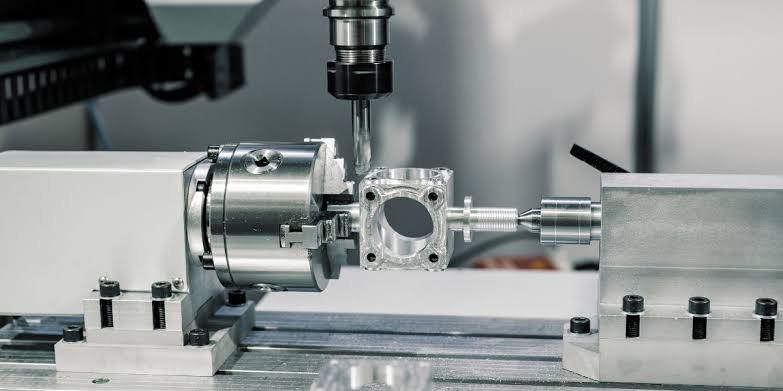
Beispielaufnahme der CNC-Bearbeitung. Die Fallstudie umfasst einen gemischten Maschinenpark für CNC- und Blechbearbeitung.
+30 %
höhere Produktivität
Vom Kunden berichtetes Ergebnis
20
Produktionsmaschinen
Gemischter Maschinenpark · Drei Schichten
+21.600 h
produktive Kapazität
Berechneter jährlicher Zuwachs
In dieser Fallstudie Projekt · Umsetzung · Maßnahmen · Ergebnisse · FAQ
DAS PROJEKT
Auf einen Blick
Branche
Präzisionslohnfertigung
Maschinenpark
20 Produktionsmaschinen · Baujahre 2005–2026
Betrieb
Drei Schichten
Anwendung
Drehen, Fräsen, Schneiden, Biegen und Fügen
Technologie
Externe AVA-Sensoren + WatchMen
Fokus
Wartezeiten, wiederkehrende Unterbrechungen, Rüstbereitschaft und Schichtleistung
DIE HERAUSFORDERUNG
Der Auftrag war erfasst. Die Wartezeit blieb verborgen.
Der Hersteller nutzte bereits digitale Arbeitsinformationen und erfasste Rüst- und Stückzeiten. Bauteile durchlaufen jedoch Drehen, Fräsen, Schneiden, Biegen und Fügen. Diese Daten allein erklärten nicht jede Lücke zwischen den Arbeitsschritten. Auch die nächste Maschine benötigt das richtige Material, Programm, Werkzeuge und Freigabe.
Warten zwischen Aufträgen
Leerlauf zwischen Arbeitsschritten lokalisieren und Material, Werkzeuge, Programme und Freigaben prüfen.
Wiederkehrende Unterbrechungen
Kurze Stopps als Muster über Maschinen, Arbeitsschritte und Produkte hinweg untersuchen.
Schichtbereitschaft
Vergleichbare Arbeiten unter Berücksichtigung von Produktmix, Übergaben und notwendigen Prozessschritten betrachten.
VON DER MASCHINE ZUR ANALYSE
Erfassen. Interpretieren. Einordnen.
Novo AI verbindet externe AVA-Sensorik mit WatchMen. So entsteht eine gemeinsame Sicht auf Maschinen verschiedener Generationen, ohne auf den Zugriff auf die jeweilige SPS angewiesen zu sein.
01
Maschinenaktivität erfassen
AVA-Sensoren erfassen physikalische Betriebssignale wie Vibration und Akustik. Externe Sensorik schafft Transparenz im bestehenden Maschinenpark der Baujahre 2005–2026.
02
Maschinenzustände interpretieren
WatchMen unterscheidet produktive Phasen, Leerlauf und Stillstand. Die Interpretation wird mit Produktion, Rüsten und notwendiger Handhabung abgeglichen, um eine belastbare Ausgangsbasis zu schaffen.
03
Produktionskontext einordnen
Die Zeitachse wird mit Auftragsinformationen, erfassten Rüst- und Stückzeiten sowie Beobachtungen aus der Fertigung verglichen. Einen wiederkehrenden Verlust auswählen, eine Maßnahme vereinbaren und dieselben Kennzahlen danach vergleichen.
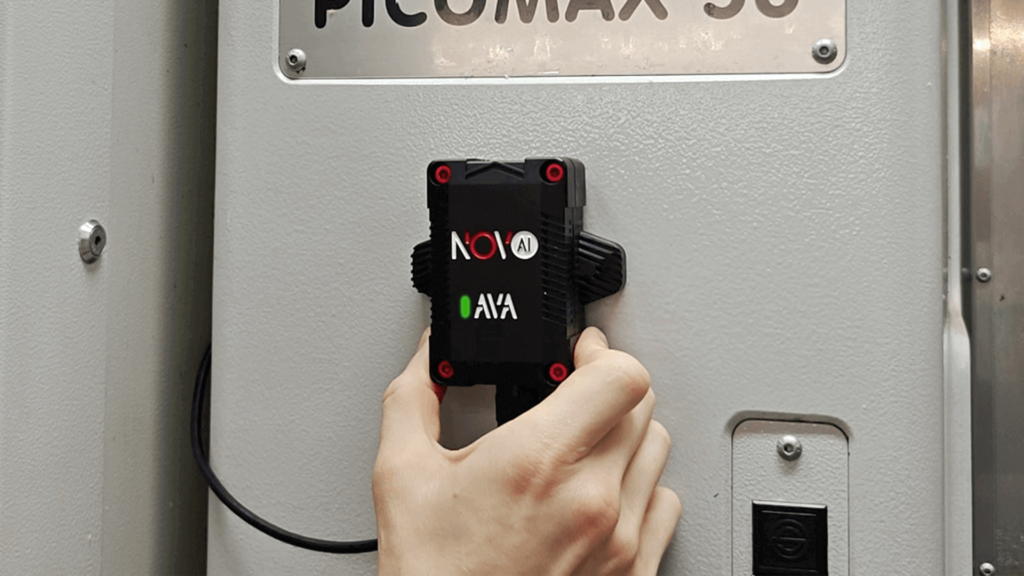
AVA + WATCHMEN
Eine gemeinsame Überwachung für den bestehenden Maschinenpark
Maschinenzustände zeigen, wann eine Unterbrechung auftritt. Aufträge, Materialverfügbarkeit, Bedienerhinweise und Rüstanforderungen helfen zu erklären, warum sie entsteht. Vorhandene Arbeitsdaten bleiben wertvoll: Die zusätzliche Maschinenzeitachse erleichtert ihre Einordnung.
Mehr über die Nachrüstung und Datenerfassung von CNC-Maschinen →
VON DATEN ZUM HANDELN
Wiederkehrende Verluste in konkrete Maßnahmen übersetzen
Monitoring zeigt dem Team, wo es ansetzen kann. Verbesserungen entstehen durch geänderte Abläufe hinter den Verlusten. Die Fallstudie verbindet Transparenz mit Vorbereitung, Übergaben und der Analyse wiederkehrender Unterbrechungen.
01
Den nächsten Auftrag frühzeitig vorbereiten
Wartezeiten zwischen Aufträgen prüfen und klären, ob Material, Programme, Vorrichtungen oder Freigaben fehlen. Den nächsten Arbeitsschritt früher vorbereiten und offene Fragen zur Einsatzbereitschaft klar zuordnen.
02
Schichtübergaben und Rüstbereitschaft verbessern
Wiederholte Verluste rund um Schichtübergaben in der Zeitachse lokalisieren. Auftragsbereitschaft, Materialverfügbarkeit und offene Punkte prüfen. Erfasste Rüstzeiten mit Maschinenaktivität vergleichen und notwendiges Rüsten, Handhaben und Prüfen von vermeidbaren Verzögerungen trennen.
03
Unterbrechungen als Muster betrachten
Wiederkehrende Ereignisse nach Maschine, Arbeitsschritt und Produkt gruppieren. Ursachen untersuchen, eine praktische Maßnahme vereinbaren und prüfen, ob die Unterbrechungen unter vergleichbaren Bedingungen zurückgehen.
ERGEBNISSE IM KONTEXT
Den gleichen Maschinenpark produktiver nutzen
BERECHNETER PRODUKTIVER ZEITANTEIL
60,0 % → 78,0 %
Vorher · 60,0 %
Nachher · 78,0 %
Skala: 0–100 % der Planzeit · Ein Anstieg um 18 Prozentpunkte.
+21.600
zusätzliche produktive Maschinenstunden pro Jahr
Berechneter jährlicher Kapazitätszuwachs über 20 Produktionsmaschinen.
Betriebsmodell: Die produktive Zeit steigt von 72.000 auf 93.600 Stunden pro Jahr. Die unproduktive Zeit sinkt von 48.000 auf 26.400 Stunden, eine Reduktion um 45 %. Der Leerlauf sinkt von 24.000 auf 12.000 Stunden und trägt rund 56 % zum berechneten Kapazitätszuwachs bei.
Berechnungsgrundlage im PDF ansehen ↓Einordnung: Das vom Kunden berichtete Ergebnis ist eine um 30 % höhere Produktivität. Jährliche Verlust- und Schichtwerte sind beispielhafte Ergebnisse des bereitgestellten Betriebsmodells auf Basis von 120.000 geplanten Stunden bei unveränderter Bearbeitungsgeschwindigkeit und Qualität. Freigesetzte Zeit und zusätzliche Kapazität beschreiben denselben Zuwachs und werden nicht addiert. Die OEE ist ein separates Rechenszenario.
GUT ZU WISSEN
Fragen zum CNC- und Blechbearbeitungsmonitoring
Welche Maschinen und Baujahre umfasst die Fallstudie?
Die Fallstudie umfasst einen gemischten Maschinenpark mit 20 Produktionsmaschinen der Baujahre 2005–2026 im Dreischichtbetrieb. Bauteile durchlaufen Drehen, Fräsen, Schneiden, Biegen und Fügen.
Was ergänzt Novo AI zu vorhandenen Arbeitsdaten?
AVA-Sensoren und WatchMen ergänzen eine Zeitachse für produktive Phasen, Leerlauf und Stillstand. Der Abgleich mit digitalen Arbeitsinformationen sowie Rüst- und Stückzeiten hilft, Wartezeiten zu lokalisieren, wiederkehrende Verluste zu untersuchen und die Wirkung veränderter Abläufe zu prüfen.
Erfordert das Monitoring Zugriff auf die SPS jeder Maschine?
Der Novo AI Ansatz nutzt externe AVA-Sensoren, um physikalische Betriebssignale wie Vibration und Akustik zu erfassen. So entsteht eine gemeinsame Sicht auf Maschinen verschiedener Generationen, ohne auf den Zugriff auf die jeweilige SPS angewiesen zu sein.
Wie unterscheiden sich die drei Schichten?
Im bereitgestellten Schichtmodell steigt die produktive Zeit je Maschine und Achtstundenschicht von 5,12 auf 6,40 Stunden in Schicht 1, von 4,80 auf 6,24 in Schicht 2 und von 4,48 auf 6,08 in Schicht 3. Schicht 3 zeigt den größten berechneten Zuwachs. Produktmix, Einsatzbereitschaft und Betriebsbedingungen müssen beim Schichtvergleich berücksichtigt werden.
Ist die OEE-Verbesserung ein gemessenes Ergebnis?
Nein. Das separate OEE-Szenario nutzt einen produktiven Zeitanteil von zunächst 60 % und danach 78 % als Verfügbarkeitsansatz. Leistung und Qualität bleiben bei 90 % und 98 % konstant. Daraus ergeben sich 52,92 % und 68,80 %, ein berechneter Anstieg um 15,88 Prozentpunkte. Dies ist kein gemessenes OEE-Ergebnis.
Wie wird der jährliche Kapazitätszuwachs berechnet?
Das Betriebsmodell geht von 20 Maschinen × 3 Schichten × 8 Stunden × 250 Tagen aus, also 120.000 geplanten Maschinenstunden pro Jahr. Ein Anstieg des produktiven Anteils von 60 % auf 78 % ergibt 72.000 und 93.600 produktive Stunden, einen Zuwachs von 21.600 Stunden. Zusätzlicher Output erfordert weiterhin vorbereitete Arbeit, Material und einen funktionierenden Folgeprozess.
DIE VOLLSTÄNDIGE FALLSTUDIE
Details für Ihre Entscheidung
Das deutsche PDF enthält den Novo AI Ansatz, praktische Maßnahmen, Ergebnisse und Berechnungsannahmen.
Kostenloses PDF herunterladen ↓ÜBERTRAGUNG AUF IHRE PRODUKTION
Was möchten Sie sichtbar machen?
Nennen Sie uns Anzahl und Baujahre Ihres gemischten Maschinenparks, Ihre Fertigungsprozesse und Ihr Schichtmodell. Bringen Sie einen wiederkehrenden Verlust und den Auftragskontext mit, damit wir eine gezielte Produktionsanalyse mit WatchMen besprechen können.
Anwendung besprechen →Weiterlesen: CNC-Monitoring in der Präzisionswerkzeugfertigung · CNC-Monitoring in der Industrieausrüstungsfertigung · Alle Fallstudien · CNC-Maschinen nachrüsten und Maschinendaten erfassen
Externe Fachquellen: OEE.com: Definition und Berechnung der OEE (Englisch) · OEE.com: Sechs wesentliche Verlustarten in der Fertigung (Englisch). Diese Quellen erläutern die allgemeine Methodik und Verlustarten. Kundenergebnisse und Modellannahmen stammen aus der Fallstudie.