Startseite / Fallstudien / Schmiedepressen
FALLSTUDIE / AUTOMOBILKOMPONENTENFERTIGUNG
Schmiedepressen-Monitoring in der Automobilkomponen-tenfertigung
Wie lassen sich versteckte Produktionsverluste in einem bestehenden Warmumformungs-Maschinenpark sichtbar machen? In diesem Projekt wurde Novo AI WatchMen auf einen dokumentierten Maschinenpark mit 6 Warmumformmaschinen angewendet. Das bereitgestellte Projektergebnis weist eine Produktivitätssteigerung von 24,93 % aus.
Maschinenzustandsdaten halfen dabei, Leerlauf, Werkzeugwechsel, Wartezeiten auf Rohlinge, Mikrostopps, Stillstände und Produktionsphasen mit reduzierter Leistung sichtbar zu machen.
Kostenloses PDF · Ohne Registrierung
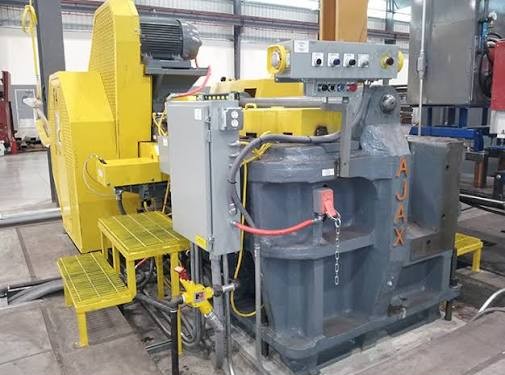
Warmumformung in der Automobilkomponentenfertigung: Produktive Maschinennutzung und versteckte Produktionsverluste sichtbar machen.
+24,93 %
höhere Produktivität
Bereitgestelltes Projektergebnis
6
Warmumformmaschinen
Dokumentierter Maschinenpark
15 min
Sensorinstallation
Pro Maschine im Projekt
In dieser Fallstudie · Projekt · Umsetzung · Maßnahmen · Ergebnisse · FAQ
DAS PROJEKT
Auf einen Blick
Branche
Automobilkomponentenfertigung
Maschinenpark
6 Warmumformmaschinen
Dokumentierte Investitionsjahre
2004 und 2010
Betrieb
Berechnungsmodell: 3 × 8-Stunden-Schichten
Technologie
Externe Novo-AI-Retrofit-Sensorik + WatchMen
Fokus
Produktive Warmumformung, Leerlauf, Werkzeugwechsel, Rohlingbereitstellung, Mikrostopps, Stillstände und reduzierte Produktionsleistung
DIE HERAUSFORDERUNG
Auch eine laufende Schmiedepresse kann produktive Kapazität verlieren
Warmumformung ist ein repetitiver, zyklusbasierter Prozess. Trotzdem bedeutet eine laufende Presse nicht automatisch, dass die verfügbare Maschinenzeit produktiv genutzt wird.
Werkzeugwechsel, fehlende Rohlingbereitschaft, Produktion mit reduzierter Leistung, Mikrostopps und längere Stillstände können verfügbare Maschinenzeit beanspruchen, ohne dass dies aus einem einfachen Lauf-/Stillstandssignal eindeutig hervorgeht.
Produktive Warmumformung
Erkennen, ob die Maschine tatsächlich produktiv umformt oder lediglich läuft.
Werkzeugwechsel & Rohlingbereitstellung
Rüstvorgänge, Werkzeugwechsel und materialbedingte Wartezeiten sichtbar und vergleichbar machen.
Unterbrechungen & reduzierte Leistung
Mikrostopps, Stillstände und Produktionsphasen unterhalb der erwarteten Leistung sichtbar machen.
VON DER MASCHINE ZUR ANALYSE
Erfassen. Interpretieren. Kontext ergänzen.
Maschinenmonitoring liefert die physische Produktionszeitleiste. Aussagekräftige Analysen entstehen aus validierten Maschinenzuständen in Verbindung mit Bauteil-, Werkzeug-, Rohling-, Erwärmungs- und Produktionsinformationen.
01
Maschinenverhalten erfassen
Externe Novo-AI-Sensoren erfassen das physikalische Maschinenverhalten und schaffen eine gemeinsame Monitoring-Ebene für bestehende Warmumformmaschinen – ohne direkten Eingriff in SPS oder Maschinensteuerung für die grundlegende Überwachung.
02
Zustände und Zyklusmuster validieren
Edge Processing und Validierung unterstützen die Erkennung produktiver Warmumformung, von Leerlauf, Rüstvorgängen, wiederkehrenden Unterbrechungen und zyklischen Produktionsmustern.
03
Produktionskontext ergänzen
WatchMen verbindet Maschinenzustände mit Auftrags- und Produktionsinformationen. Bauteilfamilie, Material, Rohlinggröße, Werkzeugkonfiguration, Umformstufen, Erwärmung, Transferfolge und Qualitätsanforderungen können dadurch bei der Ursachenanalyse berücksichtigt werden.
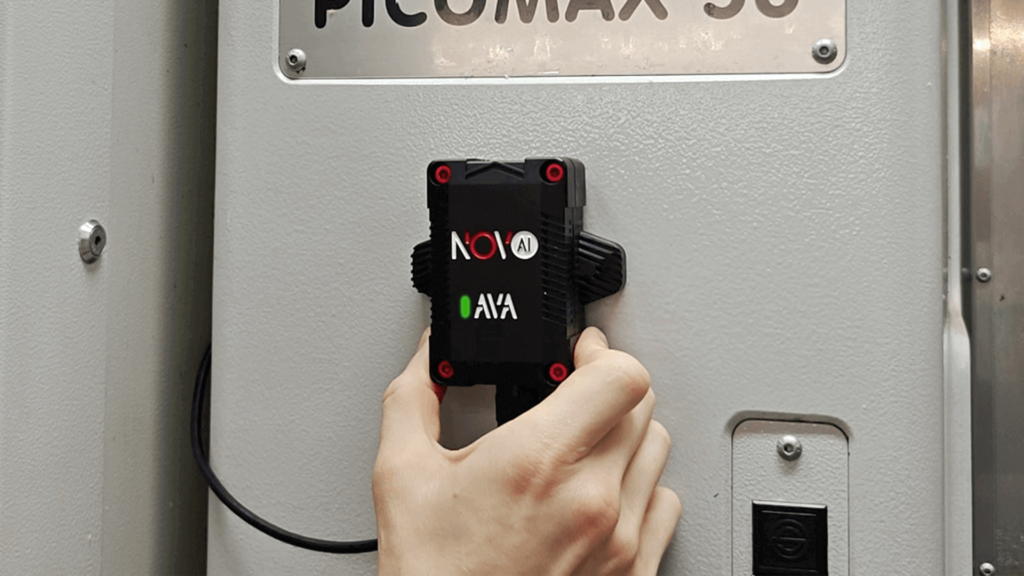
EXTERNE SENSOREN
Maschinendaten von Schmiedepressen ohne SPS-Eingriff
Externe Retrofit-Sensoren erfassen das physikalische Verhalten bestehender Schmiedeanlagen, ohne dass für die grundlegende Maschinenüberwachung direkt in die Steuerung eingegriffen werden muss.
WatchMen überführt die validierten Signale in eine gemeinsame Maschinenzustands-Zeitleiste. Dadurch werden produktive Warmumformung, Leerlauf, wiederkehrende Unterbrechungen und Phasen reduzierter Leistung sichtbar.
Auftrags-, Werkzeug-, Rohling-, Erwärmungs-, Instandhaltungs- und Produktionsinformationen liefern anschließend den zusätzlichen Kontext, um zu untersuchen, warum ein bestimmter Verlust entstanden ist.
VON DATEN ZU MASSNAHMEN
Wiederkehrende Schmiedeverluste in konkrete Verbesserungen übersetzen
Monitoring liefert die Maschinendaten. Das Produktionsteam kann anschließend die größten wiederkehrenden Verlustkategorien untersuchen und prüfen, ob Prozessänderungen tatsächlich nutzbare Produktionskapazität freisetzen.
01
Versteckten Leerlauf reduzieren
Längere Wartezeiten rund um Folgeaufträge, Unterstützungsprozesse und Maschinenbereitschaft untersuchen. Wiederkehrende Leerlaufmuster zeigen, an welchen Stellen Vorbereitung und Reaktion verbessert werden können.
02
Werkzeugwechsel und Rohlingbereitstellung verbessern
Werkzeuge, Programme und Wechselaufgaben vorbereiten, bevor die Presse verfügbar wird. Gleichzeitig Rohlingbereitstellung, Erwärmung und Transfer besser koordinieren, damit technisch verfügbare Maschinen nicht unnötig auf Material warten.
03
Unterbrechungen und reduzierte Leistung untersuchen
Längere Stillstände, wiederkehrende Mikrostopps und Produktionsphasen unterhalb der erwarteten Leistung getrennt betrachten. Maschinen-Zeitleiste mit technischem, Material- und Produktionskontext verbinden und nach umgesetzten Maßnahmen dieselben Kennzahlen erneut prüfen.
ERGEBNISSE IM KONTEXT
Was sich im Projekt verbessert hat
BERECHNETES LEERLAUF-SZENARIO
−30,56 %
weniger Leerlauf
Im modellierten Produktionsszenario reduziert sich der Leerlauf um 30,56 %. Die detaillierten Vorher-/Nachher-Werte und die Berechnungsgrundlage finden Sie in der vollständigen Fallstudie.
+4.487,4
zusätzliche produktive Maschinenstunden pro Jahr
Geschätzter jährlicher Kapazitätsgewinn in einem Rollout-Szenario für sechs Warmumformmaschinen.
Projektergebnis: Die bereitgestellten Projektdaten weisen eine Produktivitätssteigerung von 24,93 % aus. WatchMen hilft dabei, produktive Warmumformung sowie wiederkehrende Verluste wie Leerlauf, Werkzeugwechsel, Rohlingwartezeiten, Mikrostopps, Stillstände und reduzierte Produktionsleistung systematisch sichtbar zu machen.
Jährliche Kapazitätsschätzung: Die modellierte Verbesserung entspricht rund 4.487,4 zusätzlichen produktiven Maschinenstunden pro Jahr in einem Rollout-Szenario über die sechs dokumentierten Warmumformmaschinen. Dabei handelt es sich um eine modellierte Kapazitätsschätzung und nicht um ein vollständiges Jahr direkt gemessener zusätzlicher Produktion über alle sechs Pressen.
Kontext: Die Werte beziehen sich auf das beschriebene Projekt. Ausgangssituation, Produktmix, Schichtmodell und umgesetzte Maßnahmen beeinflussen das Ergebnis. Weniger Zeitverluste bedeuten nicht automatisch eine gleich hohe Steigerung von OEE oder Output.
GUT ZU WISSEN
Fragen zum Schmiedepressen-Monitoring
Welche Maschinen wurden in der Fallstudie betrachtet?
Der dokumentierte Maschinenpark besteht aus 6 Warmumformmaschinen: 1 × HM75, 3 × AMP70 und 2 × AMP50. Als dokumentierte Investitionsjahre werden 2004 und 2010 genannt.
Welches Produktivitätsergebnis wurde berichtet?
Die bereitgestellten Projektdaten weisen eine Produktivitätssteigerung von 24,93 % aus. Die detaillierten Werte zu Leerlauf, Verlustkategorien und jährlicher Kapazität sind modellierte Größen zur Einordnung dieses Ergebnisses.
Wie stark wurde der Leerlauf reduziert?
Im modellierten Produktionsszenario reduziert sich der Leerlauf um 30,56 %. Die vollständigen Vorher-/Nachher-Werte sowie die Berechnungsgrundlage finden Sie in der Fallstudie als PDF.
Wie viel zusätzliche produktive Kapazität wurde berechnet?
Das Modell ergibt rund 4.487,4 zusätzliche produktive Maschinenstunden pro Jahr in einem Sechs-Maschinen-Rollout-Szenario. Dabei handelt es sich um eine annualisierte Modellrechnung und nicht um ein vollständiges Jahr direkt gemessener Mehrproduktion über alle sechs Pressen.
Welche Verluste können sichtbar gemacht werden?
Die Fallstudie betrachtet produktive Warmumformung, Leerlauf, Werkzeugwechsel und Rüstvorgänge, Rohlingwartezeiten, Mikrostopps, Stillstände sowie Produktionsphasen mit reduzierter Leistung.
Können bestehende Schmiedepressen ohne SPS-Zugriff überwacht werden?
Novo AI verwendet externe Sensorik, um physikalisches Maschinenverhalten zu erfassen. Damit lässt sich eine grundlegende Monitoring-Ebene auch bei bestehenden und gemischten Maschinenparks schaffen, ohne jede Maschine zuerst tief in die Steuerung integrieren zu müssen.
DIE VOLLSTÄNDIGE FALLSTUDIE
Details für Ihre Entscheidung
Laden Sie die vollständige Fallstudie mit Projektumfang, Verlustkategorien, Ergebnissen sowie der detaillierten Mess- und Berechnungsgrundlage herunter.
Kostenloses PDF herunterladen ↓ÜBERTRAGUNG AUF IHRE PRODUKTION
Was möchten Sie in Ihrer Schmiedeproduktion sichtbar machen?
Nennen Sie uns Anzahl und Typ Ihrer Schmiedepressen sowie Ihre wichtigste Produktionsfrage: produktive Maschinennutzung, Leerlauf, Werkzeugwechsel, Rohlingwartezeiten, Mikrostopps, Stillstände oder reduzierte Produktionsleistung?
Gemeinsam können wir geeignete Pilotmaschinen auswählen und bestimmen, welche Maschinenzustände und wiederkehrenden Verluste zuerst transparent gemacht werden sollten.
Weiterlesen: CNC-Monitoring in der Präzisionswerkzeugfertigung · CNC-Monitoring in der Industrieausrüstungsfertigung · Alle Fallstudien · CNC-Maschinen nachrüsten und Maschinendaten erfassen
Externe Fachquellen: OEE.com: Definition und Berechnung der OEE (Englisch) · OEE.com: Sechs wesentliche Verlustarten in der Fertigung (Englisch). Diese Quellen erläutern allgemeine Kennzahlen und Verlustarten. Sie belegen nicht die kundenspezifischen Ergebnisse dieser Fallstudie.