
NOVO AI · PRAXISLEITFADEN 20 MIN. LESEZEIT
Die Entscheidung auf einen Blick
Ein belastbares OEE Dashboard im Brownfield entsteht nicht durch eine schöne Oberfläche, sondern durch eine saubere Spezifikation. Sie müssen vor dem Pilot schriftlich festlegen, welche Zeiten überhaupt zur OEE gehören, welche Daten aus Maschine, Auftrag und Qualität zusammengeführt werden, wie Datenlücken behandelt werden und wann das Dashboard fachlich freigegeben ist. Erst dann sind Schicht-, Auftrags- und Verlustsicht belastbar live nutzbar.
Der entscheidende Punkt ist die Trennung der Datenebenen. Für die OEE-Logik müssen Planned Production Time, Stop Time, Total Count, Good Count und Ideal Cycle Time konsistent definiert sein, weil die bevorzugte OEE-Berechnung genau auf diesen Größen aufbaut OEE.com. Für ein vollständiges OEE Dashboard reicht das Maschinensignal allein nicht aus, wenn geplante Produktionszeit, Auftragsbezug, Good Count oder Ideal Cycle Time in anderen Systemen geführt werden. Die aktuelle OPC-UA-Spezifikation für Werkzeugmaschinen beschreibt ausdrücklich, dass für die OEE zusätzlich geplante Größen wie PBT und PRI benötigt werden, die aus verbundenen MES- oder ERP-Systemen zu bestimmen sind OPC UA for Machine Tools.
Damit ist auch die praktische Antwort auf die Leserfrage klar: Rollen Sie Ihr Dashboard nicht als Anzeigeprojekt aus, sondern als Datenvertrag mit Abnahme. Wenn Sie bereits an den angrenzenden Themen arbeiten, helfen dazu die Novo-Beiträge zur Taxonomie für Stillstandsgründe, zum MDE-Abnahmeprotokoll für Bestandsmaschinen und zum Maschinenauslastung-Dashboard in der Produktion. Dieser Beitrag verbindet diese Bausteine zu einer Brownfield-Spezifikation für ein OEE Dashboard.
Wichtig ist die Abgrenzung: Das hier ist eine umsetzbare Empfehlung auf Basis dokumentierter OEE-Methodik, der aktuellen OPC-UA- und umati-Dokumentation sowie bereits veröffentlichter Novo-Seiten. Es ist kein eigener Praxistest und keine Norm. Novo AI veröffentlicht diesen Beitrag und ist selbst Anbieter im Brownfield-Monitoring; Produktbezüge werden deshalb nur dort genannt, wo sie auf den verlinkten Novo-Seiten ausdrücklich dokumentiert sind. Öffentliche Spezifikationen beschreiben, was ein Interface vorsehen kann, nicht was im realen Bestandspark tatsächlich implementiert ist.
01 / PRAXISWISSEN
Die Dashboard-Spezifikation: Pflichtfelder, Zeitregeln und Freigabekriterien
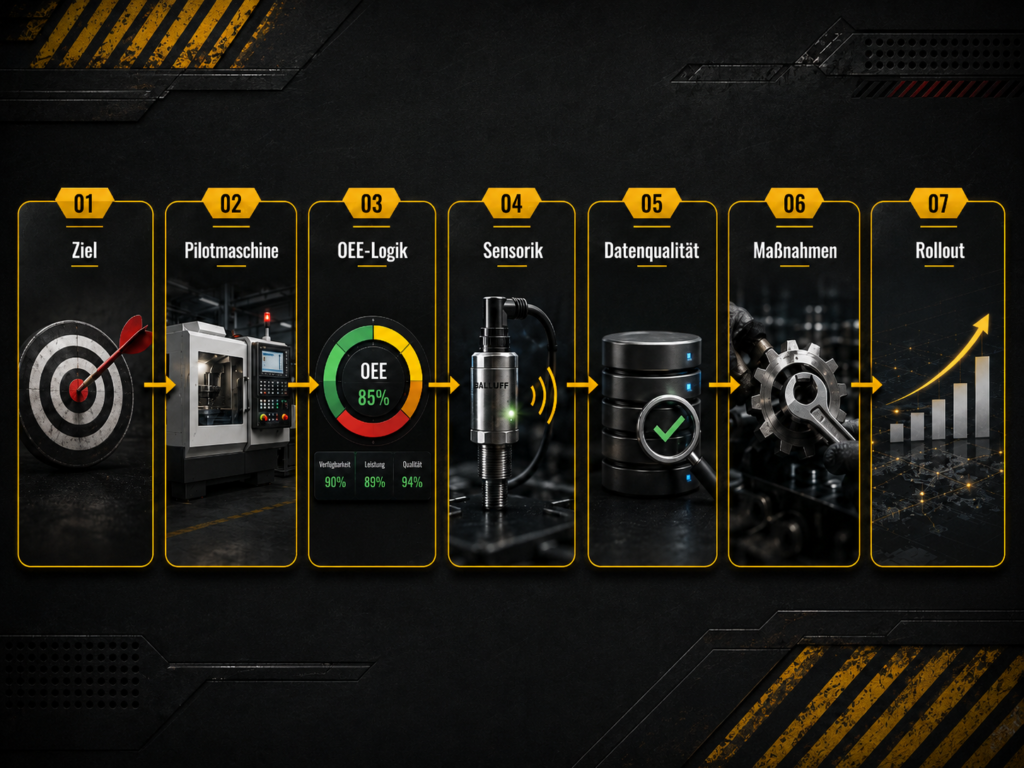
Wenn Sie nur einen Abschnitt aus diesem Beitrag übernehmen, dann diesen. Ein Brownfield-Rollout wird stabiler, wenn Sie die Freigabe nicht an einem Dashboard-Screenshot festmachen, sondern an einer Spezifikation mit vier Blöcken: Pflichtdaten, Zeitregeln, Verantwortlichkeiten und Sperrregeln. So verhindern Sie, dass später über falsche OEE-Werte diskutiert wird, obwohl eigentlich nur der Nenner, die Auftragszuordnung oder der Umgang mit Offline-Zeiten ungeklärt war.
Die folgende Tabelle ist bewusst knapp gehalten. Sie ist keine Normvorgabe, sondern eine empfehlenswerte Minimalstruktur für den Pilot. Je nach Werk können Sie Felder ergänzen. Streichen sollten Sie im Brownfield aber nur mit guter Begründung, weil sonst genau die Informationen fehlen, die Schichtvergleich, Auftragssicht und Verlustanalyse erst belastbar machen.
Empfohlene Minimal-Spezifikation für ein OEE Dashboard im Brownfield
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Pflichtinhalt
Schichtkalender, Pausen, ausgeschlossene Zeiten, Planned Production TimeFührende Datenquelle
Werkregel, BDE/MES oder freigegebene KalenderlogikFreigabekriterium
Dashboard, Export und Schichtbericht verwenden dieselbe RegelPflichtinhalt
Zustandswechsel mit Zeitstempel, Dauer, Maschinen-ID, DatenquelleFührende Datenquelle
Maschinensignal, Retrofit-Sensorik oder vorhandene SchnittstelleFreigabekriterium
Zustandswechsel sind zeitlich stabil und an Schichtgrenzen nachvollziehbarPflichtinhalt
Stoppschwelle, Ereignisklasse, Reason-Code-Struktur, offene UrsacheFührende Datenquelle
Lokale Werksregel plus Bedien- oder MeldedatenFreigabekriterium
Keine Doppelzählung zwischen Availability und PerformancePflichtinhalt
Auftrags-ID, Start/Ende, Produkt/Variante, PlanbezugFührende Datenquelle
ERP, MES, BDE oder freigegebener ImportFreigabekriterium
Ereignisse werden nicht zwei Aufträgen gleichzeitig zugeordnetPflichtinhalt
Total Count, Good Count, gegebenenfalls Reject CountFührende Datenquelle
Maschinenzähler, BDE, Prüf- oder QualitätssystemFreigabekriterium
Führende Quelle und Korrekturregel sind schriftlich festgelegtPflichtinhalt
Ideal Cycle Time oder alternative freigegebene LeistungsreferenzFührende Datenquelle
Stammdaten, Arbeitsplan, Engineering-FreigabeFreigabekriterium
Referenz ist versioniert und je Artikel oder Prozess definiertPflichtinhalt
Offline, Kommunikationsabbruch, unklare Sequenz, SperrstatusFührende Datenquelle
Technischer Status des DatensystemsFreigabekriterium
Lücken bleiben sichtbar und fließen nicht stillschweigend als Produktionszeit einPflichtinhalt
Freigabe getrennt für Zustandszeiten, Mengen, Gründe und vollständige OEEFührende Datenquelle
AbnahmeprotokollFreigabekriterium
Zweckgebundene Freigabe statt pauschalem „live“Diese Struktur löst ein Kernproblem vieler Brownfield-Projekte. Auch wenn Daten bereits vorliegen, kann ein Dashboard fachlich unklar bleiben, wenn Zeitregeln, Auftragslogik, Mengenquelle und Grundstruktur uneinheitlich sind. Dann wirkt das System technisch aktiv, liefert aber nicht dieselbe Entscheidungsgrundlage für Shopfloor, Produktionsleitung und Controlling.
Für das eigentliche Erfassen von Zuständen an Bestandsmaschinen kann ein externer Retrofit-Ansatz sinnvoll sein. Die Novo-Seite zur Maschinendatenerfassung für Bestandsmaschinen beschreibt ausdrücklich, dass Akustik- und Schwingungssignale helfen können, Maschinenzustände zu unterscheiden, während Stillstandsgründe, Mengen- und Qualitätsbezüge gegebenenfalls aus weiteren Quellen ergänzt werden müssen. Genau deshalb steht am Anfang nicht die Visualisierung, sondern das Datenmodell.
02 / PRAXISWISSEN
Das minimale Datenmodell für ein OEE Dashboard
Das Datenmodell eines Brownfield-Dashboards sollte klein genug für einen Pilot und streng genug für spätere Vergleiche sein. In der Praxis empfehle ich vier getrennte Objekte: Maschinenereignis, Kalender-/Planungsregel, Auftragskontext und Qualitäts-/Mengenbezug. Wenn Sie diese Ebenen vermischen, können Sie OEE-Werte noch berechnen, aber nicht mehr sauber prüfen, warum sich ein Wert geändert hat.
1. Maschinenereignisse als Zeitband
Die erste Ebene ist das Zeitband der Maschine. Sie brauchen je Ereignis mindestens Maschinen-ID, Startzeit, Endzeit, Dauer, erkannte Zustandsklasse und Herkunft des Signals. Bei einem Retrofit-Setup kann die Herkunft ein externer Sensor sein; bei vorhandener Anbindung eine Steuerung oder ein vorhandener Datenhub. Wichtig ist nicht der technische Stil, sondern dass jedes Ereignis zeitlich reproduzierbar und lückenfrei oder als Lücke markiert vorliegt.
Die umati-Dokumentation für Werkzeugmaschinen beschreibt für Dashboard-Zeitachsen genau diese Logik: Der StateNumber eines Produktionszustands wird gespeichert und über die Zeit geplottet; wenn keine Daten aufgezeichnet wurden, bleibt eine Lücke sichtbar umati Showcase Machine Tool. Für Ihr OEE Dashboard bedeutet das praktisch: Offline ist kein kosmetischer Sonderfall, sondern eine fachliche Klasse mit Sperrwirkung für Auswertungen.
Pflichtfelder je Maschinenereignis
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Beispiel
CNC-07Wofür es gebraucht wird
Zuordnung zu Linie, Schicht und AuftragWas ohne dieses Feld kippt
Vermischung mehrerer QuellenBeispiel
06:14:08 bis 06:31:52Wofür es gebraucht wird
Dauer, Schichtschnitt, AuftragsbezugWas ohne dieses Feld kippt
Unklare Dauer und falsche GrenzzuordnungBeispiel
Produktion, Stopp, Leerlauf, Setup, OfflineWofür es gebraucht wird
Zeitliche Grundstruktur des DashboardsWas ohne dieses Feld kippt
Keine belastbare VerlusttrennungBeispiel
17,73 minWofür es gebraucht wird
Pareto, OEE-Faktoren, TrendanalyseWas ohne dieses Feld kippt
Nur Zählung statt ZeitwirkungBeispiel
Sensor, Steuerung, ImportWofür es gebraucht wird
Prüfbarkeit bei KonfliktenWas ohne dieses Feld kippt
Unklare Verantwortung bei AbweichungenBeispiel
freigegeben, prüfen, gesperrtWofür es gebraucht wird
Saubere Behandlung unklarer DatenWas ohne dieses Feld kippt
Fehlerhafte Zeiten fließen ungekennzeichnet ein2. Auftrags- und Planungskontext getrennt führen
Die zweite Ebene ist der Auftrags- und Planungskontext. Hier liegt ein zentraler Denkfehler im Brownfield: Man versucht, alles aus dem Maschinensignal abzuleiten. Die aktuelle OPC-UA-Spezifikation zeigt aber gerade die Grenze. Sie beschreibt Wege, Produced Quantity, Good Quantity und bestimmte Ist-Zeiten aus Maschinen- oder Jobdaten abzuleiten, weist für die OEE-Berechnung aber zugleich darauf hin, dass geplante Variablen wie Planned Busy Time und Planned Run Time per Item aus MES oder ERP zu bestimmen sind OPC UA for Machine Tools.
Für Ihr Dashboard folgt daraus eine klare Modellentscheidung: Auftrags-ID, Planbeginn, Planende, Produktvariante, Schichtkalender und die freigegebene geplante Produktionszeit sind eigene Felder aus einer Planungs- oder Stammdatenquelle. Sie dürfen nicht stillschweigend in einer Maschinenhistorie „mitlaufen“. Sonst wissen Sie am Ende zwar, wann die Maschine stillstand, aber nicht, ob diese Zeit überhaupt OEE-relevant war.
Gerade bei Auftragswechseln wird diese Trennung wichtig. Wenn eine Maschine um 13:58 Uhr den letzten guten Teil des alten Auftrags produziert und der Folgeauftrag um 14:03 Uhr gebucht wird, entscheidet Ihre Regel darüber, ob die Zwischenzeit als Rüstzeit, Warten auf Freigabe, auftragsfrei oder technische Datenlücke behandelt wird. Das ist kein Rechenproblem, sondern eine Freigabeentscheidung des Werks.
3. Mengen, Gutmenge und Qualitätsbezug
Die dritte Ebene betrifft Mengen und Qualität. Ein OEE Dashboard braucht für Quality mindestens Total Count und Good Count nach einer lokal freigegebenen Definition. OEE.com definiert Quality als Verhältnis von Good Count zu Total Count und rechnet OEE bevorzugt als Produkt aus Availability, Performance und Quality OEE.com. Diese Logik ist klar. Offen ist in vielen Brownfield-Projekten nur, woher die Mengen belastbar kommen.
Die Novo-Lösungsseite zieht hier eine sinnvolle Grenze: Zustandserfassung allein ergibt noch keine vollständige OEE. Für OEE müssen geplante Produktionszeit, Laufzeit, ideale Zykluszeit je Teil sowie Gesamtmenge und Gutmenge konsistent erfasst werden. Das ist für Produktionsleiter wichtig, weil ein Zustandsdashboard sonst versehentlich als vollständiges OEE-System interpretiert wird. Im Pilot sollten Sie deshalb den Freigabezweck explizit benennen: Zustandszeiten, Schichtvergleich, Gründe oder vollständige OEE.
Wo Mengen herkommen, ist keine Glaubensfrage. Wenn ein belastbarer Maschinenzähler vorhanden ist, kann er führend sein. Wenn Gutteile erst nachgelagert freigegeben werden, kann Good Count aus BDE, MES oder Qualitätssystem kommen. Entscheidend ist nur, dass pro Kennzahl genau eine führende Quelle und eine dokumentierte Korrekturregel festgelegt werden. Ohne diese Regel verwandelt sich jede Reklamation in eine Grundsatzdiskussion über die „richtige“ Zahl.
4. Datenlücken als eigene Klasse statt stiller Schätzung
Die vierte Ebene braucht eine eigene Regel. Die umati-Dokumentation fordert für Perioden ohne aufgezeichnete Daten sichtbare Lücken im Zeitverlauf umati Showcase Machine Tool. Die OPC-UA-Spezifikation ergänzt dazu, dass Zeit-KPIs von externen Parametern abhängen können, die in der Maschinensteuerung selbst nicht verfügbar sind OPC UA for Machine Tools. Beides zusammen ist für das Rollout zentral.
Ich empfehle daher eine harte Regel: Kommunikationsabbrüche, nicht interpretierbare Sequenzen oder fehlende Auftragszuordnung werden im Dashboard als QA-Fall oder Offline-Klasse markiert und nicht automatisch als Produktion oder sicherer Stillstand verbucht. Das wirkt auf den ersten Blick strenger. In Wahrheit schützt es Ihre Teams davor, aus einem Erfassungsproblem eine scheinbar präzise Verlustminute zu machen.
Empfohlenes Datenmodell nach Ebenen
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Pflichtfelder
Zustand, Start, Ende, Dauer, Quelle, QA-StatusMögliche Quelle
Sensor, Steuerung, DatenhubSperrregel bei Lücke
Zeitabschnitt bleibt als Offline oder QA sichtbarPflichtfelder
Schichtkalender, Pausen, Auftragsfreiheit, PPT-RegelMögliche Quelle
MES, ERP, lokale KalenderlogikSperrregel bei Lücke
OEE-Nenner nicht automatisch ergänzenPflichtfelder
Auftrags-ID, Artikel, Start, Ende, verantwortliche RessourceMögliche Quelle
ERP, BDE, MESSperrregel bei Lücke
Keine Doppelzuordnung eines ZeitintervallsPflichtfelder
Total Count, Good Count, Reject Count, ReferenzquelleMögliche Quelle
Maschinenzähler, BDE, QS-SystemSperrregel bei Lücke
Quality oder OEE für Zeitraum sperrenPflichtfelder
Grundgruppe, Detailgrund, Verantwortungsbereich, HerkunftMögliche Quelle
Bedienrückmeldung, Meldung, ReviewSperrregel bei Lücke
Offene Ursache sichtbar lassen, nicht raten03 / PRAXISWISSEN
Zeitregeln, die vor dem Pilot feststehen müssen
Das beste Datenmodell hilft wenig, wenn die Zeitregeln nicht eingefroren sind. OEE.com beginnt die Berechnung ausdrücklich mit der Planned Production Time und definiert Availability als Verhältnis von Run Time zu Planned Production Time; Run Time ist Planned Production Time minus Stop Time OEE.com. Damit ist die methodische Reihenfolge klar: zuerst der OEE-relevante Nenner, dann die Stopps innerhalb dieses Nenners.
Für den Brownfield-Rollout empfehle ich vier lokale Regeln, die Sie nicht erst während der Pilotwoche improvisieren sollten: erstens die Abgrenzung von Schedule Loss und OEE-relevanter Zeit, zweitens die Stoppschwelle zwischen Availability und Performance, drittens die Start-/Endregel für Rüst- und Freigabephasen und viertens die Behandlung von Offline-Zeiten. Jede dieser Regeln muss im Dashboard, Export und Review identisch angewendet werden.
Planned Production Time zuerst einfrieren
Die erste Frage lautet nicht „Warum steht die Maschine?“, sondern „War überhaupt Produktionsabsicht vorhanden?“ Pausen, Werksstillstand, geplante Meetings oder eindeutig auftragsfreie Zeiten können außerhalb der OEE liegen, wenn Sie das lokal so freigeben. Entscheidend ist nicht eine vermeintlich universelle Wahrheit, sondern die schriftlich eingefrorene Werksregel. Ohne diese Regel schwankt Ihr OEE-Nenner je Schicht, obwohl sich am realen Prozess nichts geändert hat.
Hier ist eine begriffliche Vorsicht wichtig. In Standards und Systemen tauchen ähnliche Namen für Planzeiten auf, die nicht automatisch identisch sind. Deshalb sollten Sie für Ihr OEE Dashboard ein lokales Feldmodell definieren und ausdrücklich dokumentieren, welches Feld den OEE-Nenner bildet. Das ist eine Empfehlung für die Werkslogik, keine normative Gleichsetzung mit sämtlichen KPI-Namen aus OPC-UA- oder anderen Spezifikationen.
Die Stoppschwelle ist eine Fachregel, keine Menüeinstellung
OEE.com ordnet Availability den Ereignissen zu, die geplante Produktion lange genug stoppen, dass es sinnvoll ist, einen Grund zu erfassen; Performance berücksichtigt unter anderem Small Stops und Slow Cycles OEE.com. Für das Rollout bedeutet das: Sie müssen lokal entscheiden, ab welcher Dauer ein Ereignis als Stop Time gilt und darunter als Small Stop oder Leistungsverlust behandelt wird.
Diese Schwelle sollten Sie nicht im Pilot still verändern, nur weil ein erster Pareto sonst „unschön“ aussieht. Verschieben Sie die Grenze später, wandern dieselben Minuten zwischen Availability und Performance. Dann sehen zwei Wochenberichte anders aus, obwohl sich auf dem Shopfloor nichts verändert hat. Wenn Sie die Schwelle ändern müssen, behandeln Sie das wie eine Version des Datenvertrags mit neuem Gültigkeitsdatum.
Rüst-, Freigabe- und Auftragswechsel logisch trennen
Ein Brownfield-Dashboard wird besonders dann angreifbar, wenn Rüstzeit, Freigabewarten und organisatorische Unterbrechung in derselben Sammelkategorie landen. Für die operative Nutzung ist deshalb wichtiger als theoretische Eleganz, dass jede Übergangsphase genau einer Regel folgt. Legen Sie zum Beispiel fest, wann der Rüstvorgang beginnt, wann er endet, was als Freigabewarten gilt und wie ein Auftrag ohne physischen Maschinenstopp gewechselt wird.
Wenn Sie für diesen Teil eine vertiefte Struktur brauchen, ist der Beitrag zu Stillstandsgründe erfassen die passende Ergänzung. Dort liegt der Fokus auf Ereignisbaum, Grundkatalog und heiklen Grenzfällen. Für das OEE Dashboard ist die Konsequenz daraus einfach: Das Dashboard darf die Regel nicht erfinden, sondern muss die freigegebene Regel sichtbar und auswertbar machen.
Offline- und QA-Fälle nie verstecken
Die umati-Timeline lässt bei fehlender Aufzeichnung eine Lücke stehen umati Showcase Machine Tool. Genau daran sollten Sie sich orientieren. Ein Zeitraum ohne vertrauenswürdige Daten bleibt als solcher markiert. Er wird nicht rückwirkend glattgezogen, nur damit eine Tagesansicht aufgeräumter aussieht. Für Produktionsleiter ist das unbequem, aber nützlich: Nur sichtbare Unsicherheit kann technisch oder organisatorisch behoben werden.
Zeitregeln, die vor Go-live festgelegt sein sollten
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Lokale Entscheidung
Welche Zeiten Planned Production Time sindWarum sie zählt
Bestimmt Verfügbarkeit und OEE-GrundlagePrüffrage
Verwendet jede Auswertung denselben Nenner?Lokale Entscheidung
Ab wann ein Ereignis Stop Time statt Small Stop istWarum sie zählt
Verhindert Verschiebung zwischen Availability und PerformancePrüffrage
Ist die Schwelle dokumentiert und versioniert?Lokale Entscheidung
Start- und Endpunkt von Changeover oder SetupWarum sie zählt
Sichert Vergleichbarkeit zwischen SchichtenPrüffrage
Würden zwei Meister denselben Fall gleich buchen?Lokale Entscheidung
Wie Zeit um Auftragsschnitt herum zugeordnet wirdWarum sie zählt
Vermeidet Doppelzählung und LeerlaufartefaktePrüffrage
Gibt es Grenztests an echten Auftragswechseln?Lokale Entscheidung
Wie Datenlücken, Sync-Probleme und QA-Fälle markiert werdenWarum sie zählt
Schützt vor ScheinpräzisionPrüffrage
Bleibt die Lücke im Verlauf sichtbar?04 / PRAXISWISSEN
Welche Ansichten das OEE Dashboard wirklich braucht
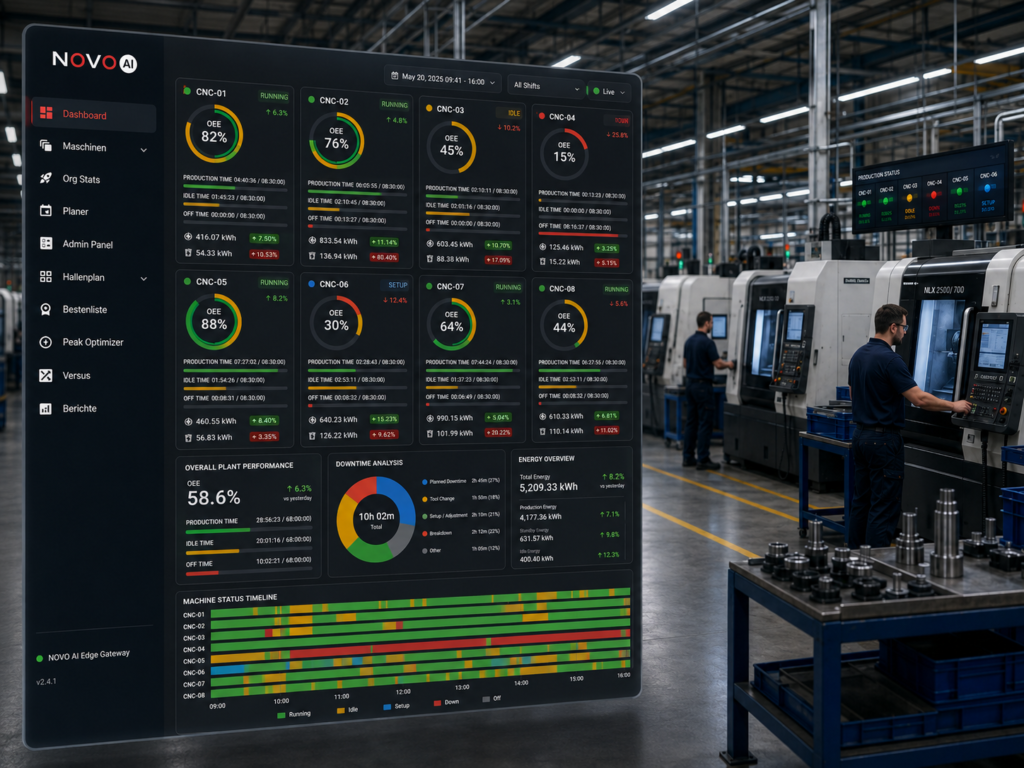
Ein OEE-Wert allein ist als Managementsignal nützlich, aber als Rolloutziel zu klein. Im Brownfield brauchen Sie mindestens vier Ansichten: eine Zeitachse der Maschinenzustände, eine Schichtsicht, eine Auftragssicht und eine Verlustsicht mit Gründen oder offenen Ursachen. Erst zusammen beantworten sie die operative Frage, ob ein Tageswert wegen geplanter Zeit, ungeplantem Stopp, verlangsamtem Lauf oder Qualitätsverlust kippt.
Für einen schnellen Überblick über Zustände und Hallensicht kann ein Maschinenauslastung-Dashboard bereits viel Nutzen stiften. Ein OEE Dashboard muss darüber hinaus aber den Bezug zwischen Zeit, Auftrag und Menge absichern. Deshalb sollte Ihr Pilot nicht zuerst mit KPI-Kacheln starten, sondern mit der Frage, welche konkrete Entscheidung jede Ansicht im Tagesgeschäft ermöglicht.
Empfohlene Ansichten und ihr fachlicher Zweck
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Muss sichtbar machen
Produktion, Stopp, Leerlauf, Setup, Offline im VerlaufEntscheidung im Alltag
Wann begann der Verlust wirklich?Nicht freigeben, wenn
Offline und echte Stopps nicht unterscheidbar sindMuss sichtbar machen
PPT, Stop Time, Mengen, offene QA-FälleEntscheidung im Alltag
Wo unterscheiden sich Schichten fachlich?Nicht freigeben, wenn
Schichtgrenzen nicht reproduzierbar schneidenMuss sichtbar machen
Auftrags-ID, Intervall, Menge, Gutmenge, VerlustphasenEntscheidung im Alltag
Welche Aufträge erzeugen Warte- oder Rüstmuster?Nicht freigeben, wenn
Zeitintervalle zwei Aufträgen zugleich zufallenMuss sichtbar machen
Reason-Codes, Dauer, Häufigkeit, offene UrsachenEntscheidung im Alltag
Welche Maßnahmen gehören Produktion, Planung oder Technik?Nicht freigeben, wenn
Ursachen mit Zuständen vermischt werdenMuss sichtbar machen
Availability, Performance, Quality mit EingangsgrößenEntscheidung im Alltag
Welcher Faktor kippt den Gesamtwert?Nicht freigeben, wenn
Eingangsgrößen nicht dokumentiert oder uneinheitlich sindNützlich ist vor allem eine Ansicht, die Zustandszeit und Auftrag gemeinsam zeigt. Wenn Ihr Team dafür einen dokumentierten Novo-Anhaltspunkt sehen möchte, ist die Fallstudie aus der Präzisionswerkzeugfertigung hilfreich. Dort wurde Maschinenaktivität mit ERP-/BDE-Daten verknüpft, um Auslastung, Leerlauf, Stillstände und OEE im Produktionskontext sichtbar zu machen. Die Fallstudie ist kein Beweis für allgemeine Übertragbarkeit, zeigt aber sinnvoll die nötige Trennung von Maschinen- und Auftragssicht.
05 / PRAXISWISSEN
Rollenmatrix für Rollout und Betrieb
Auch bei funktionierender Technik bleibt ein Dashboard fachlich unklar, wenn niemand entscheiden darf, welche Zeit als geplant gilt, wer offene Ursachen nachpflegt oder wann ein Zeitraum gesperrt wird. Ein belastbares OEE Dashboard braucht deshalb eine kleine, klare Rollenmatrix. Nicht jede Rolle muss täglich im System arbeiten. Aber jede fachliche Entscheidung braucht einen Eigentümer.
Als pragmatische Ausgangsbasis können Sie fünf Verantwortungsbereiche trennen: Produktionsleitung für Zweck und Freigabeumfang, Fertigungs- oder Schichtverantwortung für lokale Regeln und Ursachenprozess, Instandhaltung oder OT für Signale und technische Stabilität, IT oder Digitalisierungsverantwortung für Datenfluss, IDs und Rechte sowie Qualität oder BDE-Verantwortung für Good Count, Reject Count und Freigaberegeln. Controlling kann ergänzen, sollte aber die Werkslogik nicht allein definieren, weil sonst betriebliche Grenzfälle zu grob abstrahiert werden.
Empfohlene Rollenmatrix für das OEE-Dashboard-Rollout
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Verantwortet
Zweck, Pilotumfang, Go-live-StufeDarf entscheiden
Welche Kennzahlen freigegeben werdenMuss prüfen
Ob Dashboard für Shopfloor-Entscheidungen taugtVerantwortet
Zeitregeln, Rüstpolitik, UrsachenprozessDarf entscheiden
Lokale Buchungsregeln und Eskalation offener FälleMuss prüfen
Grenzfälle an Schicht- und AuftragswechselnVerantwortet
Signalqualität, Sensorik, technische EreignisseDarf entscheiden
Technische QA-Sperren bei instabilen DatenMuss prüfen
Entprellung, Sequenzen, AnlagenzuständeVerantwortet
IDs, Schnittstellen, Zeitbasis, BerechtigungenDarf entscheiden
Importlogik, Datenmapping, ProtokollierungMuss prüfen
Synchronität, Vollständigkeit, ExportkonsistenzVerantwortet
Good Count, Reject Count, FreigaberegelnDarf entscheiden
Führende Quelle für QualitätsbezugMuss prüfen
Abgleich zwischen Mengen- und QualitätsdatenDiese Rollenmatrix ist auch ein Schutz gegen zu frühes Skalieren. Ein Dashboard kann durchaus für Zustandszeiten und Stillstandsanalyse live sein, während vollständige OEE noch gesperrt bleibt. Das ist kein Rückschritt, sondern eine ehrliche Freigabelogik. Genau diesen gestuften Ansatz empfehle ich auch in Anlehnung an das MDE-Abnahmeprotokoll für Bestandsmaschinen, weil dort derselbe Grundsatz gilt: Daten werden für einen klar benannten Zweck freigegeben, nicht pauschal.
06 / PRAXISWISSEN
Implementierungsablauf in fünf Schritten
Ein Brownfield-Rollout muss weder lang noch bürokratisch sein. Er wird aber dann belastbar, wenn jede Phase ein klar prüfbares Ergebnis hat. Die folgenden fünf Schritte sind plattformneutral formuliert. Sie setzen keine erfundenen Menüpunkte voraus und lassen sich sowohl mit vorhandenen Maschinenschnittstellen als auch mit einem Retrofit-Ansatz umsetzen.
- Entscheidungsfrage und Pilotgrenze definieren.
Formulieren Sie zuerst, welche betriebliche Frage das OEE Dashboard beantworten soll: Schichtvergleich, Auftragsverlustanalyse, OEE-Freigabe für eine Engpassmaschine oder Ursachenprozess für wiederkehrende Stopps. Wählen Sie dazu eine begrenzte Pilotgruppe mit ähnlicher Logik. Erwartetes Ergebnis ist ein klarer Freigabesatz. Prüfen Sie, ob jede beteiligte Rolle denselben Zweck in einem Satz wiedergeben kann. - Datenmodell und Zeitregeln einfrieren.
Schreiben Sie Pflichtfelder, OEE-Nenner, Stoppschwelle, Rüstregel, Auftragsgrenze und Offline-Behandlung nieder. Erwartetes Ergebnis ist ein versionierter Datenvertrag. Prüfen Sie ihn an mindestens fünf realen Grenzfällen: Pause, Auftragswechsel, Rüsten, kurzer Stopp und Kommunikationslücke. Wenn zwei Verantwortliche denselben Fall unterschiedlich klassifizieren, ist die Regel noch nicht freigabefähig. - Quellen und IDs pro Feld zuordnen.
Ordnen Sie für jedes Pflichtfeld eine führende Quelle zu: Maschine, Sensor, ERP, BDE, MES oder Qualitätssystem. Erwartetes Ergebnis ist eine Feldliste mit Quelle, Verantwortlichem und Fallback-Regel. Verifikation: Kein Feld darf zwei gleichrangige führende Quellen haben. Besonders kritisch sind Good Count, Ideal Cycle Time, Auftrags-ID und geplante Produktionszeit. - Pilotdaten gegen Realität und Grenzfälle prüfen.
Führen Sie mindestens einen realen Testtag mit dokumentierten Schichtgrenzen, einem Auftragswechsel und gezielten Unterbrechungen durch. Erwartetes Ergebnis ist ein Abnahmeprotokoll mit Pass/Fail je Prüfpunkt. Verifikation: Zeitstempel, Zustandswechsel, Schichtschnitt, Auftragszuordnung und Datenlücken müssen im Export und im Dashboard dieselbe Logik zeigen. - Go-live nur zweckgebunden freigeben.
Geben Sie das Dashboard nicht pauschal frei, sondern getrennt nach Zustandszeiten, Gründen, Mengen und vollständiger OEE. Erwartetes Ergebnis ist ein Go-live-Beschluss mit offener Restliste. Verifikation: Jeder gesperrte Teilbereich hat einen benannten Nachweis, der für spätere Freigabe noch fehlt. Genau diese Transparenz verhindert, dass halbfertige Daten später als harte Produktionssteuerung genutzt werden.
Wenn im Pilot bereits klar ist, dass Sie Bestandsmaschinen ohne nutzbare Schnittstelle einbinden müssen, kann ein Retrofit-Ansatz wie auf der Novo-Seite zur Maschinendatenerfassung für Bestandsmaschinen beschrieben sinnvoll sein. Dort ist zugleich die entscheidende Grenze sauber benannt: Zustände lassen sich von außen erfassen, Stillstandsgründe und vollständige OEE benötigen je nach Zielbild zusätzliche Quellen und Regeln.
07 / PRAXISWISSEN
Validierung: Wann das Dashboard live gehen darf
Go-live-Kriterien sollten operativ und nicht dekorativ sein. Ein Dashboard ist nicht deshalb freigegeben, weil Kacheln plausibel wirken. Es ist freigegeben, wenn die ausgewählten Entscheidungen im Betrieb auf dieser Datenbasis getroffen werden dürfen. Für ein OEE Dashboard sind deshalb vier Prüfschienen besonders wichtig: Zeitbasis, Ereignislogik, Auftrags-/Schichtzuordnung und Mengen-/Qualitätsbezug.
Empfohlene Pass/Fail-Kriterien vor dem Go-live
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Pass bedeutet
Keine ungeklärten Zeitsprünge, saubere SchichtschnitteBeispielhafter Sperrgrund
Rückwärts laufende oder ersetzte ZeitstempelFreigabefolge
Ohne Pass keine VerlustanalysePass bedeutet
Reale Stopps erzeugen keine künstlichen SerienwechselBeispielhafter Sperrgrund
Prellen, Flattern, unklare Setup-PhasenFreigabefolge
Ohne Pass nur eingeschränkte SichtbarkeitPass bedeutet
Ereignisse sind eindeutig einem Auftrag oder keiner Auftragszeit zugeordnetBeispielhafter Sperrgrund
Doppelzuordnung an AuftragsgrenzenFreigabefolge
Ohne Pass keine belastbare AuftragssichtPass bedeutet
Total Count und Good Count stammen aus definierter QuelleBeispielhafter Sperrgrund
Mehrere widersprüchliche MengenquellenFreigabefolge
Ohne Pass keine Quality- oder OEE-FreigabePass bedeutet
Offene Ursache bleibt offen, Grundgruppen werden konsistent genutztBeispielhafter Sperrgrund
Freitext ersetzt StrukturFreigabefolge
Ohne Pass keine belastbare VerlustsichtPass bedeutet
Offline- und QA-Zeiten sind sichtbar und sperren betroffene KPIsBeispielhafter Sperrgrund
Lücken werden als Laufzeit oder Stopp eingebuchtFreigabefolge
Ohne Pass kein vertrauenswürdiger Live-BetriebBeispielszenario für einen Abnahmetag
Das folgende Beispiel ist ausdrücklich eine Annahme zur Veranschaulichung, kein Kundenergebnis. Ziel ist nur zu zeigen, wie ein Abnahmetag für Ihr OEE Dashboard rechnerisch und fachlich geprüft werden kann. Wichtig ist die Konsistenz der Zeitbasis: Schichtzeit, ausgeschlossene Zeiten, Stop Time und Run Time müssen logisch zusammenpassen, bevor überhaupt über OEE gesprochen wird.
Angenommen, eine Schicht dauert 480 Minuten. Davon werden 30 Minuten Pause, 15 Minuten Teammeeting und 45 Minuten auftragsfreie Zeit lokal als nicht OEE-relevante Zeit freigegeben. Damit ergibt sich eine Planned Production Time von 390 Minuten. Innerhalb dieser Zeit treten 22 Minuten Rüstzeit, 18 Minuten technischer Stopp und 12 Minuten Materialwarten auf. Das ergibt 52 Minuten Stop Time und 338 Minuten Run Time.
Für denselben Zeitraum wird eine ideale Zykluszeit von 0,55 Minuten je Teil freigegeben. Die Gesamtmenge beträgt 540 Teile, davon 18 Ausschussteile; Good Count ist also 522. Daraus ergibt sich rechnerisch eine Availability von 86,67 Prozent, eine Performance von 87,87 Prozent und eine Quality von 96,67 Prozent. Die OEE liegt in diesem Beispielszenario bei 73,62 Prozent.
Rechenweg für das Beispielszenario
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Formel
30 + 15 + 45Ergebnis
90 minFormel
480 - 90Ergebnis
390 minFormel
22 + 18 + 12Ergebnis
52 minFormel
390 - 52Ergebnis
338 minFormel
0,55 × 540Ergebnis
297,00 minFormel
540 - 18Ergebnis
522 TeileFormel
338 / 390Ergebnis
86,67 %Formel
297,00 / 338Ergebnis
87,87 %Formel
522 / 540Ergebnis
96,67 %Formel
(522 × 0,55) / 390Ergebnis
73,62 %Für die Abnahme reicht die Rechnung allein jedoch nicht. Sie müssen zusätzlich prüfen, ob dieselben 52 Stoppminuten im Zeitband sichtbar sind, ob sie derselben Schicht und dem richtigen Auftrag zugeordnet wurden und ob keine Offline-Lücke in diese 52 Minuten hineingeraten ist. Genau das unterscheidet ein belastbares OEE Dashboard von einer nachträglichen Excel-OEE.
08 / PRAXISWISSEN
Wo Novo AI im Brownfield passt – und wo nicht
Novo AI passt thematisch dort, wo Bestandsmaschinen schnell in eine belastbare Zustands- und Verlustsicht gebracht werden sollen, ohne zuerst jede Steuerung tief zu integrieren. Die Lösungsseite beschreibt dafür externe Akustik- und Schwingungssignale, aus denen zeitliche Verläufe und Auswertungen entstehen können Maschinendatenerfassung für Bestandsmaschinen. Für Produktionsleiter ist das besonders dann relevant, wenn im Maschinenpark unterschiedliche Baujahre, Hersteller und Schnittstellenstände zusammentreffen.
Genauso wichtig ist die Grenze. Die Novo-Dokumentation sagt offen, dass Stillstandsgründe je nach Setup durch Bedienerrückmeldungen, Maschinenmeldungen oder weitere Daten ergänzt werden und dass vollständige OEE zusätzliche konsistente Plan-, Mengen- und Qualitätsdaten benötigt. Wer also allein aus der Zustandserfassung eine komplette OEE-Freigabe erwartet, setzt das Projekt fachlich zu früh unter Druck.
Auch dokumentierte Projektangaben sollten Sie sauber einordnen. Die Fallstudie Präzisionswerkzeugbau beschreibt beispielsweise einen Einsatz an 25 CNC-Maschinen im Dreischichtbetrieb und nennt eine durchschnittliche Sensorinstallation von 16,8 Minuten je Maschine in geplanten Rüstfenstern. Solche Angaben sind hilfreich, um Pilotaufwand und Retrofit-Charakter zu verstehen. Sie sind aber kein allgemeines Versprechen für jeden Maschinenpark oder für Ihre OEE-Höhe.
Wann kann ein anderer Weg geeigneter sein? Wenn Ihre Maschinen bereits saubere Zustände, Mengen und Ereignisse über eine bestehende Anbindung liefern und MES oder ERP den Planungsbezug stabil führen, liegt der Engpass möglicherweise nicht in der Erfassung, sondern in der semantischen Harmonisierung. Dann ist die wichtigste Arbeit nicht Sensor-Retrofit, sondern das Einfrieren der gemeinsamen Felddefinitionen und Abnahmeregeln über vorhandene Systeme hinweg.
09 / PRAXISWISSEN
Grenzen, die Sie im Projekt offen benennen sollten
Ein belastbares OEE Dashboard braucht Ehrlichkeit über Grenzen. Erstens sagen öffentliche Spezifikationen nichts darüber aus, welche Felder in einem konkreten Bestandspark tatsächlich aktiviert sind. Zweitens erklärt ein Maschinenzustand noch nicht automatisch seine Ursache. Drittens sind gleich klingende Zeitbegriffe aus unterschiedlichen Standards nicht automatisch identisch. Und viertens ersetzt kein Dashboard die lokale Werksentscheidung, welche Zeiten OEE-relevant sein sollen.
Wenn Sie diese Grenzen früh benennen, lassen sich spätere Diskussionen über falsche Erwartungen sauberer führen. Die Produktion erwartet keine theoretische Perfektion, sondern belastbare Regeln. Für den Pilot heißt das: lieber ein enger, sauber freigegebener Anwendungsfall als ein großes Versprechen mit lückenhaftem Datenmodell. Ein OEE Dashboard ist dann nützlich, wenn jeder Beteiligte weiß, welche Frage es zuverlässig beantwortet und welche bewusst noch nicht.
Die praktische Entscheidung lautet deshalb: Starten Sie mit einer kleinen Spezifikation, einer begrenzten Pilotgruppe und harten Pass/Fail-Kriterien. Wenn Zeitregeln, Auftragslogik, Mengenquelle und Datenlücken sauber freigegeben sind, wird die spätere Skalierung fachlich nachvollziehbarer als eine nachträgliche Bereinigung. Genau darin liegt der Unterschied zwischen einer Visualisierung, die nett aussieht, und einem OEE Dashboard, dem Schichtleitung und Produktionsleitung im Tagesgeschäft vertrauen können.
10 / PRAXISWISSEN
Go-live-Check für Ihr OEE Dashboard im Brownfield
Haken Sie ab, was Sie bereits geklärt haben. Die Auswahl bleibt nur während dieses Seitenbesuchs bestehen.
11 / PRAXISWISSEN
Weiterführende Fragen
Nein. Ein Status-Dashboard kann für Laufzeit- und Stillstandstransparenz sehr nützlich sein, aber für OEE brauchen Sie zusätzlich eine freigegebene geplante Produktionszeit, eine belastbare Leistungsreferenz sowie konsistente Mengen- und Gutmengenquellen.
Die Schwelle ist eine lokale Fachregel. Sie sollte von Produktion und den für OEE verantwortlichen Rollen gemeinsam freigegeben werden, weil sie direkt beeinflusst, ob Minuten als Verfügbarkeits- oder Leistungsverlust ausgewertet werden.
Dann braucht Ihr Datenmodell eine klare Regel für vorläufige und endgültige Zuordnung. Ohne diese Regel dürfen Zeitintervalle an Auftragsgrenzen nicht automatisch zwei Aufträgen zugeschlagen oder stillschweigend umgebucht werden.
Immer dann, wenn Zustandszeiten bereits belastbar sind, Mengen oder Ursachen aber noch nicht. Ein gestufter Go-live verhindert, dass ein nützlicher Pilot vorschnell als vollständige OEE-Steuerung ausgegeben wird.
So sieht die Umsetzung in der Praxis aus
Vertiefen Sie den konkreten Anwendungsfall, die Messgrundlage und die Grenzen anhand einer veröffentlichten Novo-AI-Fallstudie.