Maschinenstillstand reduzieren in der Fertigung ist für viele kleine und mittlere Produktionsunternehmen keine Optimierungsfrage mehr, sondern eine wirtschaftliche Notwendigkeit. Können Sie es sich leisten, jeden Monat einen vollständigen Produktionstag durch ungeplante Stillstände zu verlieren? Für viele Fertigungsunternehmen lautet die Antwort eindeutig nein. Trotzdem beeinträchtigen Maschinenstillstände kontinuierlich Kapazität, Marge und Lieferfähigkeit.
Nicht jeder Verlust entsteht durch einen auffälligen technischen Ausfall. Häufig setzt sich die verlorene Produktionszeit aus vielen kurzen Unterbrechungen, Leerlaufphasen, langsameren Zyklen und organisatorischen Wartezeiten zusammen. Diese Ereignisse werden im Alltag nur unvollständig dokumentiert und bleiben deshalb lange unentdeckt.
Wer Maschinenstillstand in der Fertigung reduzieren möchte, benötigt mehr als eine reaktive Reparaturstrategie. Unternehmen müssen erkennen, wann Maschinen nicht produktiv arbeiten, die Ursachen korrekt zuordnen und anschließend überprüfbare Verbesserungsmaßnahmen umsetzen.
Maschinenüberwachung, automatische Stillstandserfassung und Predictive Maintenance können dabei unterstützen. Die Technologie allein beseitigt jedoch keine Ursache. Erst die Verbindung aus zuverlässigen Daten, klaren Verantwortlichkeiten und einem kontinuierlichen Verbesserungsprozess erhöht die Maschinenverfügbarkeit nachhaltig.
Was ist ein Maschinenstillstand?
Ein Maschinenstillstand liegt vor, wenn eine Maschine während der geplanten Produktionszeit keinen vorgesehenen Output erzeugt. Die Maschine kann vollständig ausgeschaltet sein, aufgrund eines technischen Fehlers nicht arbeiten oder eingeschaltet bleiben, ohne tatsächlich Wertschöpfung zu erzeugen.
Entscheidend ist die geplante Produktionszeit. Eine Maschine, die außerhalb der vorgesehenen Schicht ausgeschaltet ist, verursacht nicht automatisch einen ungeplanten Stillstand. Erst wenn die Maschine laut Planung produzieren sollte, aber keinen verwertbaren Output liefert, entsteht ein relevanter Produktionsverlust.
Nicht jede Produktionsunterbrechung ist gleich zu bewerten. Für eine verlässliche Analyse sollten Fertigungsunternehmen die wichtigsten Verlustarten klar voneinander trennen.
| Verlustart | Beschreibung | Typisches Beispiel | Mögliche Auswirkung |
|---|---|---|---|
| Geplanter Stillstand | Eine bereits im Produktionsplan berücksichtigte Unterbrechung | Geplante Wartung, Betriebsruhe oder festgelegte Reinigung | In der Regel kontrollierbar, aber möglicherweise optimierbar |
| Ungeplanter Stillstand | Eine nicht vorgesehene Unterbrechung während der geplanten Produktionszeit | Technischer Defekt, Werkzeugbruch oder Steuerungsfehler | Direkter Verlust von Verfügbarkeit |
| Organisatorischer Stillstand | Die Maschine wäre technisch verfügbar, kann aber nicht produzieren | Material, Bediener, Werkzeug oder Auftrag fehlt | Kapazitätsverlust trotz funktionsfähiger Maschine |
| Leerlauf | Die Maschine ist eingeschaltet oder bewegt sich, erzeugt aber keinen verwertbaren Output | Spindel läuft ohne Bearbeitung oder Presse wartet auf Material | Verdeckter Zeit- und Energieverlust |
| Mikrostopp | Eine kurze, häufig wiederkehrende Unterbrechung | Teil klemmt, Sensor muss quittiert werden oder Material wird nachgelegt | Viele kleine Verluste senken den Leistungsgrad |
| Taktzeitverlust | Die Maschine produziert, benötigt jedoch länger als vorgesehen | Verlängerte Zykluszeit durch Werkzeugverschleiß oder instabilen Prozess | Geringerer Durchsatz ohne vollständigen Stillstand |
| Rüst- und Wechselzeit | Die Maschine produziert während einer Umstellung nicht | Werkzeug-, Produkt- oder Auftragswechsel | Notwendig, aber häufig durch bessere Abläufe reduzierbar |
Gerade Mikrostopps, Leerlauf und Taktzeitverluste werden in manuellen Aufzeichnungen häufig nicht erfasst. Sie dauern einzeln oft nur wenige Sekunden oder Minuten. In ihrer Summe können sie jedoch einen größeren Kapazitätsverlust verursachen als einzelne auffällige Störungen.
Deshalb sollte eine Stillstandsanalyse nicht nur fragen, wie lange eine Maschine vollständig ausfiel. Ebenso wichtig ist, wie häufig sie kurz unterbrochen wurde, wie lange sie im Leerlauf lief und ob sie während der Produktionszeit unterhalb der vorgesehenen Geschwindigkeit arbeitete.
Warum manuelle Planung und reaktive Instandhaltung scheitern

Ungeplante Stillstände haben selten nur eine Ursache. Häufig entwickeln sich technische Probleme langsam oder entstehen aus einer Kombination von Materialmangel, Prozessabweichungen und organisatorischen Verzögerungen.
Unternehmen, die hauptsächlich mit Papierchecklisten und manuellen Schichtmeldungen arbeiten, stoßen schnell an Grenzen. Techniker reagieren auf sichtbare Störungen, während kurze Unterbrechungen und schleichende Veränderungen unentdeckt bleiben.
Der Siemens-Bericht „The True Cost of Downtime 2024“ kommt für die untersuchten großen Industrieanlagen auf durchschnittlich 27 Stunden ungeplante Stillstandszeit pro Monat. Dieser Wert ist nicht direkt auf jedes mittelständische Unternehmen übertragbar, zeigt aber die wirtschaftliche Größenordnung des Problems.
Der erste Schritt besteht daher darin, nicht nur lange Ausfälle zu dokumentieren. Ebenso wichtig sind:
- wiederkehrende kurze Stopps,
- steigende Zykluszeiten,
- ungewöhnliche Vibrations- oder Energiemuster,
- Leerlauf während eingeplanter Produktion,
- verspätete Reaktionen auf Störungen,
- fehlende oder unklare Stillstandsgründe.
Manuelle Rückmeldungen bleiben wertvoll, insbesondere für die Erfassung einer Ursache. Für die lückenlose Erkennung von Zeitpunkt, Dauer und Häufigkeit reichen sie allein jedoch häufig nicht aus.
Die häufigsten Ursachen für Maschinenstillstände
Maschinenstillstände entstehen nicht ausschließlich durch technische Defekte. In der Praxis können technische, logistische, organisatorische und prozessbedingte Ursachen dazu führen, dass eine Maschine nicht produziert. Deshalb sollten Stillstandsgründe zunächst sauber kategorisiert werden, bevor Maßnahmen festgelegt werden. Auch aktuelle Fertigungsleitfäden unterscheiden beispielsweise technische Störungen, Materialmangel, Rüsten, Qualitätsprobleme und organisatorische Ursachen.
Technische Ursachen
Mechanischer Verschleiß erfolgt oft schleichend: Lager nutzen sich ab, Dichtungen werden undicht, Riemen verschleißen oder Antriebe verlieren an Leistung. Hinzu kommen elektrische Störungen, Sensorfehler, lose Verbindungen oder Probleme in Pneumatik und Hydraulik.
Zustandsdaten wie Vibration, Temperatur oder Stromaufnahme können dabei helfen, Veränderungen frühzeitig sichtbar zu machen. Predictive Maintenance und zustandsbasierte Wartung können solche Daten nutzen, um Wartungsbedarf besser zu erkennen und ungeplante Ausfälle zu reduzieren.
Material und Logistik
Nicht jeder Stillstand bedeutet, dass die Maschine defekt ist. Fehlendes Material, verspätete Bereitstellung, falsche Teile oder Materialstaus können eine technisch einsatzbereite Maschine ebenfalls zum Stillstand bringen.
Gerade solche organisatorisch-logistischen Verluste werden bei manueller Dokumentation häufig unvollständig erfasst. Deshalb sollte beispielsweise „Material fehlt“ als eigener Stillstandsgrund dokumentiert und nicht einfach als Maschinenstörung klassifiziert werden.
Werkzeuge und Rüsten
Werkzeugbruch, verschlissene Werkzeuge, lange Rüstvorgänge oder falsch eingestellte Parameter können ebenfalls erhebliche Produktionszeit kosten.
Dabei ist wichtig, geplante Rüstzeiten von ungeplanten Unterbrechungen zu unterscheiden. Werden Rüstvorgänge separat gemessen, lässt sich erkennen, welche Produkt- oder Werkzeugwechsel besonders viel Zeit beanspruchen und wo sich eine Optimierung beispielsweise mit SMED lohnt.
Prozess und Qualität
Auch eine technisch funktionsfähige Maschine kann aufgrund instabiler Prozesse Produktionszeit verlieren. Schwankende Rohstoffqualität, fehlerhafte Prozessparameter, Ausschuss, Nacharbeit oder ungewöhnlich lange Zykluszeiten können den Produktionsfluss beeinträchtigen.
Solche Verluste werden besonders sichtbar, wenn Maschinenzustände mit Prozess-, Qualitäts- und Zyklusdaten gemeinsam ausgewertet werden.
Organisation
Fehlende Bediener, nicht freigegebene Aufträge, fehlende Informationen, Qualitätsfreigaben oder unklare Verantwortlichkeiten können Maschinen ebenfalls zum Stillstand bringen oder einen bestehenden Stillstand verlängern.
Diese Ursachen lassen sich nicht durch Wartung lösen. Sie erfordern Verbesserungen in Planung, Materialfluss, Kommunikation und Verantwortlichkeiten. Genau deshalb sollte eine Stillstandsanalyse technische und organisatorische Ursachen getrennt betrachten.
Was Sie zuerst messen sollten
Für den Einstieg müssen nicht sofort sämtliche verfügbaren Maschinendaten erfasst werden. Je nach Maschine und Problem können beispielsweise folgende Signale eine sinnvolle Grundlage bilden:
- Vibration
- Temperatur
- Leistungsaufnahme
- Zyklus- beziehungsweise Taktzeiten
Welche Messgrößen tatsächlich relevant sind, hängt jedoch von Maschine und Anwendungsfall ab. Bei einer Maschine mit häufigen Lagerproblemen können Vibrationsdaten besonders hilfreich sein; bei unbekannten Leerlaufverlusten können Maschinenzustand und Zykluszeit wichtiger sein.
Retrofit-Sensorik kann dabei insbesondere bei älteren Maschinen helfen, relevante Zustände zu erfassen, ohne zwingend direkt in die Maschinensteuerung eingreifen zu müssen.
Schnelle Maßnahmen für den Einstieg
Starten Sie nicht mit möglichst vielen Sensoren, sondern mit den Maschinen und Verlustursachen, die den größten Einfluss auf die Produktion haben. Erfassen Sie zunächst die Stillstandszeiten zuverlässig, ordnen Sie die Ursachen ein und erstellen Sie anschließend eine Pareto-Auswertung.
Danach können gezielte Maßnahmen folgen, beispielsweise Sensorik an kritischen Maschinen, regelmäßige Trendanalysen oder automatische Benachrichtigungen bei relevanten Abweichungen.
Erkennung vs. Vorhersage: Was hilft gegen ungeplante Stillstände?
Einen Fehler nach dem Auftreten zu erkennen unterscheidet sich grundlegend davon, ihn vorherzusagen.
- Erkennung reduziert die Reparaturzeit (MTTR)
- Vorhersage erhöht die Zeit zwischen Ausfällen (MTBF)
KI-basierte Systeme können Echtzeitdaten mit historischen Mustern verbinden und dabei helfen, ungewöhnliche Maschinenzustände frühzeitig zu erkennen. Dadurch können Unternehmen ungeplante Ausfälle früher untersuchen und Maschinenstillstände gezielter vermeiden. Der Fokus verschiebt sich von der rein reaktiven Reparatur hin zu einer stärker zustands- und datenbasierten Instandhaltung.
Predictive-Modelle benötigen in der Regel 3–6 Monate Daten, um zuverlässig zu arbeiten und Muster wie saisonale Effekte oder Lastveränderungen zu erkennen.
Dabei ist wichtig: Maschinenzustand und Stillstandsgrund sind nicht dasselbe. Sensor- und Maschinendaten können zeigen, dass sich ein Zustand verändert oder eine Maschine stillsteht. Die konkrete Ursache – etwa Werkzeugbruch, fehlendes Material oder eine organisatorische Unterbrechung – muss jedoch separat bestimmt werden. Predictive Maintenance kann zudem nicht jeden ungeplanten Ausfall verhindern, sondern unterstützt dabei, bestimmte Veränderungen und Risiken früher zu erkennen.
Wichtige KPIs zur Reduktion von Stillstandszeiten
Definieren Sie klare Kennzahlen:
- Ungeplante Stillstandsstunden pro Monat
- MTTR (Reparaturzeit)
- MTBF (Zeit zwischen Ausfällen)
- Verfügbarkeitsanteil der OEE
Eine Reduktion von 27 auf 10–12 Stunden Stillstand pro Monat bedeutet bereits einen massiven Produktivitätsgewinn.
Praxisbeispiel
Ein deutscher Werkzeughersteller rüstete sechs Fräszentren mit Sensorik und KI-Analyse nach. Innerhalb von sechs Monaten halbierten sich die Stillstände. Die OEE stieg von 30 % auf 60 % und zeigt, welchen Einfluss eine systematische Analyse und Reduktion von Stillstandsursachen auf die Maschinenverfügbarkeit haben kann.
Organisatorische Ursachen für Maschinenstillstände
Technologie allein reicht nicht aus. Häufig scheitern Projekte an:
- fehlender Schulung
- Datensilos
- unklaren Verantwortlichkeiten
Erfolgreiche Unternehmen definieren klare Prozesse, nutzen einfache Dashboards und verknüpfen Alarme direkt mit konkreten Maßnahmen. Nur so lassen sich Stillstandszeiten nachhaltig und strukturiert reduzieren. Ohne klare Prozesse bleibt die Stillstandsreduzierung ein isoliertes Projekt statt eines kontinuierlichen Verbesserungsansatzes.
Pilotprojekt richtig aufsetzen
Ein erfolgreicher Pilot konzentriert sich auf eine Linie, nicht auf die gesamte Produktion.
- Kritische Maschinen auswählen
- 90-Tage-Pilot durchführen
- Baseline messen
- Sensorik installieren
- Ergebnisse validieren
Wichtig: Messen Sie nicht nur Stillstände, sondern auch Frühindikatoren wie steigende Vibrationen.
Energie, Leerlauf und Engpässe erkennen
Stillstände verursachen nicht nur Produktionsverluste, sondern auch Energieverschwendung. Maschinen laufen im Leerlauf weiter oder erzeugen unnötige Lastspitzen.
Fallstudie: Engpassbeseitigung
Ein mittelständisches Verpackungsunternehmen nutzte kontinuierliche Linienüberwachung und entdeckte eine einzelne Etikettierstation, die alle 90 Minuten innehielt — Ursache war ein falsch eingestellter Sensor. Die Korrektur oder der Austausch dieses Sensors beseitigte den nachgelagerten Dominoeffekt und steigerte den Durchsatz um 12 % ohne zusätzliche Investitionen in Maschinen.
ROI der Stillstandsreduzierung berechnen
Berechnen Sie den Nutzen:
- Kosten pro Stillstand
- Häufigkeit pro Monat
- Einsparpotenzial durch Reduktion
Studien zeigen Medianwerte von über 125.000 $ pro Ausfallereignis. Für KMU reicht oft schon ein vermiedener Stillstand, um den ROI eines Projekts zu rechtfertigen. Gerade deshalb kann die Reduktion ungeplanter Ausfälle ein wichtiger wirtschaftlicher Hebel sein.
Stillstandszeiten reduzieren: 7 Schritte für die Fertigung
1. Geplante Produktionszeit definieren
Legen Sie fest, wann die Maschine tatsächlich produzieren sollte. Pausen, Wartungen, nicht belegte Schichten und Wochenenden müssen korrekt berücksichtigt werden.
2. Maschinenzustände erfassen
Produktion, Leerlauf, Stillstand, Auszeit und kurze Unterbrechungen sollten möglichst kontinuierlich dokumentiert werden.
3. Stillstandsgründe ergänzen
Automatisch erfasste Zustände zeigen, wann eine Maschine stand. Bedienereingaben, ERP-Daten oder Steuerungsmeldungen liefern den Kontext zur Ursache.
4. Verluste priorisieren
Bewerten Sie Stillstände nicht nur nach ihrer Dauer. Berücksichtigen Sie auch Häufigkeit, Kosten und den Einfluss der betroffenen Maschine auf den gesamten Produktionsfluss.
5. Grundursachen analysieren
Geeignete Methoden sind:
- Pareto-Analyse,
- 5-Why-Methode,
- Ishikawa-Diagramm,
- Schichtvergleich,
- Auftragsvergleich,
- Trendanalyse.
6. Maßnahmen und Verantwortlichkeiten festlegen
Jede Maßnahme benötigt eine verantwortliche Person, einen Termin und eine messbare Zielgröße.
7. Wirkung überprüfen
Vergleichen Sie Stillstandsdauer, Häufigkeit, Verfügbarkeit, MTTR und MTBF vor und nach der Umsetzung. Bleibt die Verbesserung aus, muss die Ursache erneut geprüft werden.
Was kosten Maschinenstillstände?
Die tatsächlichen Kosten eines Maschinenstillstands hängen stark von Branche, Wertschöpfung, Maschinenrolle, Auftragslage und Produktionsstruktur ab.
Eine internationale ABB-Befragung von mehr als 3.000 Instandhaltungsverantwortlichen bezifferte die Kosten ungeplanter Ausfälle für ein typisches befragtes Industrieunternehmen auf rund 125.000 US-Dollar pro Stunde. Dieser globale Wert ist jedoch nicht direkt auf jeden deutschen Fertigungsbetrieb übertragbar.
Auch Siemens berichtet in seiner Untersuchung „The True Cost of Downtime 2024“, dass ein durchschnittliches großes befragtes Werk weiterhin rund 27 Stunden Produktion pro Monat durch ungeplante Stillstände verliert. Die Aussage bezieht sich ausdrücklich auf große Industrie- und Produktionsbetriebe innerhalb der Erhebung und sollte nicht als allgemeiner Mittelstandswert interpretiert werden.
Für ein einzelnes Unternehmen ist deshalb eine eigene Berechnung deutlich aussagekräftiger.
Formel zur Berechnung von Stillstandskosten
Eine praktikable Näherung lautet:
Stillstandskosten = entgangener Deckungsbeitrag + Personalkosten + Ausschuss und Nacharbeit + Reparaturkosten + Zusatzaufwand + Liefer- und Folgekosten
Ein vereinfachtes Beispiel:
Eine Maschine stellt normalerweise 40 Teile pro Stunde her. Der Deckungsbeitrag beträgt 25 Euro pro Teil. Allein durch den entgangenen Output entsteht bei einer Stunde Stillstand ein Verlust von:
40 Teile × 25 Euro = 1.000 Euro
Hinzu kommen möglicherweise:
- Personalkosten für wartende Mitarbeitende,
- Aufwand der Instandhaltung,
- benötigte Ersatzteile,
- Ausschuss beim Wiederanfahren,
- Expresslieferungen,
- Überstunden zur Nachproduktion,
- Vertragsstrafen oder Lieferverzögerungen,
- Stillstände in nachgelagerten Prozessen.
Besonders teuer ist der Ausfall einer Engpassmaschine. Wenn nachfolgende Arbeitsgänge von ihr abhängig sind, kann eine einzelne Störung mehrere Bereiche gleichzeitig beeinträchtigen.
Deshalb sollten Stillstände nicht nur nach ihrer Dauer bewertet werden. Entscheidend sind auch die betroffene Maschine, der aktuelle Auftrag und die Folgen für den gesamten Produktionsfluss.
Wie lassen sich Stillstände erfassen?
Stillstandszeiten können manuell, direkt aus der Maschinensteuerung oder über externe Sensorik erfasst werden. Welche Methode geeignet ist, hängt vom Maschinenpark, der vorhandenen IT-Infrastruktur und der gewünschten Detailtiefe ab.
| Methode | Vorteile | Grenzen | Besonders geeignet für |
| Manuelle Erfassung | Einfacher Einstieg; Bediener können den Grund direkt angeben | Kurze Stopps werden vergessen; Eingaben erfolgen verspätet oder uneinheitlich | Ergänzende Erfassung von Stillstandsgründen |
| SPS-/PLC-Anbindung | Liefert detaillierte Zustände, Meldungen und teilweise Fehlercodes | Zugriff, Freigaben und maschinenspezifische Programmierung können erforderlich sein | Moderne Maschinen mit zugänglicher Steuerung |
| OPC-UA-Anbindung | Standardisierter Austausch unterschiedlicher Maschinendaten | Nicht bei allen Bestandsmaschinen vorhanden oder freigegeben | Moderne, vernetzte Maschinenparks |
| Retrofit-Sensorik | Schnelle Nachrüstung, herstellerunabhängig und ohne direkten Steuerungseingriff möglich | Interne Fehlercodes stehen nicht automatisch zur Verfügung | Alte und heterogene Maschinen |
| Strom- und Energiemessung | Erkennt Last-, Betriebs- und Leerlaufzustände; zeigt Energieverluste | Liefert allein wenig Auftrags- und Prozesskontext | Maschinen mit klar unterscheidbaren Lastprofilen |
| Vibrations- und Akustiksensorik | Kann reale Produktionszustände, Zyklen und wiederkehrende Muster erkennen | Montagepunkt und Anlernphase beeinflussen die Erkennung | Mechanische Produktionsprozesse und Bestandsmaschinen |
| ERP-, MES- und BDE-Daten | Verknüpfen den Zustand mit Auftrag, Produkt, Schicht und Planwerten | Aussagekraft hängt von Datenqualität und Rückmeldedisziplin ab | Auftragsbezogene Produktionsanalyse |
In der Praxis ist eine Kombination meist am aussagekräftigsten. Automatisch erfasste Maschinensignale zeigen, wann Produktion, Leerlauf oder Stillstand auftraten. Bedienereingaben, Steuerungsmeldungen und Auftragsdaten liefern den notwendigen Kontext.
Ein gutes System sollte deshalb zwischen zwei Fragen unterscheiden:
- Was ist an der Maschine passiert?
- Warum ist es passiert?
Der Maschinenzustand beantwortet die erste Frage. Für die zweite werden häufig zusätzliche Informationen benötigt.
3 Wege zur OEE-Steigerung

Konzentrieren Sie sich auf die drei OEE‑Säulen: Verfügbarkeit (Maschinenstillstand reduzieren), Leistung (langsame Zyklen reduzieren) und Qualität (Ausschuss reduzieren). Jede Säule profitiert von einer Kombination aus Sensorik, Analytik und Prozessanpassungen.
- Verfügbarkeit: Stillstände reduzieren — Ungeplante Ausfälle werden minimiert, Maschinen laufen stabiler und geplante Produktionszeiten werden tatsächlich genutzt, was die nutzbare Kapazität direkt erhöht
- Leistung: Zykluszeiten optimieren — Abweichungen von der idealen Taktzeit werden sichtbar, wodurch langsame Zyklen, Mikrostopps und ineffiziente Abläufe gezielt verbessert werden können
- Qualität: Ausschuss reduzieren — Fehlerursachen lassen sich mit Maschinenzuständen verknüpfen, sodass Ausschuss und Nacharbeit systematisch gesenkt werden
Alle drei Bereiche profitieren direkt davon, wenn Unternehmen Maschinenstillstand in der Fertigung reduzieren, da weniger Unterbrechungen zu stabileren Prozessen, höherem Durchsatz und einer insgesamt effizienteren Produktion führen. Damit wird Maschinenstillstand reduzieren in der Fertigung zum zentralen Hebel, um alle drei OEE-Säulen gleichzeitig zu verbessern.
Umsetzungs-Roadmap
Eine pragmatische Roadmap umfasst vier Phasen:
1. Kritische Anlagen identifizieren
Priorisieren Sie Engpassmaschinen, Anlagen mit häufigen Störungen und Bereiche mit geringer Datentransparenz.
2. Datenerfassung pilotieren
Installieren oder verbinden Sie die geeignete Sensorik beziehungsweise vorhandene Schnittstellen. Validieren Sie Produktion, Leerlauf, Stillstand und relevante Zyklen.
3. Prozesse und Modelle validieren
Prüfen Sie nicht nur die technische Erkennung. Validieren Sie ebenfalls Stillstandsgründe, Schichtzeiten, Auftragsdaten und Verantwortlichkeiten.
4. Erfolgreiche Abläufe skalieren
Übertragen Sie erst die Ansätze auf weitere Maschinen, die im Pilot nachvollziehbar funktioniert haben.
Binden Sie Instandhaltung, Produktion und Bediener von Beginn an ein. Ein dokumentierter Ablauf für Alarme, Ursachenprüfung und Maßnahmen beschleunigt die spätere Skalierung.
Sicherheit und Compliance
Viele KMU bevorzugen lokale Datenverarbeitung, um sensible Produktionsdaten unter eigener Kontrolle zu halten und regulatorische Anforderungen zuverlässig zu erfüllen. Edge-Architekturen verarbeiten Daten direkt an der Maschine oder im Werk und übertragen nur verdichtete Informationen, wodurch Transparenz entsteht, ohne kritische Rohdaten nach außen zu geben.
DSGVO-konforme Datenhaltung: Daten bleiben im eigenen Netzwerk und erfüllen Anforderungen an Datenschutz und Nachvollziehbarkeit
Schutz von Produktions-Know-how: Prozessdaten und Betriebsgeheimnisse verlassen nicht die eigene Infrastruktur
Geringere Abhängigkeit von Cloud-Systemen: Betrieb bleibt stabil auch bei Netzwerkproblemen oder externen Störungen
Zusätzlich entscheidend für eine nachhaltige Umsetzung:
Rollenbasierte Dashboards: Mitarbeitende sehen nur die für ihre Aufgaben relevanten Informationen
Auditierbare Prozesse: Entscheidungen und Maßnahmen lassen sich jederzeit nachvollziehen und überprüfen
Klare Datenrichtlinien: Einheitliche Regeln für Nutzung, Speicherung und Zugriff schaffen Vertrauen und Sicherheit im Unternehmen
Praktische Checkliste
- Kritische Maschinen und relevante Verlustarten bestimmen
- Geplante Produktionszeit und Baseline dokumentieren
- Geeignete Datenerfassungsmethode auswählen
- Montage- und Datenqualität validieren
- Produktion, Leerlauf und Stillstand klar definieren
- Kleine Liste standardisierter Stillstandsgründe festlegen
- Verantwortlichkeiten und Eskalationswege bestimmen
- Wenige handlungsrelevante Alarme einrichten
- KPIs vor und nach der Maßnahme vergleichen
- Mitarbeitende frühzeitig einbeziehen
- Rollout nur auf Basis validierter Ergebnisse planen
Grenzen und typische Fehler
Ein Dashboard beseitigt keine Ursache
Transparenz ist der Ausgangspunkt. Ohne Verantwortlichkeiten und konkrete Maßnahmen verändert sich die Produktion nicht.
Maschinenzustand und Stillstandsgrund sind nicht dasselbe
Ein System kann erkennen, dass die Maschine nicht produziert. Es weiß jedoch nicht automatisch, ob Material, Werkzeug, Bediener oder ein technischer Fehler die Ursache ist.
Zu viele Alarme erzeugen Alarmmüdigkeit
Alarmieren Sie nur Ereignisse, die eine konkrete Reaktion erfordern. Mindestdauern, Empfänger und Eskalationsstufen sollten klar definiert sein.
Predictive Maintenance verhindert nicht jeden Ausfall
Nicht jeder technische Fehler besitzt ein eindeutig messbares Vorläufersignal. Organisatorische Stillstände und Materialprobleme werden dadurch ebenfalls nicht gelöst.
Fehlerhafte Planzeiten verzerren die Analyse
Sind Schichtzeiten, Idealzyklen oder ERP-Stammdaten falsch, entstehen scheinbare Abweichungen, die nicht zur Produktionsrealität passen.
Externe Sensoren liefern nicht jeden SPS-Fehlercode
Retrofit-Sensorik eignet sich besonders zur Erkennung realer Maschinenzustände. Für interne Programmzustände, Sicherheitsinformationen oder detaillierte Fehlercodes kann eine zusätzliche Steuerungsanbindung erforderlich sein.
Mitarbeitende werden nicht einbezogen
Wird Maschinenüberwachung als Kontrolle einzelner Personen eingeführt, entstehen Widerstand und unzuverlässige Rückmeldungen.
Häufige Fragen zu Maschinenstillständen
- Was zählt als Maschinenstillstand?
Ein Maschinenstillstand liegt vor, wenn eine Maschine während der geplanten Produktionszeit keinen vorgesehenen Output erzeugt.
- Was ist der Unterschied zwischen Stillstand und Leerlauf?
Bei einem vollständigen Stillstand arbeitet die Maschine nicht. Im Leerlauf kann sie eingeschaltet sein oder sich bewegen, ohne ein verwertbares Produkt herzustellen.
- Was ist ein Mikrostopp?
Ein Mikrostopp ist eine kurze, häufig wiederkehrende Produktionsunterbrechung. Viele Mikrostopps können den Durchsatz erheblich reduzieren, obwohl kein langer Ausfall auftritt.
- Wie lassen sich Stillstände automatisch erfassen?
Mögliche Datenquellen sind SPS- oder OPC-UA-Daten, Strommessung, Retrofit-Sensoren sowie Vibrations- und Akustiksignale.
- Wie werden Stillstandsgründe erfasst?
Stillstandsgründe können aus Maschinenmeldungen, kurzen Bedienereingaben, ERP-/BDE-Daten oder einer Kombination dieser Quellen stammen.
- Kann man Stillstände an alten Maschinen erkennen?
Ja. Auch Maschinen ohne moderne Datenschnittstelle können häufig über nachgerüstete Sensorik überwacht werden, sofern ihre Zustände anhand physikalischer oder elektrischer Signale unterscheidbar sind.
- Braucht man Predictive Maintenance, um Stillstände zu reduzieren?
Nein. Viele Stillstände lassen sich bereits durch bessere Erfassung, schnellere Alarmierung, standardisierte Ursachen und verbesserte Abläufe reduzieren.
- Welche Stillstände sollten zuerst bearbeitet werden?
Priorisieren Sie Ereignisse nach wirtschaftlicher Auswirkung, Dauer, Häufigkeit und Bedeutung der betroffenen Maschine für den Produktionsfluss.
Der Weg nach vorn
Maschinenstillstand in der Fertigung zu reduzieren, erfordert eine Kombination aus Datenerfassung, Ursachenanalyse und klar definierten Prozessen.
Der sinnvollste Ablauf lautet:
- geplante Produktionszeit festlegen,
- reale Maschinenzustände erfassen,
- Stillstandsgründe ergänzen,
- relevante Verluste priorisieren,
- Grundursachen untersuchen,
- konkrete Maßnahmen zuweisen,
- Wirkung mit vergleichbaren Daten kontrollieren.
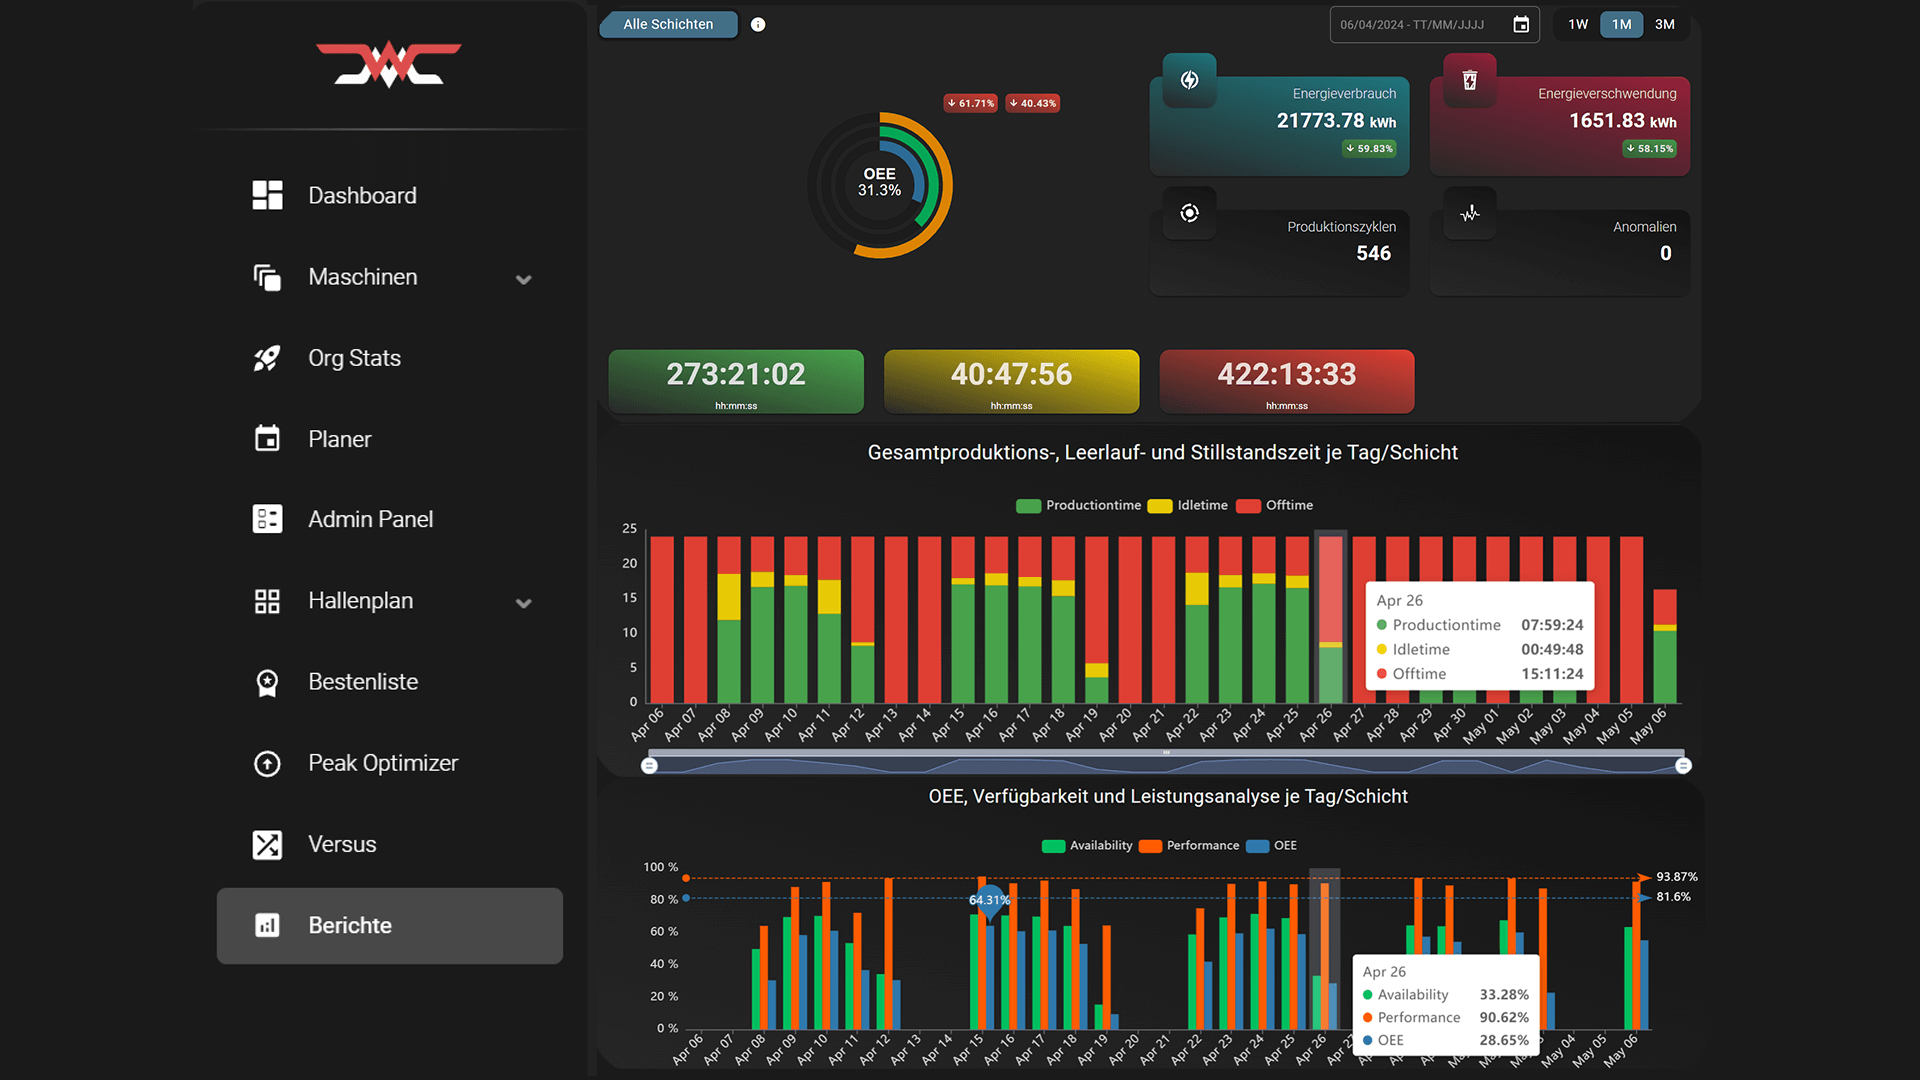
Die WatchMen-Plattform von Novo AI verbindet Retrofit-Sensordaten mit Live- und historischen Produktionsansichten. Abhängig vom Setup lassen sich Maschinenzustände, Stillstände, Leerlauf, Mikrostopps, Zyklen und OEE-Kennzahlen darstellen. Über BDE- und Integrationsfunktionen können Auftrags- und Stillstandsgründe ergänzt werden.
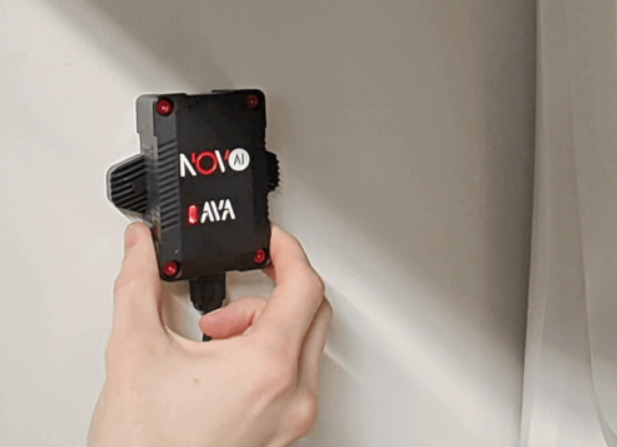
Der KI-Sensor wird außen an der Maschine montiert und wertet unter anderem Vibrations- und Akustiksignale am Edge aus. Dadurch können auch ältere Maschinen ohne direkten Eingriff in die SPS in die Produktionsüberwachung einbezogen werden. Die tatsächlich erkennbaren Zustände und Kennzahlen hängen von Maschine, Prozess und Setup ab.
Ein klar abgegrenzter Pilot ist der sinnvollste Einstieg. Wählen Sie wenige wirtschaftlich relevante Maschinen, definieren Sie eine konkrete Fragestellung und prüfen Sie, welche Verluste durch reale Produktionsdaten sichtbar werden.
Welche Maschine verursacht in Ihrer Fertigung den größten Verlust, obwohl die genaue Ursache bisher nicht transparent ist?
Beginnen Sie dort, erfassen Sie die tatsächlichen Zustände und leiten Sie aus den Daten eine erste überprüfbare Verbesserung ab.
References
- produktion.de – Das kostet eine Stunde Stillstand in der Fertigung - Artikel zu Tagessätzen und realistischen Ausfallkosten (Zugriff am: 2026-03-18)
- MaschinenMarkt – Vermeidung von Maschinenstillständen - Praxistipps und Strategien zur Reduktion von Stillständen (Zugriff am: 2026-03-18)
- VDMA – Maschinenbau: Zahlen & Fakten - Brancheninformationen und Produktionsentwicklung (Zugriff am: 2026-03-18)
- Siemens – The True Cost of Downtime (2024) - Analyse der Kosten durch Ausfallzeiten (Zugriff am: 2026-03-18)
- Novo AI – WatchMen Lösung - Produktseite mit Informationen zu Retrofit‑Lösungen und lokalen Verarbeitungskonzepten (Zugriff am: 2026-03-18)
- Novo AI Insights - Novo AI - Fachbeiträge, Praxisbeispiele und Analysen zu Produktionsmonitoring, Retrofit-Sensorik und Industrie 4.0 im Mittelstand Zugriff am: 2026-03-18)