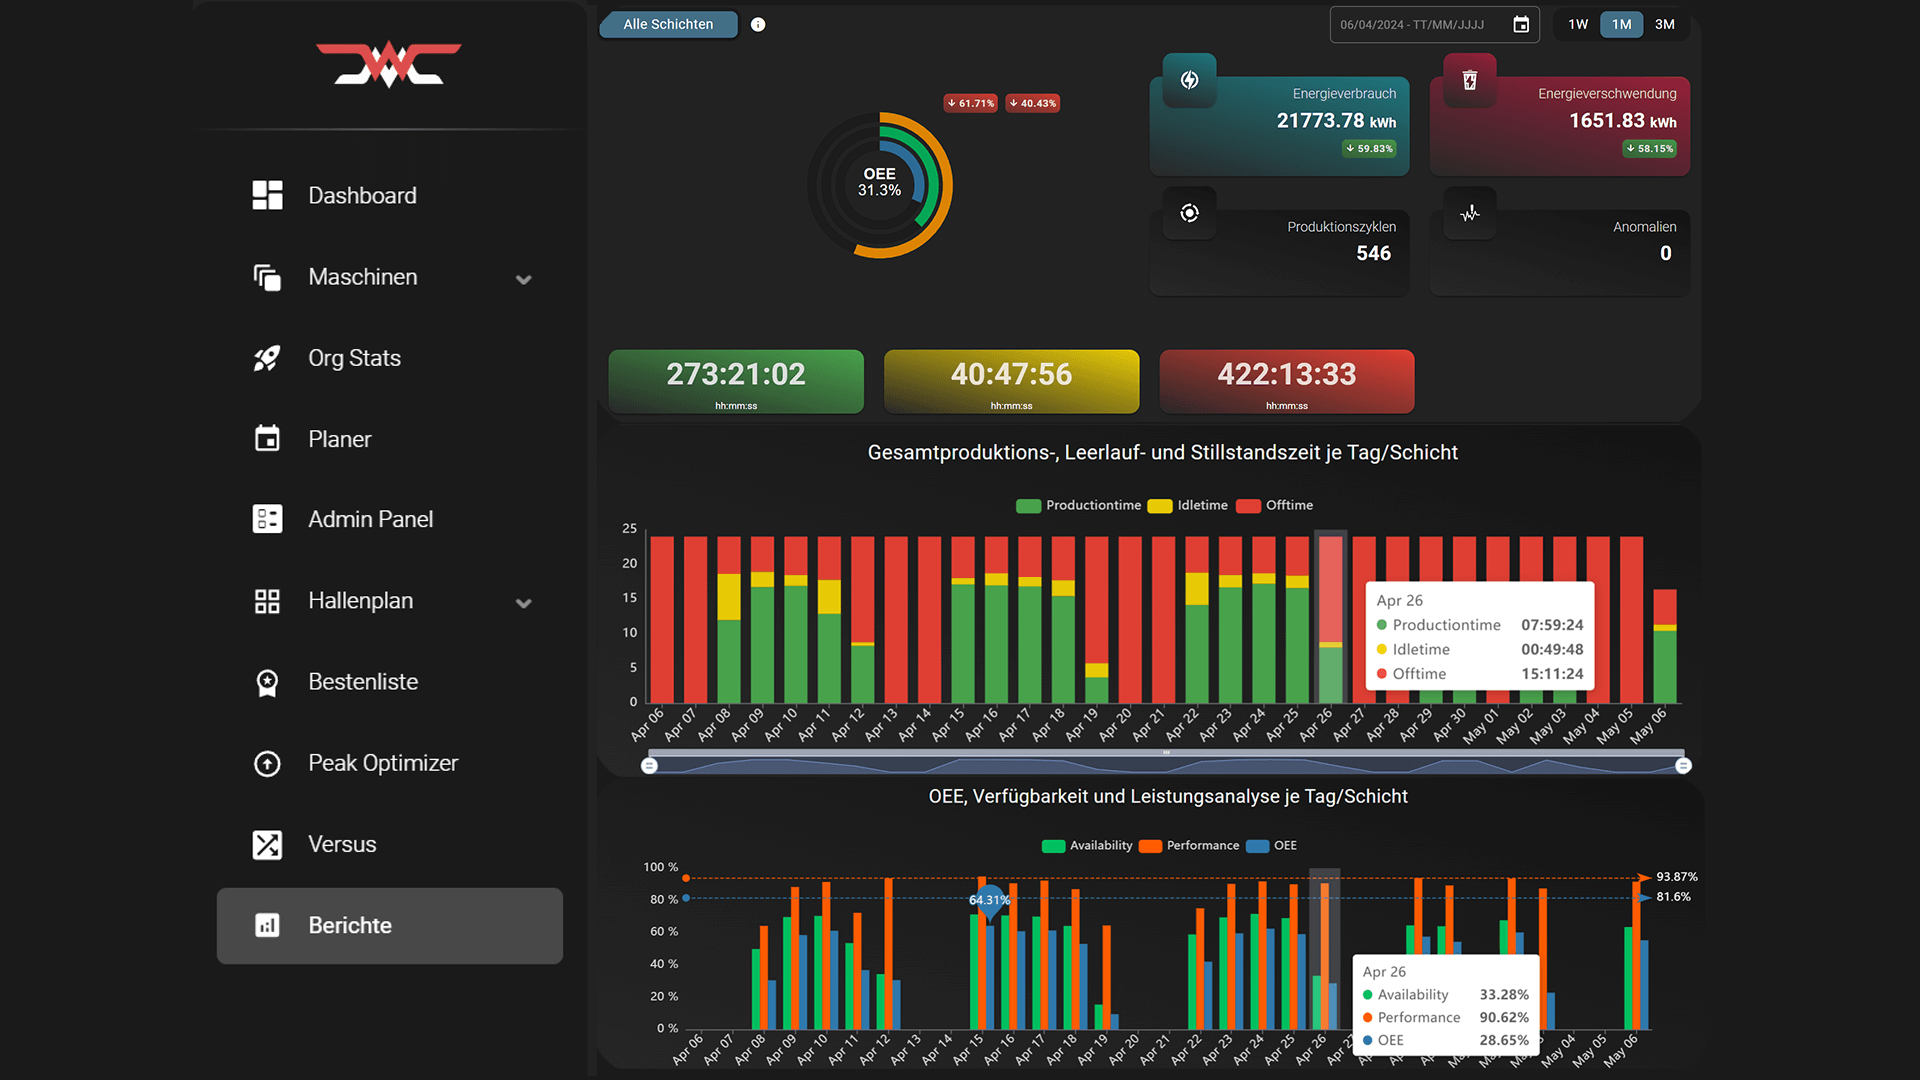

NOVO AI · PRAXISLEITFADEN 20 MIN. LESEZEIT
Die Entscheidung auf einen Blick
Die kurze Antwort vorweg: Die Leistungsreferenz OEE ist nur dann fair, wenn sie die schnellstmögliche, stabil erreichbare Produktion im passenden Kontext beschreibt. In der Stückfertigung kann das eine ideal definierte Zykluszeit je Teil oder je klar geprüfter Produktfamilie sein. In kontinuierlichen Prozessen brauchen Sie dafür produktbezogene Referenzen; zusätzlich sollten Sie den Auftrags- und Materialkontext mitführen, damit dieselbe Kennzahl nicht ohne Erklärung zwischen verschiedenen Produktionssituationen springt.
Genau an dieser Stelle entstehen leicht Missverständnisse. Teams diskutieren über eine zu niedrige OEE-Leistung, obwohl die Referenz zu streng gewählt wurde. Oder sie freuen sich über gute Werte, obwohl die Referenz aus einem alten ERP-Soll, einem Budgetsatz oder einer geglätteten Durchschnittsgeschwindigkeit stammt und damit echte Verluste verdeckt. Wenn Sie zuerst die Bezugsgröße sauber definieren, werden spätere OEE-Diskussionen deutlich belastbarer.
Für die Grundformel können Sie ergänzend OEE berechnen und OEE Verfügbarkeit, Leistung und Qualität lesen. Dieser Beitrag beantwortet bewusst eine engere Frage: Mit welchem Tempo soll Leistung überhaupt gemessen werden, damit die Kennzahl weder Verluste versteckt noch künstlich verschärft?
01 / PRAXISWISSEN
Prüfhilfe: So legen Sie Ihre Leistungsreferenz OEE fest
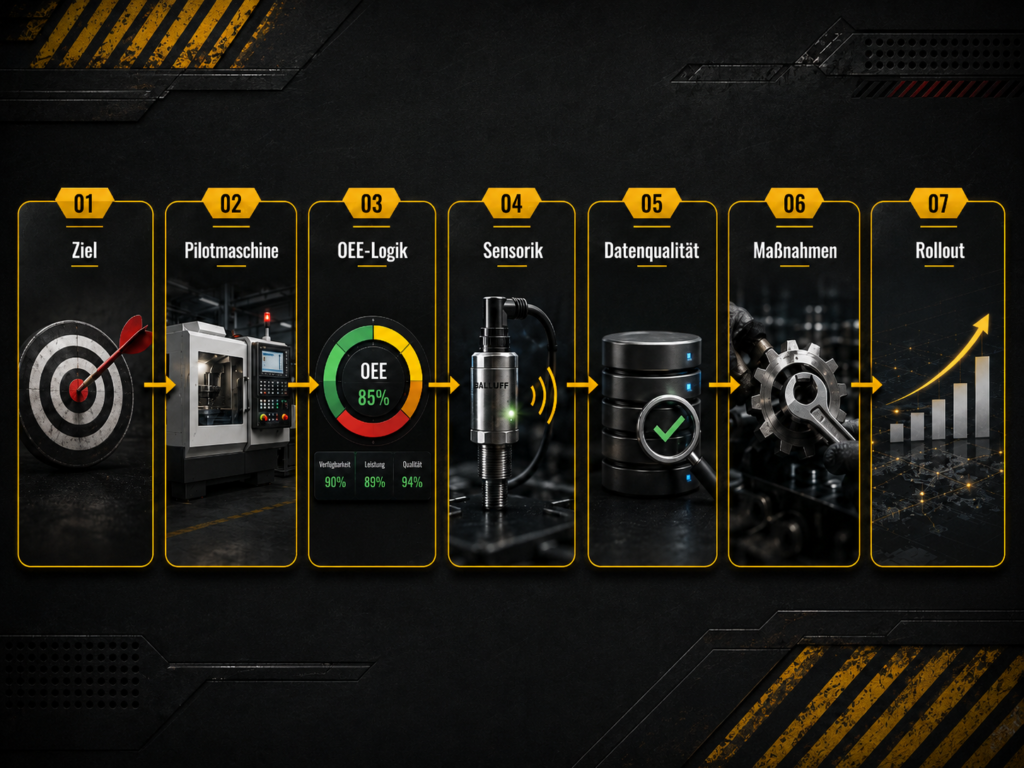
Wenn Sie nur eine Sache aus diesem Beitrag mitnehmen möchten, dann diese Reihenfolge: erst Fertigungsart und Zeitbasis klären, dann die Referenz auswählen, dann mit realen Auftragsdaten validieren. Der Leistungsfaktor der OEE vergleicht nicht irgendein Planungssoll mit der Realität, sondern die theoretisch schnellste Produktionszeit mit der tatsächlichen Laufzeit. OEE.com beschreibt dafür die Performance als Ideal Cycle Time mal Total Count geteilt durch Run Time.
Wichtig ist die Zeitbasis. OEE.com trennt Run Time und Planned Run Time ausdrücklich. Für die Leistungsreferenz der OEE zählt die Zeit, in der der Prozess tatsächlich läuft. Die Takt Time nach Lean Enterprise Institute hat einen anderen Zweck: Sie beschreibt verfügbare Produktionszeit im Verhältnis zur Kundennachfrage. Takt ist daher kein automatischer Ersatz für eine OEE-Leistungsreferenz.
Aus dieser Trennung ergibt sich eine einfache Entscheidung. Verwenden Sie eine einzige Referenz nur dann, wenn die betreffenden Produkte unter vergleichbaren Bedingungen nachweisbar mit demselben stabilen Besttempo laufen können. Sobald Produktgeometrie, Material, Rezeptur oder Qualitätsanforderungen die stabile Bestgeschwindigkeit sichtbar verschieben, sollten Sie produktspezifische Referenzen anlegen. Das ist keine Norm, sondern eine Plausibilitätsregel für eine faire Kennzahl.
Bei kontinuierlichen Prozessen ist diese Unterscheidung besonders wichtig. Die gelesenen Quellen tragen produktbezogene Referenzen und den Maschinenbezug, nicht aber eine allgemeine Aussage, dass Aufträge immer eigene Referenztypen brauchen. Deshalb lautet die saubere Empfehlung hier: Nutzen Sie eine produktbezogene Referenz und prüfen Sie zusätzlich den Auftragskontext. Wenn ein bestimmter Auftrag wegen Material, Aufbau oder Qualitätsfenster systematisch anders läuft, validieren Sie, ob Ihre Produktreferenz noch fair misst.
- Fertigungsart bestimmen: Zählen Sie Einzelteile mit diskreten Zyklen oder messen Sie Durchfluss, zum Beispiel kg/h, m/min oder m³/h?
- Zeitbasis festlegen: Für die Leistungsreferenz nur Laufzeit verwenden, nicht Pausen, Rüstpolitik oder Nachfragekennzahlen hineinmischen.
- Referenztyp wählen: Ideale Zykluszeit je Teil, Familienreferenz oder produktbezogene Durchsatzreferenz.
- Mit realem Mix validieren: Prüfen, ob dieselbe Referenz bei unterschiedlichen Produkten systematisch über- oder unterbewertet.
- Freigaberegel definieren: Legen Sie werkseitig fest, wann Abweichungen so groß sind, dass eine Familienreferenz nicht mehr ausreicht.
Diese Prüfhilfe ist eine Empfehlung, keine Norm. Sie soll verhindern, dass Sie einen mathematisch korrekten OEE-Wert aus einer fachlich ungeeigneten Bezugsgröße ableiten. Gerade bei Variantenfertigung und kontinuierlichen Linien entscheidet diese Vorarbeit darüber, ob die spätere Kennzahl als Diagnosewerkzeug taugt oder nur eine sauber aussehende Zahl bleibt.
Entscheidungstabelle zur Wahl der Leistungsreferenz
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Eine Referenz für alle Teile
Nur sinnvoll bei sehr ähnlichen Zyklen und gleichem ProzessfensterFamilienreferenz
Sinnvoll bei klar abgegrenzten Produktfamilien mit ähnlicher stabiler BestzeitProduktspezifische Referenz
Erforderlich bei deutlich verschiedenen Geometrien, Materialien oder RezepturenEine Referenz für alle Teile
Möglich, wenn die validierten Bestzyklen praktisch gleich bleibenFamilienreferenz
Ein möglicher Mittelweg bei mehreren ähnlichen TeilenProduktspezifische Referenz
Nötig bei stark gemischtem Produktportfolio oder großen ZyklusunterschiedenEine Referenz für alle Teile
Nur nach eigener Validierung, weil eine gemeinsame Liniengeschwindigkeit leicht verzerren kannFamilienreferenz
Denkbar für klar homogene Produkte mit nachgewiesen gleicher stabiler GrenzgeschwindigkeitProduktspezifische Referenz
Saubere Lösung, wenn der Durchsatz durch Produktmerkmale sichtbar variiertEine Referenz für alle Teile
Verluste werden je nach Mix überdeckt oder überzeichnetFamilienreferenz
Grenzfälle zwischen Familien werden falsch bewertetProduktspezifische Referenz
Mehr Datenpflege, aber bessere VergleichbarkeitEine Referenz für alle Teile
Mit mehreren realen Auftragsmischungen gegenprüfenFamilienreferenz
Abweichung innerhalb der eigenen Freigaberegel prüfenProduktspezifische Referenz
Auftrags- und Produktstammdaten regelmäßig plausibilisierenEine nützliche Zusatzfrage für die Freigabe lautet: Würde ein erfahrener Schichtleiter die gewählte Referenz als fair für den betrachteten Produktmix akzeptieren, wenn er die Formel nicht kennen würde? Diese Frage ersetzt keine Datenprüfung. Sie hilft aber, technisch saubere und fachlich unfaire Sollwerte früh zu erkennen, bevor sie als offizieller KPI in Berichte, Boni oder Shopfloor-Runden eingehen.
02 / PRAXISWISSEN
Begriffe sauber trennen: ideale Zykluszeit, Cycle Time, Takt und Budgetwerte
Ein großer Teil falscher OEE-Leistungswerte entsteht nicht in der Mathematik, sondern in der Sprache. Sobald Takt, Cycle Time, Ideal Cycle Time und Standardrate im selben Gespräch durcheinanderlaufen, wird fast jede Diskussion unklar. Dann vergleicht ein Team Nachfrage mit Maschinenleistung, ein anderes Team vergleicht Planwerte mit Ist-Daten, und beide meinen, über dieselbe Kennzahl zu sprechen.
OEE.com definiert die Ideal Cycle Time als die absolut schnellste Zeit pro Teil, die der Prozess auf stabiler Basis erreichen kann. Dieselbe Quelle grenzt die tatsächliche Cycle Time davon ab: Sie ist die gemessene Zeit pro Teil, solange der Prozess läuft. Schon diese Trennung ist zentral, denn eine OEE-Leistungsreferenz darf Verluste nicht bereits im Sollwert enthalten.
Die Taktzeit verfolgt einen anderen Zweck. Lean.org beschreibt Takt Time als verfügbare Produktionszeit geteilt durch Kundennachfrage. Takt beantwortet damit die Frage, in welchem Rhythmus produziert werden müsste, um die Nachfrage zu bedienen. Das ist für Linienbalancierung und Produktionssteuerung wichtig, aber nicht automatisch die richtige Referenz für OEE-Leistung.
Ähnlich problematisch sind Budgeted Rates oder Standardzeiten aus Planungssystemen. OEE.com weist darauf hin, dass ein aus MES- oder ERP-Sätzen abgeleiteter zu langsamer Idealwert Verlustanteile verstecken kann. Wenn Ihre Leistungsreferenz erwartete Mikrostopps, Bedienervarianz oder vorsichtige Anfahrstrategien schon einschließt, messen Sie nicht die Leistung des Prozesses, sondern die Nähe zum geglätteten Plan.
Deshalb lautet die praktische Regel: Taktzeit beantwortet die Frage „Wie schnell müssten wir für den Markt sein?“. Eine OEE-Leistungsreferenz beantwortet die Frage „Wie schnell könnte dieser Prozess unter stabilen Bedingungen tatsächlich laufen?“. Ein Budgetsatz beantwortet die Frage „Mit welchem Wert planen und kalkulieren wir?“. Diese Antworten können ähnlich aussehen, sind aber nicht austauschbar.
Begriffe mit ähnlichem Klang, aber unterschiedlicher Aufgabe
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Wofür er dient
Technischer Bestwert für ein Teil im laufenden ProzessZeitbasis
Run TimeAls OEE-Leistungsreferenz geeignet?
Ja, wenn sauber je Teil oder Produktfamilie definiertWofür er dient
Gemessene reale Zeit pro TeilZeitbasis
Run TimeAls OEE-Leistungsreferenz geeignet?
Nein, sie ist Ist-Wert, nicht ReferenzWofür er dient
Abgleich von verfügbarer Zeit und NachfrageZeitbasis
Verfügbare ProduktionszeitAls OEE-Leistungsreferenz geeignet?
Nur nach bewusster Umdefinition, nicht automatischWofür er dient
Planung, Kalkulation, TerminierungZeitbasis
Je nach System unterschiedlichAls OEE-Leistungsreferenz geeignet?
Nur nach technischer Validierung, sonst hohes VerzerrungsrisikoFür Produktionsleiter ist diese Trennung mehr als Begriffsarbeit. Sie entscheidet darüber, ob eine Leistungsabweichung als Marktproblem, Planungsproblem oder echter Prozessverlust gelesen wird. Wer dieselben Zahlen in unterschiedlichen Zeitbasen mischt, kann auf dem Papier eine exakte OEE ausweisen und zugleich die falsche Maßnahme priorisieren. Genau deshalb gehört die Begriffsprüfung an den Anfang und nicht in die Fußnote.
03 / PRAXISWISSEN
Worked Example 1: Stückfertigung mit pauschaler und produktspezifischer Referenz
Das folgende Rechenbeispiel ist ausdrücklich eine Annahme, kein Kundenergebnis. Es zeigt, warum eine einzige Sollgeschwindigkeit in der Stückfertigung sowohl zu streng als auch zu weich bewerten kann. Ausgangspunkt ist eine Schicht mit 420 Minuten geplanter Produktionszeit und 120 Minuten Stop Time. Die Run Time beträgt damit 300 Minuten. In dieser Laufzeit werden 500 Teile produziert.
Variante A ist der bequeme, aber riskante Ansatz. Für alle Teile wird pauschal eine Referenz von 0,50 Minuten pro Teil angesetzt. Die Sollzeit für 500 Teile beträgt dann 250 Minuten. Die Leistung ergibt sich aus 250 / 300 und liegt bei 83,33 %. Mathematisch ist das sauber. Fachlich bleibt offen, ob 0,50 Minuten für den tatsächlichen Produktmix überhaupt eine faire Referenz waren.
Jetzt wird derselbe Schichtoutput nach Produkten aufgeschlüsselt. Angenommen, 400 Teile gehören zu Produkt A mit idealer Zykluszeit 0,40 Minuten pro Teil. Weitere 100 Teile gehören zu Produkt B mit idealer Zykluszeit 0,80 Minuten pro Teil. Dann beträgt die theoretisch schnellste Produktionszeit nicht 250, sondern 240 Minuten. Die korrekte produktspezifische Leistung läge in diesem Beispiel also bei 80,00 %.
Die Sensitivität dieses Beispiels liegt damit bei 3,33 Prozentpunkten. Diese Differenz entsteht nicht durch schlechtere Produktion, sondern allein durch eine präzisere Referenz. Für einen Shopfloor-Review ist das relevant: 83,33 Prozent können wie ein überschaubares Thema wirken, 80,00 Prozent dagegen wie ein klarer Verbesserungsbedarf. Wenn Sie Schichten, Bedienerteams oder Maßnahmenpakete vergleichen, verändert also schon die Referenzwahl die Managementbotschaft.
Warum derselbe Pauschalwert ganze Schichten falsch lesen kann
Die eigentliche Verzerrung wird sichtbar, wenn sich nur der Produktmix ändert, nicht aber die Gesamtmenge und die Run Time. Bleiben wir bei 500 Teilen in 300 Minuten und derselben pauschalen Referenz von 0,50 Minuten pro Teil. Jetzt produzieren Sie jedoch 250 Teile A und 250 Teile B. Die produktspezifische Sollzeit beträgt dann 100 plus 200, also 300 Minuten. Die Leistung liegt korrekt bei 100,00 %.
Der pauschale Ansatz meldet in genau derselben Schicht weiterhin 83,33 %, weil er nur Gesamtmenge und pauschales Soll kennt. Die produktspezifische Betrachtung zeigt dagegen eine perfekte Leistung relativ zum realen Mix. Der Kernpunkt lautet daher: Eine einzige Referenz kann denselben Ist-Ablauf gleichzeitig zu streng oder zu weich bewerten, je nachdem, welche Produkte in der Schicht enthalten sind.
Wann eine Familienreferenz trotzdem ausreichen kann
Das bedeutet nicht, dass jede Stückfertigung sofort jede Artikelnummer separat führen muss. Wenn mehrere Teile nachweisbar mit praktisch gleicher stabiler Bestzeit laufen, können Sie eine Familienreferenz definieren. Diese Entscheidung sollte aber aus Daten kommen und nicht aus Bequemlichkeit. Eine saubere Freigabeprüfung lautet: Bleiben die resultierenden Leistungswerte bei realistischen Mixwechseln innerhalb Ihrer intern definierten Toleranz, ohne einzelne Produkte systematisch zu benachteiligen?
Wenn diese Frage mit Ja beantwortet wird, sparen Sie Stammdatenpflege, ohne die OEE fachlich zu entwerten. Wenn die Antwort Nein lautet, ist die Familienreferenz zu grob. Dann sollten Sie mindestens nach Produktfamilie, Werkzeugklasse oder Prozessfenster trennen. Für die Analyse von Taktzeitverlusten kann diese Trennung entscheidend sein, weil sonst langsame Produkte wie dauerhafte Linienprobleme aussehen.
Sensitivität, Plausibilität und Grenzprüfung
Ein gutes Rechenmodell zeigt nicht nur einen Wert, sondern auch seine Empfindlichkeit. In unserem Beispiel kippt die Interpretation bereits bei unveränderter Run Time und unverändertem Schichtoutput, nur weil der Mix anders gelesen wird. Genau das sollten Sie im Werk mit mehreren historischen Schichten testen. Wenn die Kennzahl auf Mixwechsel stärker reagiert als der reale Prozess, ist die Referenzstruktur das Problem und nicht die Maschine.
Ebenso wichtig ist die Plausibilitätsgrenze nach oben. OEE.com weist darauf hin, dass Performance über 100 Prozent normalerweise auf eine falsch gesetzte Ideal Cycle Time hindeutet. In der Praxis heißt das: Wenn Ihre Schichten wiederkehrend über 100 Prozent Leistung erreichen, prüfen Sie zuerst Referenz, Zählung und Zeitbasis. Erst danach lohnt sich jede Diskussion über außergewöhnlich gute Performance.
04 / PRAXISWISSEN
Worked Example 2: Kontinuierliche Fertigung braucht produktbezogene Referenzen
Für kontinuierliche Prozesse verschärft sich das Thema, weil die Leistung nicht in Teilen, sondern als Durchfluss gemessen wird. Enlyze beschreibt kontinuierliche Fertigung als Prozesse, deren Leistung über Durchflussraten wie m/min, kg/h oder m³/h gemessen wird. Genau deshalb kann eine einzige Liniengeschwindigkeit in die Irre führen: Produktmerkmale verschieben den stabil erreichbaren Durchsatz und damit die faire Bezugsgröße.
Auch dieses Beispiel ist bewusst als Annahme gekennzeichnet. Eine Linie läuft in einem betrachteten Zeitfenster 180 Minuten. Sie produziert 480 Kilogramm Produkt X und 1.200 Kilogramm Produkt Y. Für Produkt X sei eine belastbare Referenz von 10 Kilogramm pro Minute definiert, für Produkt Y 12 Kilogramm pro Minute. Dann beträgt die theoretisch schnellste Produktionszeit 48 Minuten für X und 100 Minuten für Y, zusammen also 148 Minuten.
Die korrekte produktspezifische Leistung beträgt in diesem Szenario 82,22 %, weil 148 Sollminuten auf 180 Laufminuten treffen. Jetzt sehen wir uns zwei verbreitete Abkürzungen an. Wenn Sie die höhere Linienreferenz von 12 Kilogramm pro Minute für beide Produkte verwenden, landen Sie bei 140 Sollminuten und damit bei nur 77,78 % Leistung. Die Linie wirkt schlechter, als sie relativ zum Mix tatsächlich war.
Verwenden Sie umgekehrt die niedrigere Referenz von 10 Kilogramm pro Minute für beide Produkte, ergeben sich 168 Sollminuten und damit 93,33 % Leistung. Dieselbe reale Produktion wirkt jetzt fast hervorragend. Zwischen 77,78 und 93,33 Prozent liegt kein echter Verbesserungsfortschritt, sondern nur eine andere Bezugsgröße. Genau deshalb ist die Referenzentscheidung in kontinuierlichen Prozessen keine Formalie, sondern der Kern einer fairen OEE-Leistungsbewertung.
Was die MDS-Logik in der Dokumentation leistet
Als dokumentierten Ansatz für kontinuierliche Prozesse beschreibt Enlyze den Maximum Demonstrated Speed, kurz MDS. Dort ist MDS als maximale, stabil erreichte Fertigungsgeschwindigkeit für ein bestimmtes Produkt auf einer spezifischen Maschine beschrieben. Fachlich ist das keine allgemeine Pflicht für alle Werke. Es zeigt aber sauber, worauf es ankommt: stabile Geschwindigkeit, Produktbezug und Maschinenbezug.
Besonders hilfreich an dieser Dokumentation ist die Transparenz der Plausibilisierung. Die Quelle erklärt, dass kurzfristige Spitzen nicht blind als Referenz übernommen werden sollen, sondern über ein Intervall robust bewertet werden. Auch das ist für Produktionsleiter zentral: Eine Leistungsreferenz darf kein einmaliger Ausreißer aus einem günstigen Anfahrfenster sein. Sonst messen Sie gegen einen Wert, den der Prozess nicht stabil hält.
Produktreferenz ja, Auftragskontext als Prüffeld
Die gelesenen Quellen stützen produktbezogene Referenzen. Sie stützen nicht die pauschale Aussage, dass Aufträge als eigener Referenztyp anzulegen sind. Deshalb sollte man sauber formulieren: Der Referenztyp bleibt produktbezogen, während der Auftrag als Kontext für die Validierung dient. Wenn ein Produkt in verschiedenen Aufträgen unter deutlich anderen Material- oder Qualitätsbedingungen läuft, prüfen Sie, ob Ihre bestehende Produktreferenz zu grob ist.
Diese Formulierung ist bewusst bedingt. Sie behauptet nicht, dass Fabriken grundsätzlich für jeden Auftrag eigene Sollgeschwindigkeiten pflegen. Sie übersetzt vielmehr die praktische Diagnosefrage ins Werk: Zeigt derselbe Produktstamm in einzelnen Auftragskontexten wiederkehrend eine andere stabile Bestgeschwindigkeit, dann reicht die bisherige Referenz möglicherweise nicht aus. Solange dieser Nachweis fehlt, sollten Sie den Auftrag nicht automatisch zum Referenzobjekt erklären.
Warum Auftrags-, Material- und Produktionskontext mitgedacht werden müssen
Kontinuierliche Fertigung braucht nicht nur eine Zahl, sondern Kontext. Die interne Fallstudie zum Extrusionslinien-Monitoring zeigt genau diesen Punkt: Maschinenzustände werden dort mit Auftrags-, Material- und Produktionsinformationen verbunden, damit produktive Extrusion und Verluste sinnvoll eingeordnet werden können. Das ist in diesem Beitrag kein Beleg für eine allgemeine Marktregel, sondern ein dokumentierter Praxisanker für die nötige Datenstruktur.
Wenn Sie diesen Kontext nicht mitführen, bleibt die OEE-Leistung in kontinuierlichen Prozessen leicht missverständlich. Eine Linie kann scheinbar langsamer geworden sein, obwohl lediglich ein anderes Material, ein anderer Aufbau oder höhere Qualitätsanforderungen gefahren wurden. Umgekehrt kann ein guter Leistungswert täuschen, wenn nur ein leicht laufendes Produkt im Zeitfenster lag. Ohne Produktbezug und Kontext vergleichen Sie dann verschiedene Produktionssituationen unter demselben Etikett.
Eine gemeinsame Linienreferenz kann nur dann vertretbar sein, wenn Produkte nachweisbar dieselbe stabile Durchsatzgrenze teilen und sich diese Bewertung über reale Aufträge bestätigt. Diese Entscheidung sollten Sie aktiv freigeben, nicht stillschweigend unterstellen. Sobald einzelne Produkte oder Materialkonstellationen systematisch schlechter oder besser aussehen, ist die gemeinsame Referenz zu grob und sollte überprüft werden.
05 / PRAXISWISSEN
Dokumentationsvergleich: Welche Referenzarten öffentlich beschrieben sind
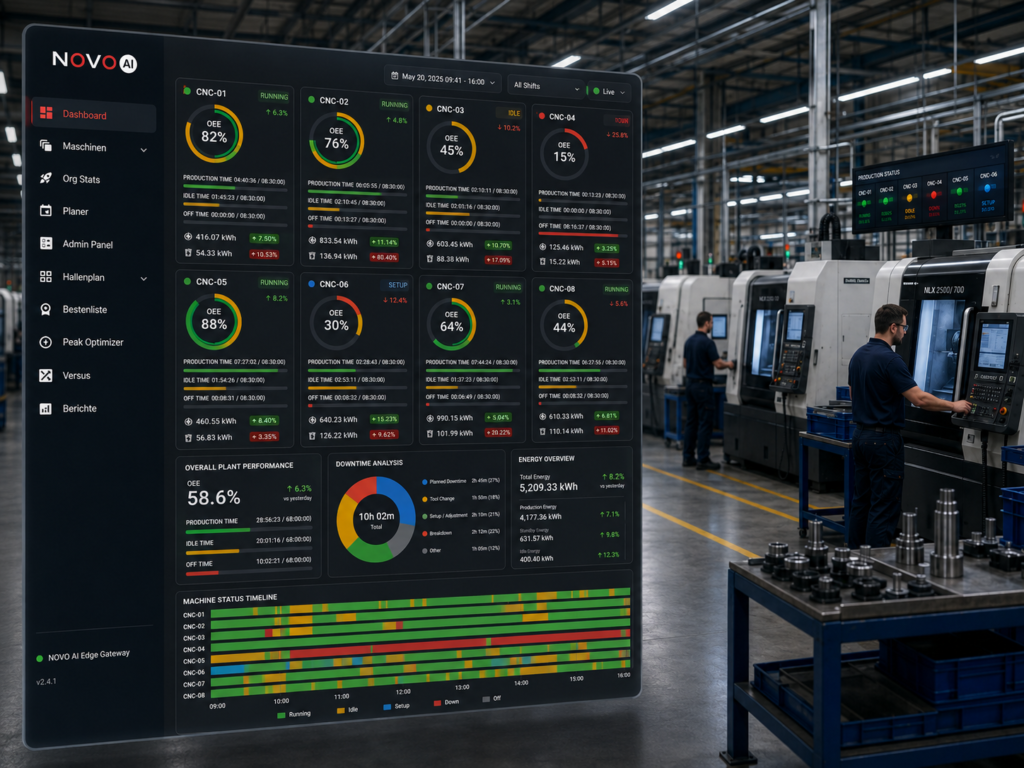
Wichtig: Die folgende Übersicht ist ein Dokumentationsvergleich, kein eigener Praxistest. Novo AI veröffentlicht diesen Beitrag und ist selbst Anbieter. Deshalb werden hier keine Sieger gekürt und keine Herstellerangaben miteinander verrechnet. Verglichen wird nur, was in den öffentlich vorliegenden Quellen ausdrücklich dokumentiert ist und was dort offen bleibt.
Für Produktionsleiter ist dieser Vergleich trotzdem nützlich. Er zeigt, welche Quellen denselben Begriff unterschiedlich verwenden und wo Ihre interne Werksdefinition beginnen muss. Er zeigt auch, dass nicht jede Quelle dieselbe Aufgabe verfolgt: OEE.com erklärt OEE-Logik, Lean.org erklärt Nachfragebezug, Enlyze dokumentiert einen Ansatz für kontinuierliche Prozesse, und die Novo-AI-Fallstudie dokumentiert vor allem Produktionskontext in einer konkreten Anwendung.
Wichtig ist außerdem die Trennung zwischen dokumentiertem Standard- oder Produktumfang und tatsächlicher Implementierung. Aus einer öffentlich beschriebenen Methode folgt nicht automatisch, welche Felder, Ansichten oder Stammdaten jede konkrete Installation wirklich nutzt. Ebenso folgt aus einer Fallstudie nicht, dass jedes Werk dieselbe Referenzlogik implementiert hat. Diese Trennung schützt vor vorschnellen Vergleichen zwischen Dokumentation, Vertriebsdarstellung und realer Werkskonfiguration.
Dokumentationsvergleich, kein eigener Praxistest
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
OEE.com: Ideal Cycle Time
Benchmark für OEE-Leistung auf Basis der schnellstmöglichen ProduktionLean Enterprise Institute: Takt Time
Abgleich verfügbarer Zeit mit KundennachfrageENLYZE: MDS
Referenzgröße für den Leistungsfaktor in kontinuierlicher FertigungNovo AI: Extrusionslinien-Fallstudie
Dokumentiert Produktionskontext und Verlustsichtbarkeit; keine öffentliche allgemeine ReferenzdefinitionOEE.com: Ideal Cycle Time
Run TimeLean Enterprise Institute: Takt Time
Verfügbare Produktionszeit im Verhältnis zur NachfrageENLYZE: MDS
Produktionszeit mit MDS im Verhältnis zur benötigten ProduktionszeitNovo AI: Extrusionslinien-Fallstudie
Öffentlich nicht als allgemeine Leistungsreferenz beschriebenOEE.com: Ideal Cycle Time
Ja, die Plausibilisierung wird explizit je Teil angesprochenLean Enterprise Institute: Takt Time
Nein, der Fokus liegt auf Nachfrage, nicht auf OEE-Leistung je ProduktENLYZE: MDS
Ja, ausdrücklich pro Produkt und spezifische MaschineNovo AI: Extrusionslinien-Fallstudie
Produkt- und Materialkontext dokumentiert, Referenzlogik öffentlich nicht ausgeführtOEE.com: Ideal Cycle Time
Performance über 100 Prozent deutet auf falsche Referenz hinLean Enterprise Institute: Takt Time
Keine spezifische OEE-Plausibilisierung dokumentiertENLYZE: MDS
Intervalllogik, Umgang mit Datenlücken und Empfehlung zur Intervalllänge dokumentiertNovo AI: Extrusionslinien-Fallstudie
Keine öffentliche allgemeine Regel zur Referenzvalidierung dokumentiertOEE.com: Ideal Cycle Time
Wenn kontinuierliche Durchflussprozesse detaillierte Produktreferenzen brauchenLean Enterprise Institute: Takt Time
Wenn das Ziel Nachfrageabgleich statt OEE-Diagnose istENLYZE: MDS
Wenn die Fertigung diskret und teilbezogen statt kontinuierlich istNovo AI: Extrusionslinien-Fallstudie
Wenn eine allgemeine methodische Definition statt eines Anwendungsbeispiels gesucht wirdAus dem Vergleich folgt keine allgemeine Überlegenheit einer Lösung. Er zeigt nur, dass Sie dieselbe Kennzahlfrage nicht mit einer Nachfragekennzahl, einer Fallstudie und einer OEE-Definition gleichzeitig beantworten sollten. Wenn Ihre Produktion diskret ist, hilft die Logik der idealen Zykluszeit weiter. Wenn sie kontinuierlich ist, gewinnt der dokumentierte Produktbezug an Bedeutung. Die Wahl hängt also von Prozessart und Datenlage ab, nicht vom lautesten Dashboard.
Eine andere Lösung kann geeigneter sein, wenn Ihre Hauptfrage nicht OEE-Diagnose, sondern Linienbalancierung gegen Nachfrage ist. Dann steht Takt stärker im Vordergrund als die Leistungsreferenz der OEE. Ebenso kann eine diskrete Fertigung ohne belastbare Produktstammdaten vorübergehend mit einer Familienreferenz arbeiten, solange diese offen als Vereinfachung gekennzeichnet und mit realen Mixdaten regelmäßig überprüft wird.
06 / PRAXISWISSEN
Warnsignale: Daran erkennen Sie eine falsche Leistungsreferenz
Das stärkste Warnsignal ist eine OEE-Leistung von mehr als 100 Prozent. OEE.com formuliert ausdrücklich, dass Performance über 100 Prozent normalerweise auf eine zu hoch angesetzte Ideal Cycle Time hinweist. Mit anderen Worten: Das Soll war zu langsam. Solche Werte sind kein Grund zur Selbstgratulation, sondern ein Prüfhinweis. Prüfen Sie zuerst Referenz, Zählung und Zeitbasis, bevor Sie Maßnahmen ableiten.
Ein zweites Warnsignal ist die Kombination aus stabilem Leistungswert und wechselndem Produktportfolio. Wenn Schichten mit einem technisch anspruchsvolleren Mix und Schichten mit einem leichteren Mix nahezu identisch bewertet werden, obwohl der Shopfloor eine andere Belastung erlebt, ist Ihre Referenz vermutlich zu grob. Das gilt besonders dann, wenn Diskussionen über „faire“ OEE-Werte an bestimmte Artikel, Rezepte oder Werkzeuge gebunden sind.
Ein drittes Warnsignal ist die falsche Richtung bei Verbesserungsprojekten. Wenn Sie an Taktzeitverlusten arbeiten, die OEE-Leistung aber nur bei bestimmten Artikeln auffällig steigt oder fällt, kann die Referenzstruktur der eigentliche Grund sein. Nicht jede scheinbare Leistungsverschlechterung ist ein realer Prozessverlust. Manchmal zeigt der Produktmix nur, dass die grobe Sollgeschwindigkeit nie fachlich passend war.
Ein viertes Warnsignal ist ein Sollwert, der aus Planung oder Kalkulation stammt und seit Längerem nicht mehr technisch validiert wurde. Das betrifft besonders Stammdaten, die für Liefertermine nützlich sind, aber kleine Stopps, Materialgrenzen oder geänderte Qualitätsanforderungen bereits implizit einpreisen. Für OEE-Leistung wäre derselbe Wert dann zu weich. Eine gute Planungshilfe kann also gleichzeitig eine schlechte Referenz für Verlustdiagnose sein.
Praktischer Vier-Schritt-Check auf dem Shopfloor
Erstens: Ziehen Sie fünf bis zehn reale Aufträge oder Schichten mit unterschiedlichem Mix heran. Zweitens: Rechnen Sie die OEE-Leistung mit der aktuellen Referenz und mit einer feineren Alternativreferenz nach. Drittens: Vergleichen Sie, welche Produkte oder Rezepte systematisch anders bewertet werden. Viertens: Lassen Sie die Ergebnisse von Produktion, Industrial Engineering und Qualitätsverantwortung gemeinsam freigeben. Dieser kleine Review verhindert viele Scheindiskussionen.
Wichtig ist, dass Sie dabei keine Scheingenauigkeit produzieren. Eine auf sechs Nachkommastellen gerechnete Leistung ist nicht automatisch besser als eine grobe Zahl. Entscheidend ist, ob die Referenz fachlich zum Prozess passt. In diesem Beitrag sind die Beispielwerte deshalb bewusst transparent und auf zwei Dezimalstellen gerundet, damit die Prüflogik sichtbar bleibt und nicht in unnötiger Zahlenästhetik verschwindet.
Daten, die Sie für eine belastbare Freigabe benötigen
Für die Stückfertigung brauchen Sie mindestens saubere Run Time, verlässliche Stückzählung und eine plausible Referenz je Teil oder Familie. Für kontinuierliche Prozesse kommen Durchflussdaten und Produktbezug hinzu. Wenn die Zuordnung zu Produkt, Material oder Rezeptur lückenhaft ist, sollten Sie die Leistungsreferenz nicht künstlich verfeinern. Eine grobe, offen gekennzeichnete Referenz ist dann ehrlicher als scheinexakte Stammdaten.
Wo dieser Produktionskontext praktisch ansetzt, illustriert erneut die interne Extrusionslinien-Fallstudie: Dort werden Maschinenzustände mit Auftrags- und Produktionsinformationen verknüpft. Für die Wahl der Leistungsreferenz heißt das nüchtern: Ohne Kontextdaten können Sie zwar ein Dashboard betreiben, aber nur eingeschränkt beurteilen, ob ein Geschwindigkeitsverlust auf den Prozess oder auf das Produkt zurückgeht.
07 / PRAXISWISSEN
Ein pragmatisches Feldmodell für die Werksfreigabe
Viele Werke scheitern nicht an der Formel, sondern an fehlender Zuständigkeit. Deshalb lohnt sich ein kleines Feldmodell für die Freigabe Ihrer Leistungsreferenzen. Legen Sie pro Referenzobjekt fest: Prozessart, Einheit, Zeitbasis, Produkt- oder Familienbezug, verantwortliche Rolle, Gültigkeitsbeginn und Prüfauslöser für eine Revision. Damit wird aus einer impliziten Annahme eine gesteuerte Werksdefinition.
Als Prüfauslöser eignen sich zum Beispiel Produktneuanläufe, Materialwechsel, relevante Werkzeugänderungen, geänderte Qualitätsfenster oder wiederkehrende Performance-Werte über 100 Prozent. Der Punkt ist nicht Bürokratie, sondern Nachvollziehbarkeit. Wenn Sie Monate später Schichten vergleichen, sollten Sie noch erklären können, welche Referenz damals galt und warum. Sonst wird aus OEE schnell eine Diskussion über historische Zufälle.
Ebenso wichtig ist ein kurzes Abnahmeprotokoll. Darin halten Sie fest, mit welchen Aufträgen oder Schichten die Referenz geprüft wurde, welche Gegenrechnung verwendet wurde und ob eine gemeinsame, familienbezogene oder produktspezifische Referenz freigegeben wurde. Das Protokoll muss kein Großprojekt sein. Eine Seite kann ausreichen, solange klar ist, welche Datenbasis, welche Zeitbasis und welche Freigabelogik angewendet wurden.
Welche Felder wirklich in die Freigabe gehören
Praktisch bewährt sich eine minimale, aber eindeutige Struktur. Dokumentieren Sie die Einheit der Referenz, also etwa Sekunden pro Teil oder Kilogramm pro Minute. Dokumentieren Sie außerdem den Gültigkeitsbereich: einzelne Teilenummer, Produktfamilie oder Produkt auf spezifischer Maschine. Notieren Sie zuletzt, welche Daten für die Ableitung verwendet wurden und welche Rolle die Freigabe erteilt hat. So bleibt die Kennzahl auch bei Personalwechseln nachvollziehbar.
Für kontinuierliche Prozesse sollten Sie zusätzlich festhalten, welcher Produktionskontext nur zur Analyse dient und welcher Kontext tatsächlich die Referenz beeinflusst. Diese Unterscheidung verhindert, dass später jedes zusätzliche Merkmal automatisch als neues Referenzobjekt behandelt wird. Auftragsnummer, Materialcharge oder Qualitätsfenster können wertvolle Erklärgrößen sein, ohne dass daraus sofort ein neuer Sollwert entstehen muss.
Abnahmeprotokoll mit Gegenrechnung statt Bauchgefühl
Eine saubere Freigabe besteht nicht nur aus dem Eintrag im Stammsatz. Sie braucht mindestens eine Gegenrechnung. Rechnen Sie mehrere historische Schichten mit der groben und mit der feineren Referenz nach. Halten Sie fest, bei welchen Produkten die Bewertung kippt und ob diese Kippung fachlich akzeptabel ist. Genau dieser kleine formale Schritt trennt eine belastbare Werksdefinition von einem ungeprüften Standardwert.
Wenn Sie keine belastbare Gegenrechnung erstellen können, weil Produktkontext, Durchflussdaten oder Stückzählung fehlen, sollten Sie das offen dokumentieren. Dann ist nicht die Maschine das Problem, sondern die aktuelle Datenreife. In diesem Fall ist es besser, die Referenz ausdrücklich als vorläufig zu kennzeichnen, als sie mit zu großer Sicherheit in Monatsberichte, Zielsysteme oder Werksvergleiche zu übernehmen.
08 / PRAXISWISSEN
Grenzen dieser Empfehlung und Fälle ohne sofortige Freigabe
Erstens ersetzt diese Prüfhilfe keinen normativen Standardtext. Sie ist eine fachliche Empfehlung, die aus den oben verlinkten Quellen und aus transparent gerechneten Beispielen zusammengeführt wurde. Zweitens entscheidet öffentliche Dokumentation nicht über Ihre konkrete Werkrealität. Ob eine Familienreferenz ausreicht, können nur Ihre eigenen Daten zeigen. Ohne diese Validierung sollten Sie die Vereinfachung nicht als objektive Wahrheit ausgeben.
Drittens sagt eine dokumentierte Spezifikation oder Produktseite noch nichts darüber aus, wie verbreitet eine bestimmte Implementierung in realen Bestandsparks ist. Aus dem Umfang einer Methode folgt nicht automatisch, welche Daten jede konkrete Maschine liefert oder welche Felder ein konkretes Werk gepflegt hat. Diese Trennung zwischen dokumentiertem Umfang und tatsächlicher Implementierung sollten Sie auch bei internen Systemvergleichen konsequent beibehalten.
Viertens löst eine bessere Referenz nicht automatisch jedes OEE-Problem. Wenn die Leistung nach sauberer Referenzwahl niedrig bleibt, beginnt erst die eigentliche Ursachenarbeit an Mikrostopps, Zuführung, Parametrierung, Werkzeugen oder Materialfluss. Eine faire Referenz macht Verluste sichtbar. Sie beseitigt sie nicht. Genau deshalb sollte die Freigabe der Referenz vor dem Verbesserungsprogramm stehen und nicht mit ihm verwechselt werden.
Es gibt auch Fälle, in denen Sie besser keine endgültige Referenz freigeben sollten. Wenn Run Time und Stop Time zwischen Schichten uneinheitlich gebucht werden, wenn Produktbezug fehlt oder wenn über mehrere Monate keine plausiblen Gegenrechnungen möglich sind, fehlt die fachliche Basis. Dann ist eine vorläufige Diagnosekennzahl vertretbar, aber kein harter KPI für Teamvergleiche, Boni oder standortübergreifendes Benchmarking.
09 / PRAXISWISSEN
Fazit: Fair messen heißt zuerst fair referenzieren
Eine belastbare OEE-Leistung beginnt nicht mit einer schöneren Visualisierung, sondern mit einer ehrlichen Bezugsgröße. In diskreter Fertigung kann eine Familienreferenz genügen, wenn sie den realen Mix fair abbildet. In kontinuierlicher Fertigung sprechen die dokumentierten Quellen für produktbezogene Referenzen; Auftragskontext dient dort als zusätzliche Prüfebene, nicht automatisch als eigener Referenztyp. Der Unterschied ist nicht akademisch, sondern direkt steuerungsrelevant.
Wenn Sie heute einen ersten Schritt machen wollen, nehmen Sie eine Linie oder Maschine, rechnen Sie drei unterschiedliche Schichten einmal mit Ihrer aktuellen Referenz und einmal mit einer feineren Gegenreferenz nach. Sobald die Bewertung sichtbar kippt, wissen Sie: Nicht die OEE-Formel war das Problem, sondern die Leistungsreferenz OEE.
10 / PRAXISWISSEN
Kurzcheck vor der Freigabe einer OEE-Leistungsreferenz
Haken Sie ab, was Sie bereits geklärt haben. Die Auswahl bleibt nur während dieses Seitenbesuchs bestehen.
11 / PRAXISWISSEN
Weiterführende Fragen
Als Dauerzustand ist das ein starkes Warnsignal. Laut OEE.com deutet Performance über 100 Prozent gewöhnlich darauf hin, dass die Ideal Cycle Time beziehungsweise die Leistungsreferenz zu langsam gesetzt wurde. Prüfen Sie zuerst Referenz, Zählung und Zeitbasis.
Nicht automatisch. Taktzeit beschreibt den Abgleich von verfügbarer Zeit und Kundennachfrage. Eine OEE-Leistungsreferenz soll dagegen die schnellstmögliche technische Leistung im laufenden Prozess abbilden. Beide Werte können ähnlich sein, beantworten aber unterschiedliche Fragen.
Wenn mehrere Teile nachweisbar mit vergleichbarer stabiler Bestzeit laufen und die OEE-Leistung bei realistischen Mixwechseln nicht systematisch kippt. Diese Freigabe sollten Sie mit Gegenrechnungen prüfen und als Vereinfachung dokumentieren, nicht stillschweigend voraussetzen.
Die gelesenen Quellen stützen produktbezogene Referenzen, insbesondere über die MDS-Logik von ENLYZE. Der Auftrag ist im Beitrag deshalb als Prüfkontekt formuliert: Wenn ein Auftrag unter abweichenden Material- oder Qualitätsbedingungen systematisch anders läuft, sollten Sie prüfen, ob die Produktreferenz noch fair misst.