Startseite / Fallstudien / Gassicherheitskomponenten
FALLSTUDIE / FERTIGUNG VON GAS-SICHERHEITS- UND VERBRENNUNGSREGELKOMPONENTEN
Maschinenüberwachung Gas-Sicherheit
Wie können Hersteller erkennen, wo in einem großen Maschinenpark unterschiedlicher Baujahre produktive Zeit verloren geht? In diesem Projekt wurden mit Novo AI WatchMen 118 Maschinen der Baujahre 1998 bis 2014 überwacht. Der Kunde berichtete von einer Produktivitätssteigerung von 28,5 %. Gleichzeitig machten Maschinenzustandsdaten Wartezeiten, wiederkehrende Unterbrechungen und weitere Produktionsverluste sichtbar.
Kostenloses PDF · Ohne Registrierung
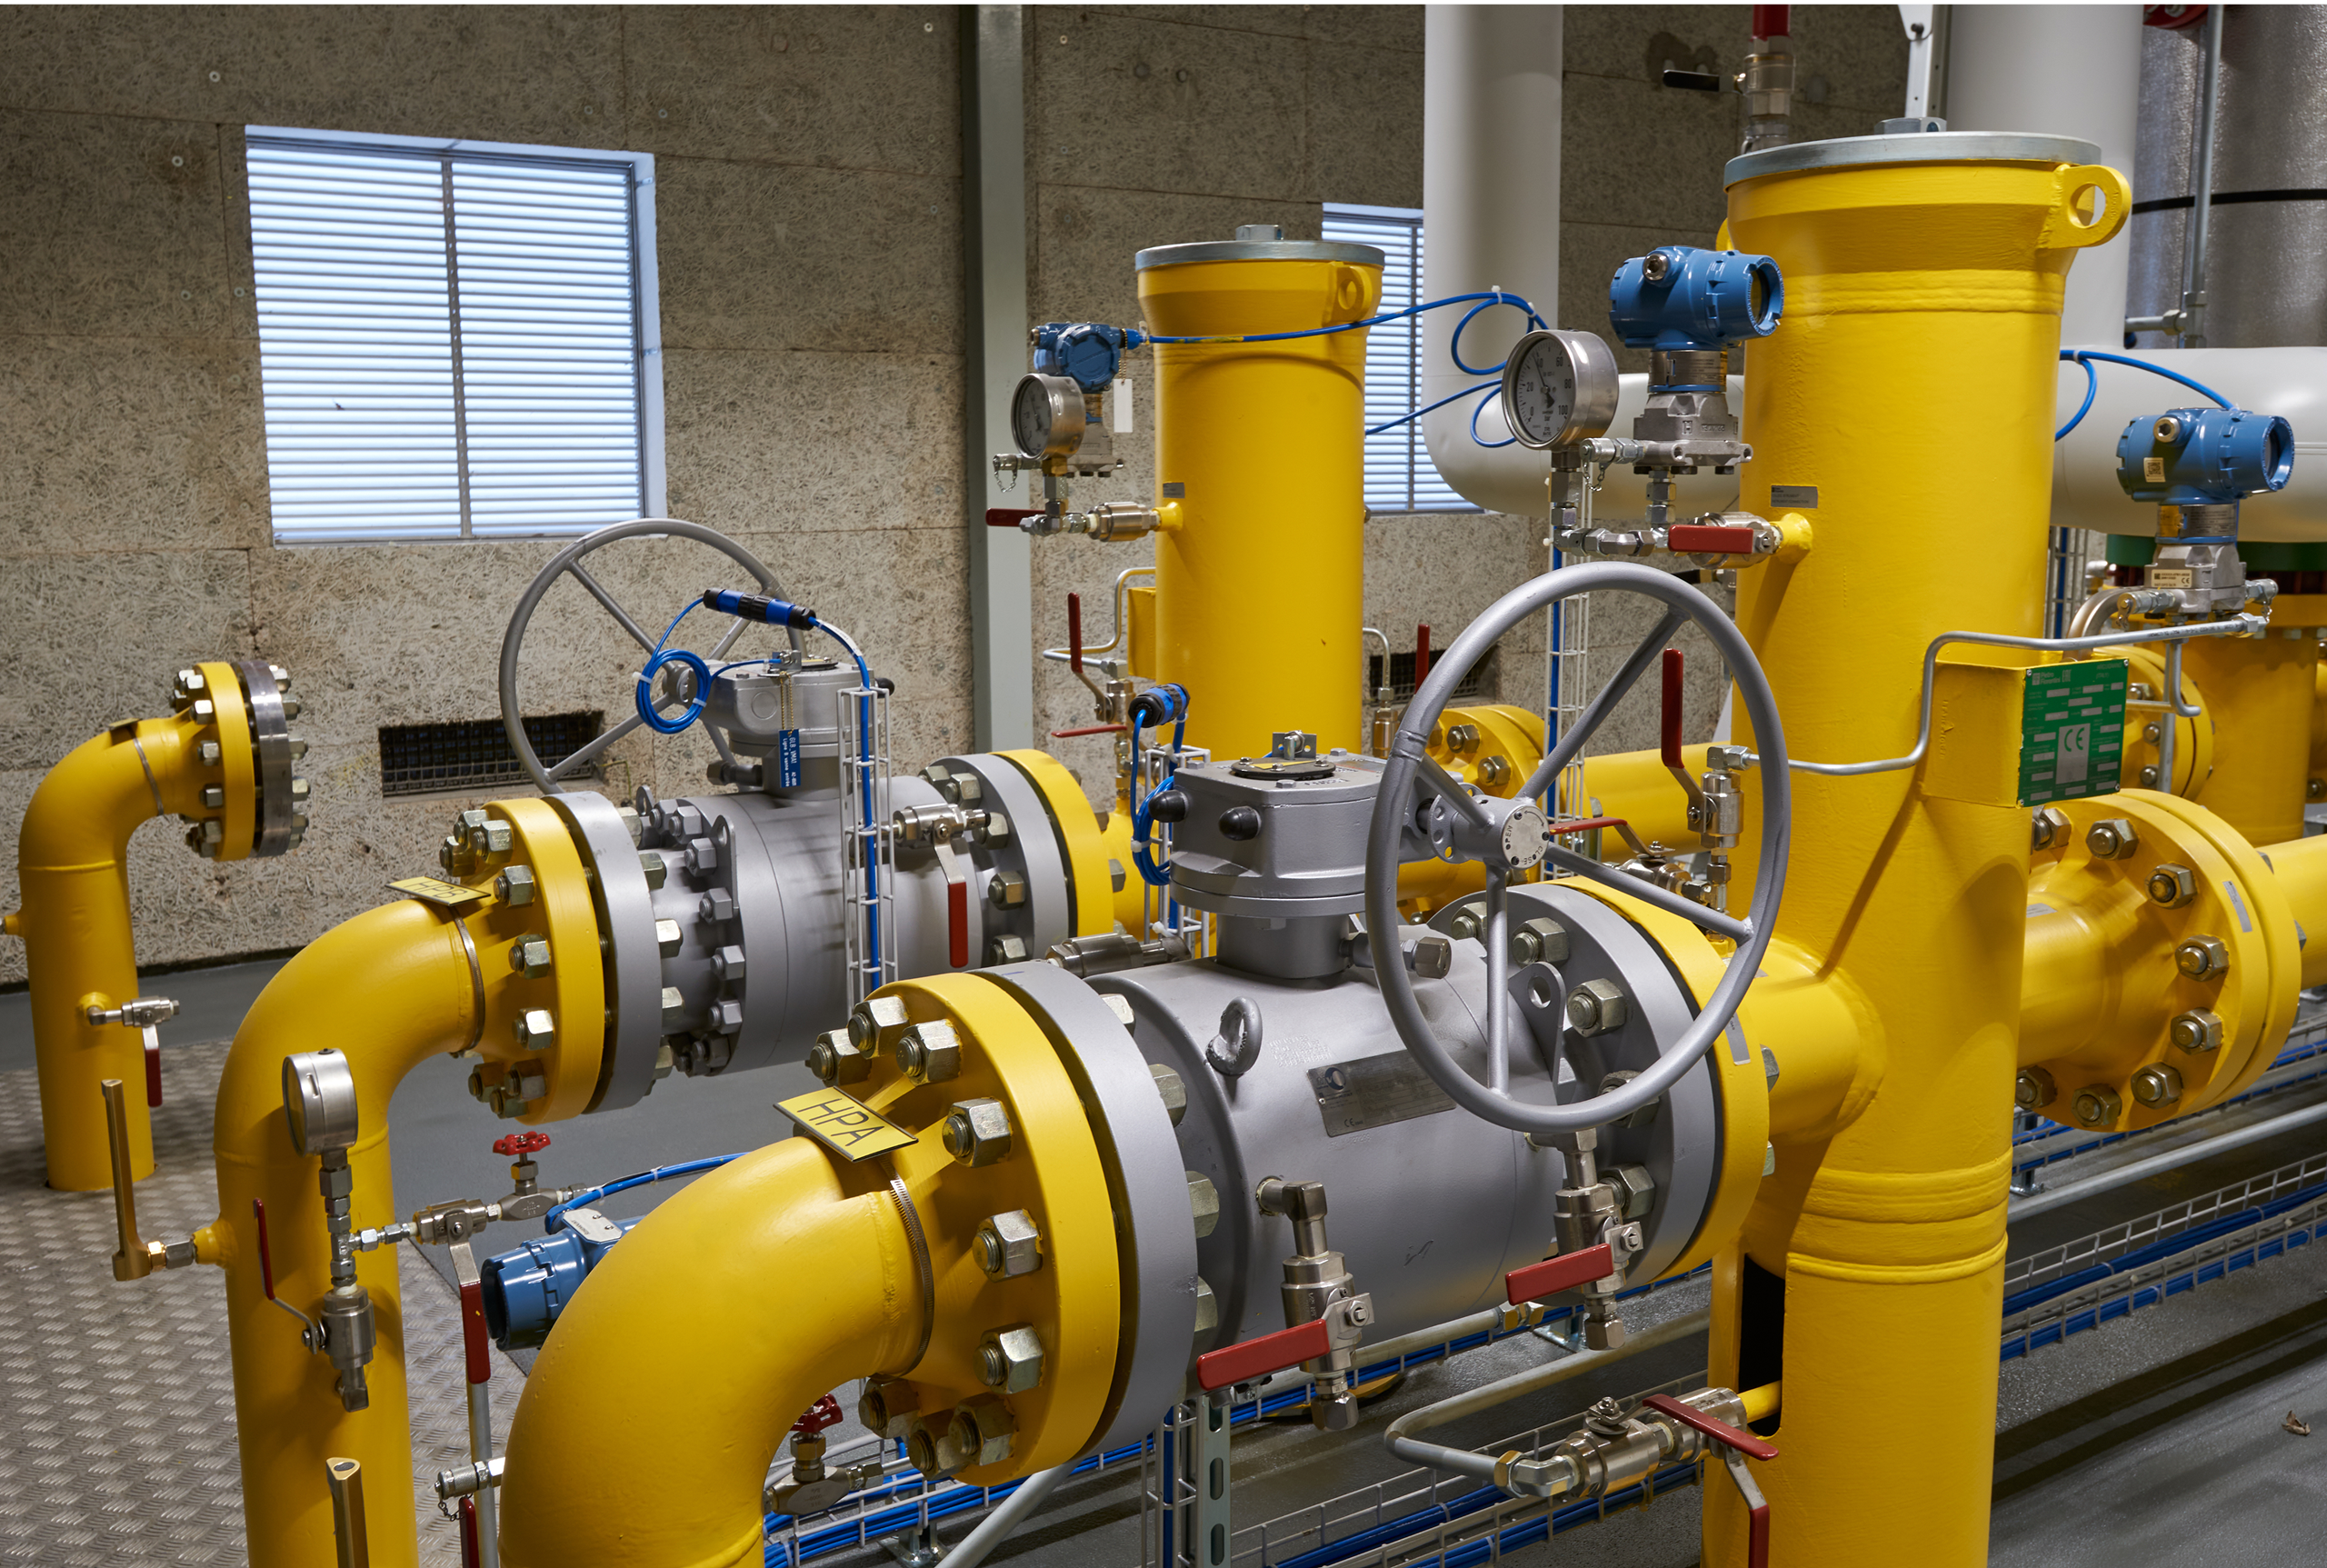
Fertigung von Gas-Sicherheits- und Verbrennungsregelkomponenten: Produktive Zeit und wiederkehrende Verluste sichtbar machen
+28.5%
höhere Produktivität
Vom Kunden berichtetes Ergebnis
118
Produktionsmaschinen
Baujahre 1998–2014
15 min
Sensorinstallation
Pro Maschine im Projekt
In dieser Fallstudie · Projekt · Umsetzung · Maßnahmen · Ergebnisse · FAQ
DAS PROJEKT
Auf einen Blick
Branche
Fertigung von Gas-Sicherheits- und Verbrennungsregelkomponenten
Maschinenpark
118 Maschinen · Baujahre 1998–2014
Betriebsmodell
Berechnungsmodell: 3 × 8-Stunden-Schichten
Technologie
Externe Retrofit-Sensorik + WatchMen
Produktionskontext
Auftragsdaten, Ursachenzuordnungen und Shopfloor-Wissen
Fokus
Produktivzeit, Leerlauf, wiederkehrende Stillstände, Rüstzeiten und produktive Kapazität
DIE HERAUSFORDERUNG
Eine Maschine kann verfügbar sein, während der Auftrag trotzdem wartet
Gasregelventile, Druckregelkomponenten und verwandte Bauteile hängen sowohl von einem reibungslosen Produktionsfluss als auch von definierten Qualitätsprüfungen ab. Materialverfügbarkeit, Werkzeuge, Rüstvorgänge und Freigaben können beeinflussen, wie effizient ein Auftrag durch die Fertigung läuft.
Auftragsdaten zeigen möglicherweise, wann ein Auftrag abgeschlossen wurde. Sie machen jedoch nicht automatisch jede Verzögerung auf dem Weg dorthin sichtbar. Deshalb benötigte das Produktionsteam einen klareren Blick auf die tatsächlich produktive Maschinenzeit und die Zeitverluste dazwischen.
Wartezeiten
Erkennen, wann Maschinen auf Material, Werkzeuge, Freigaben oder den nächsten Arbeitsschritt warten.
Wiederkehrende Unterbrechungen
Erkennen, ob Zeit durch einen längeren Stillstand oder durch viele kurze Unterbrechungen verloren geht.
Schichten
Vergleichbare Produktionsbedingungen betrachten und Unterschiede zwischen Schichten gezielt untersuchen.
VON DER MASCHINE ZUR ANALYSE
Nachrüsten. Validieren. Verstehen.
Die Vernetzung der Maschinen war nur der erste Schritt. Aussagekräftige Produktionsanalysen erforderten validierte Maschinenzustände und den notwendigen Produktionskontext, um zu verstehen, warum produktive Zeit verloren ging.
01
Maschinen nachrüsten
Externe AVA-Sensoren erfassen physikalische Betriebssignale an einem Maschinenpark mit 118 Maschinen der Baujahre 1998 bis 2014. Für die grundlegende Maschinenüberwachung ist weder ein Zugriff auf die SPS noch eine Änderung der Maschinensteuerung erforderlich. Die typische Sensorinstallation dauert etwa 15 Minuten pro Maschine.
02
Signale validieren
Akustische Signale und Vibrationen werden mit dem tatsächlichen Maschinenbetrieb abgeglichen. Produktivphasen, Leerlauf, Stillstände und notwendige Prozesspausen werden validiert, damit die Zeitleiste das reale Verhalten der jeweiligen Maschine und des jeweiligen Prozesses widerspiegelt.
03
Produktionskontext ergänzen
Maschinenzustände werden besonders aussagekräftig, wenn sie gemeinsam mit Auftragsinformationen, Materialverfügbarkeit, Rüstaktivitäten, Ursachenzuordnungen und Shopfloor-Wissen betrachtet werden. Dadurch lässt sich nicht nur erkennen, wann Zeit verloren ging, sondern auch untersuchen, warum.
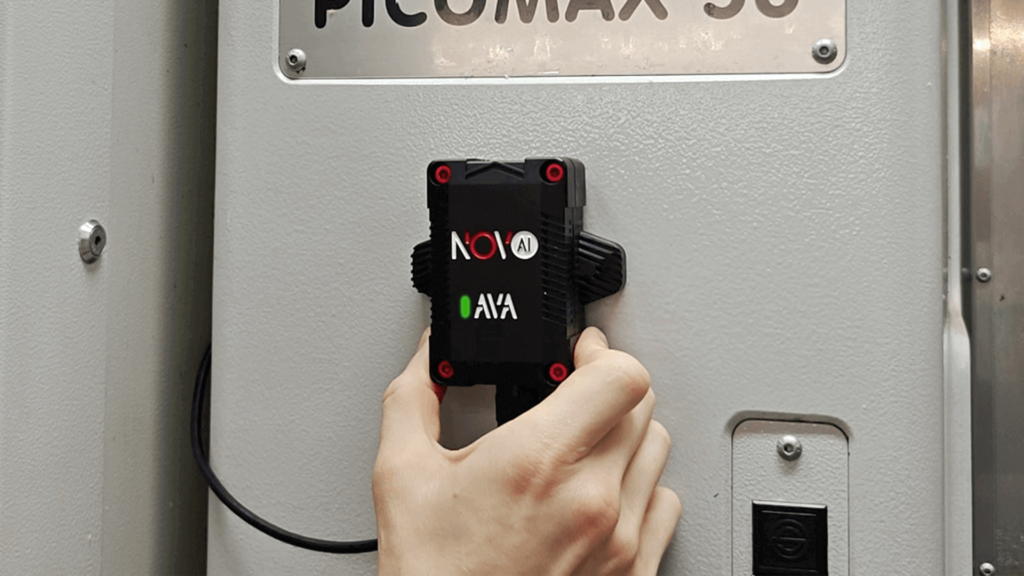
EXTERNE SENSOREN
Maschinendaten ohne SPS-Zugriff
AVA-Sensoren erfassen das physikalische Verhalten der Maschine, darunter akustische Signale und Vibrationen. Die Signale werden interpretiert und mit dem tatsächlichen Maschinenbetrieb abgeglichen. WatchMen stellt daraus eine gemeinsame Maschinenzustands-Zeitleiste für die Analyse bereit.Auftrags-, Rüst- und Ursacheninformationen ergänzen anschließend den Produktionskontext – ohne dass für die grundlegende Maschinenüberwachung ein Zugriff auf die SPS erforderlich ist.
VON DATEN ZU MASSNAHMEN
Wiederkehrende Verluste in konkrete Verbesserungen übersetzen
Transparenz allein verändert noch keinen Prozess. WatchMen schafft die Datengrundlage. Das Produktionsteam kann darauf aufbauend Ursachen untersuchen und gezielte Verbesserungen im Produktionsablauf umsetzen.
01
Den nächsten Arbeitsschritt früher vorbereiten
Längere Leerlaufphasen werden daraufhin geprüft, ob die Maschine auf Material, Werkzeuge, eine Auftragsfreigabe oder den nächsten Prozessschritt wartet. Der Auftragskontext hilft dabei, die Vorbereitung zu verbessern und offene Bereitschaftsprobleme eindeutig zuzuordnen.
02
Rüst- und Schichtbereitschaft verbessern
Die Maschinen-Zeitleiste hilft dabei, Verluste rund um Rüstvorgänge und Schichtübergaben zu untersuchen. Notwendige Rüstzeit wird von vermeidbarem Warten getrennt. Werkzeuge, Material und Auftragsinformationen sollen verfügbar sein, sobald die Produktion sie benötigt.
03
Wiederkehrende Unterbrechungen untersuchen
Viele kurze Stopps können sich zu erheblichen Produktionsverlusten summieren. Wiederkehrende Ereignisse werden nach Maschine, Produkt und Schicht verglichen. Wo verfügbar, ergänzen Stillstandsgründe und Instandhaltungsinformationen die Analyse. Anschließend lässt sich prüfen, ob die Unterbrechungen nach einer Maßnahme zurückgehen.
ERGEBNISSE IM KONTEXT
Was sich im Projekt verbessert hat
BERECHNETES LEERLAUF-SZENARIO
−45.0%
weniger Leerlauf
Im zugrunde liegenden Betriebsmodell sinkt die jährliche Leerlaufzeit über alle 118 Maschinen von 141.600 auf 77.880 Maschinenstunden. Das entspricht 63.720 weniger Leerlaufstunden pro Jahr.
+121,068
zusätzliche produktive Maschinenstunden pro Jahr
Berechnetes jährliches Kapazitätsszenario für den gesamten Maschinenpark mit 118 Maschinen.Grundlage des Betriebsmodells:118 Maschinen × 3 Schichten × 8 Stunden × 250 Betriebstage
Berichtetes Ergebnis: Die Fallstudie nennt eine Produktivitätssteigerung von 28,5 %. WatchMen machte Leerlaufphasen, wiederkehrende Unterbrechungen und weitere Produktionsverluste sichtbar und schuf damit eine Grundlage für die systematische Untersuchung.Jährliche Berechnung: Im Modell steigt die produktive Maschinenzeit von 424.800 auf 545.868 Stunden pro Jahr. Daraus ergeben sich 121.068 zusätzliche produktive Maschinenstunden für den gesamten Maschinenpark. Dabei handelt es sich um ein berechnetes Kapazitätsszenario und nicht um eine separat über ein vollständiges Jahr gemessene Output-Steigerung.
Berechnungsgrundlage im PDF ansehen ↓Kontext: Die Werte beziehen sich auf das beschriebene Projekt und das zugrunde gelegte Betriebsmodell. Ausgangssituation, Produktmix, Schichtmodell und umgesetzte Maßnahmen beeinflussen das Ergebnis. Weniger Zeitverluste bedeuten nicht automatisch eine gleich hohe Steigerung der OEE.
GUT ZU WISSEN
Fragen zur Maschinenüberwachung Gas-Sicherheit
Können auch ältere Maschinen überwacht werden?
Ja. In diesem Projekt umfasst der Maschinenpark Anlagen der Baujahre 1998 bis 2014. Der externe Sensoransatz von Novo AI ermöglicht eine grundlegende Maschinenüberwachung ohne SPS-Zugriff oder Änderungen an der Maschinensteuerung.
Wie lange dauert die Installation?
Die typische Sensorinstallation dauerte in diesem Projekt etwa 15 Minuten pro Maschine. Der Sensor wird extern an der Maschine angebracht. Anschließend werden die erkannten Signalmuster mit dem tatsächlichen Maschinenbetrieb abgeglichen.
Was misst das System?
AVA-Sensoren erfassen physikalische Signale wie Akustik und Vibration. Nach der Validierung kann WatchMen Maschinenzustände wie produktiven Betrieb, Leerlauf und Stillstand unterscheiden und deren zeitlichen Verlauf darstellen.
Wie hilft das System dabei herauszufinden, warum die Produktion wartet?
Die Maschinenzustandsdaten zeigen Zeitpunkt, Dauer und Wiederholung eines Ereignisses. Auftragsdaten, Material- und Rüstinformationen, Stillstandsgründe und Shopfloor-Wissen liefern den zusätzlichen Kontext, um die Ursache zu untersuchen.
Sind die 121.068 zusätzlichen Stunden direkt gemessene Mehrproduktion?
Nein. Die 121.068 Stunden pro Jahr werden anhand des zugrunde gelegten Betriebsmodells mit 118 Maschinen, drei 8-Stunden-Schichten, 250 Betriebstagen und der berichteten Produktivitätssteigerung von 28,5 % berechnet.Wie viel dieser freigesetzten Kapazität tatsächlich genutzt werden kann, hängt unter anderem von Produktmix, Nachfrage, Materialverfügbarkeit und nachgelagerten Produktionskapazitäten ab.
Ist der Anteil produktiver Zeit dasselbe wie OEE?
Nein. Der Anteil produktiver Zeit beschreibt, wie sich die geplante Maschinenzeit auf produktive und nichtproduktive Zustände verteilt. Die OEE kombiniert dagegen Verfügbarkeit, Leistung und Qualität und benötigt deshalb zusätzliche Informationen. Die OEE-Berechnung im Detail (Englisch).
DIE VOLLSTÄNDIGE FALLSTUDIE
Details für Ihre Entscheidung
Laden Sie die vollständige Fallstudie mit Projektbeschreibung, Umsetzung, Ergebnissen und Hinweisen zur Berechnungsgrundlage als PDF herunter.
Kostenloses PDF herunterladen ↓ÜBERTRAGUNG AUF IHRE PRODUKTION
Wo verliert Ihr Maschinenpark produktive Zeit?
Nennen Sie uns die Anzahl Ihrer Maschinen, die ungefähren Baujahre und Ihre wichtigste Fragestellung: Leerlauf, wiederkehrende Stillstände, Rüstzeiten, Wartezeiten oder Unterschiede zwischen Schichten?Gemeinsam können wir prüfen, welche Maschinen sich für einen Pilot eignen und welche Produktionsverluste mit WatchMen sichtbar gemacht werden können.
Anwendung besprechen →Weiterlesen: CNC-Monitoring in der Präzisionswerkzeugfertigung · CNC-Monitoring in der Industrieausrüstungsfertigung · Alle Fallstudien · CNC-Maschinen nachrüsten und Maschinendaten erfassen
Externe Fachquellen: OEE.com: Definition und Berechnung der OEE (Englisch) · OEE.com: Sechs wesentliche Verlustarten in der Fertigung (Englisch). Diese Quellen erläutern allgemeine Kennzahlen und Verlustarten. Sie belegen nicht die kundenspezifischen Ergebnisse dieser Fallstudie.