Startseite / Fallstudien / Abkantpressen
FALLSTUDIE / BLECHBEARBEITUNG
Abkantpressen-Monitoring in der Blechbearbeitung
Wie können versteckte Zeitverluste beim Biegen in einem bestehenden Maschinenpark sichtbar gemacht werden? In diesem Projekt wurden 36 Abkantpressen innerhalb einer Produktionsumgebung mit insgesamt 136 Maschinen überwacht. Der Kunde berichtete von einer Produktivitätssteigerung von 28,76 %. Gleichzeitig halfen Maschinenzustandsdaten dabei, Leerlauf, Rüstvorgänge, Werkzeugwechsel, Handling-Verluste, Mikrostopps und Stillstände sichtbar zu machen.
Kostenloses PDF · Ohne Registrierung
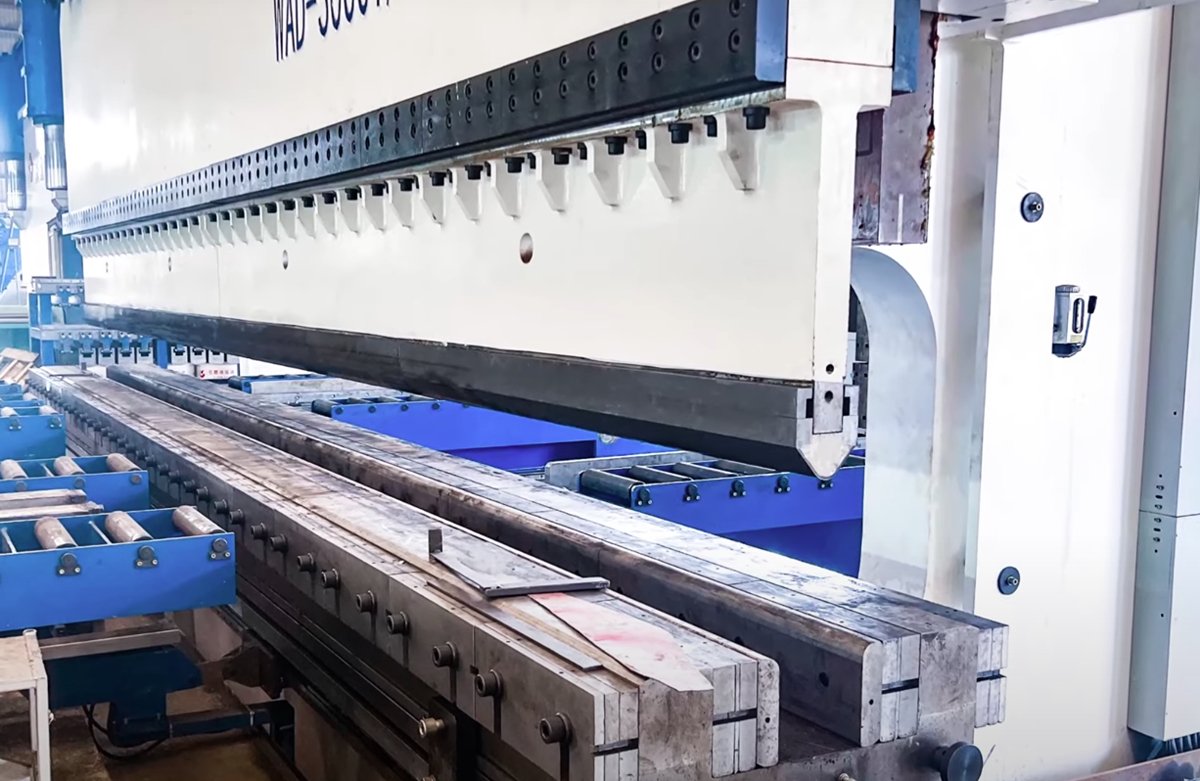
Blechbearbeitung: Produktive Biegezeit und versteckte Maschinenzeitverluste sichtbar machen.
+28,76 %
höhere Produktivität
Vom Kunden berichtetes Ergebnis
36
überwachte Abkantpressen
In einer Produktionsumgebung mit 136 Maschinen
15 min
Sensorinstallation
Pro Maschine im Projekt
In dieser Fallstudie · Projekt · Umsetzung · Maßnahmen · Ergebnisse · FAQ
DAS PROJEKT
Auf einen Blick
Branche
Blechbearbeitung
Überwachter Maschinenpark
36 Abkantpressen
Produktionsumgebung
136 Produktionsmaschinen
Baujahre
2012–2022
Betrieb
Berechnungsmodell: 2 × 8-Stunden-Schichten
Technologie
Externe Retrofit-Sensoren + WatchMen
Fokus
Produktives Biegen, Leerlauf, Rüstvorgänge, Werkzeugwechsel, Teilehandling, Mikrostopps und Stillstände
DIE HERAUSFORDERUNG
Ein Biegeauftrag kann den Prozess deutlich länger als geplant belegen
Ein Auftrag an einer Abkantpresse kann die Maschine deutlich länger als die geplante reine Biegezeit beanspruchen. Rüstvorgänge, Werkzeugwechsel, Teilehandling, Prüfungen, Wartezeiten, Mikrostopps und Stillstände können alle Teil der tatsächlichen Auftragsdauer sein.
Die Herausforderung bestand deshalb darin, produktives Biegen von den Zeitverlusten rund um den Prozess zu trennen und nachvollziehbar zu machen, warum einzelne Aufträge länger dauerten als geplant.
Produktives Biegen
Erkennen, welcher Anteil der geplanten Maschinenzeit tatsächlich für produktive Biegevorgänge genutzt wird.
Rüsten & Werkzeugwechsel
Rüstzeiten und Werkzeugwechsel vergleichbar machen und vermeidbare Vorbereitungsverluste erkennen.
Handling & Unterbrechungen
Wartezeiten zwischen Biegevorgängen, Teilehandling, Mikrostopps und längere Stillstände sichtbar machen.
VON DER MASCHINE ZUR ANALYSE
Nachrüsten. Validieren. Verstehen.
Die Vernetzung der Abkantpressen schafft die Datengrundlage. Aussagekräftige Produktionsanalysen entstehen durch validierte Biegeereignisse und Maschinenzustände in Verbindung mit dem notwendigen Auftrags- und Produktionskontext.
01
Abkantpressen nachrüsten
Externe Novo-AI-Sensoren wurden an den 36 überwachten Abkantpressen installiert. Für die grundlegende Maschinenüberwachung war kein Eingriff in die SPS erforderlich. Die Installation dauerte rund 15 Minuten pro Maschine.
02
Biegeereignisse und Maschinenzustände validieren
Edge Processing und Validierung unterstützen die Erkennung von produktivem Biegen, Leerlaufphasen, Rüstaktivitäten, Mikrostopps und Stillständen.
03
Produktionskontext ergänzen
WatchMen verbindet Maschinenzustände mit Auftrags- und Produktionsinformationen. Geometrie, Material, Werkzeuge, Losgröße und Qualitätsanforderungen können dadurch bei der Analyse von Verlusten berücksichtigt werden.
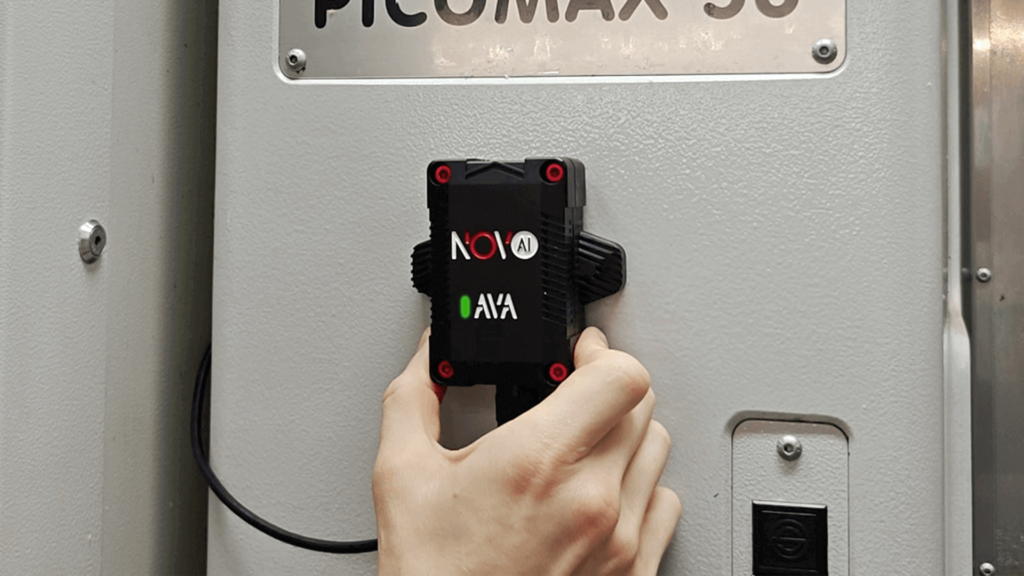
EXTERNE SENSOREN
Maschinendaten von Abkantpressen ohne SPS-Eingriff
Externe Retrofit-Sensoren erfassen das physikalische Verhalten der Abkantpresse, ohne dass für die grundlegende Überwachung auf die Maschinensteuerung zugegriffen werden muss.
WatchMen überführt die validierten Signale in eine Maschinenzustands-Zeitleiste. Dadurch werden produktives Biegen, Leerlauf und wiederkehrende Unterbrechungen sichtbar.
Auftrags-, Werkzeug- und Produktionsinformationen liefern anschließend den zusätzlichen Kontext, um zu untersuchen, warum ein bestimmter Zeitverlust entstanden ist.
Das passt auch zu eurer bestehenden deutschen Positionierung: Novo AI beschreibt die Nachrüstung von Abkantpressen mit externer Sensorik und ohne Eingriff in die Maschinensteuerung.
VON DATEN ZU MASSNAHMEN
Biegeverluste in konkrete Verbesserungen übersetzen
Monitoring zeigt, wo geplante Maschinenzeit verloren geht. Im nächsten Schritt werden die größten wiederkehrenden Verluste untersucht und anschließend geprüft, ob Prozessänderungen tatsächlich nutzbare Biegekapazität freisetzen.
01
Versteckten Leerlauf reduzieren
Längere Wartezeiten rund um Materialbereitstellung, Vorbereitung des Folgeauftrags und Maschinenverfügbarkeit untersuchen. Wiederkehrende Muster helfen dabei, die Produktionsbereitschaft zu verbessern, bevor die Abkantpresse mit dem nächsten Auftrag beginnen soll.
02
Rüsten, Werkzeugwechsel und Teilehandling verbessern
Werkzeuge, Programme und Material möglichst vorbereiten, bevor die Maschine verfügbar wird. Zusätzlich wiederkehrende Verzögerungen zwischen produktiven Biegevorgängen untersuchen und Teilebereitstellung, Handling, Arbeitsplatzgestaltung und standardisierte Abläufe verbessern.
03
Mikrostopps und Stillstände reduzieren
Wiederholte kurze Unterbrechungen ebenso untersuchen wie längere Störungen. Die Maschinen-Zeitleiste mit Instandhaltungs- und Produktionsinformationen verbinden, Verbesserungsmaßnahmen umsetzen und anschließend dieselben Kennzahlen erneut prüfen.
ERGEBNISSE IM KONTEXT
Was sich im Projekt verbessert hat
BERECHNETES LEERLAUF-SZENARIO
−42,86 %
weniger Leerlauf
Im modellierten Produktionsszenario reduziert sich der Leerlauf um 42,86 %. Die detaillierten Vorher-/Nachher-Werte sowie die Berechnungsgrundlage sind in der vollständigen Fallstudie enthalten.
+20.707,2
zusätzliche produktive Maschinenstunden pro Jahr
Geschätzter jährlicher Kapazitätsgewinn über die 36 überwachten Abkantpressen.
Berichtetes Ergebnis: Der Kunde berichtete von einer Produktivitätssteigerung von 28,76 %. WatchMen half dabei, produktives Biegen sowie wiederkehrende Verluste wie Leerlauf, Rüstvorgänge, Werkzeugwechsel, Teilehandling, Mikrostopps und Stillstände systematisch sichtbar zu machen.
Jährliche Kapazitätsschätzung: Die modellierte Verbesserung entspricht rund 20.707,2 zusätzlichen produktiven Maschinenstunden pro Jahr über die 36 überwachten Abkantpressen. Dabei handelt es sich um freigesetzte Biegekapazität innerhalb des bestehenden Maschinenplans und nicht um ein vollständiges Jahr direkt gemessener zusätzlicher Produktion.
Kontext: Die Werte beziehen sich auf das beschriebene Projekt. Ausgangssituation, Produktmix, Schichtmodell und umgesetzte Maßnahmen beeinflussen das Ergebnis. Weniger Zeitverluste bedeuten nicht automatisch eine gleich hohe Steigerung von OEE oder Output.
GUT ZU WISSEN
Fragen zum Abkantpressen-Monitoring
Welche Maschinen wurden in der Fallstudie überwacht?
Im Projekt wurden 36 Abkantpressen innerhalb einer Produktionsumgebung mit insgesamt 136 Maschinen überwacht. Die Produktionsumgebung umfasst Maschinen der Baujahre 2012 bis 2022.
Welches Produktivitätsergebnis wurde berichtet?
Der Kunde berichtete von einer Produktivitätssteigerung von 28,76 %. Die detaillierten Werte zu Leerlauf, Rüstzeiten, Handling und Kapazität sind modellierte Größen zur Einordnung des berichteten Ergebnisses.
Wie stark wurde der Leerlauf reduziert?
Im modellierten Produktionsszenario reduziert sich der Leerlauf um 42,86 %. Die detaillierten Vorher-/Nachher-Werte und die Berechnungsgrundlage finden Sie in der vollständigen Fallstudie.
Wie viel zusätzliche produktive Kapazität wurde berechnet?
Das Modell ergibt rund 20.707,2 zusätzliche produktive Maschinenstunden pro Jahr über die 36 überwachten Abkantpressen. Dabei handelt es sich um eine annualisierte Kapazitätsschätzung und nicht um ein vollständiges Jahr direkt gemessener Mehrproduktion.
Wie lange dauert die Sensorinstallation?
Die angegebene Installationszeit beträgt rund 15 Minuten pro Abkantpresse. Die externen Sensoren wurden ohne Eingriff in die SPS installiert. Novo_AI_Press_Brake_Monitoring_…
Wie haben sich die Wartezeiten zwischen produktiven Biegevorgängen verändert?
Im Modell reduzierte sich das Zeitintervall zwischen produktiven Biegevorgängen um 35,42 %. Zu den möglichen Einflussfaktoren gehören Teilebereitstellung, Handling-Abläufe, Arbeitsplatzgestaltung und standardisierte Arbeitsprozesse.
DIE VOLLSTÄNDIGE FALLSTUDIE
Details für Ihre Entscheidung
Laden Sie die vollständige deutsche Fallstudie mit Projektbeschreibung, Ergebnissen sowie den detaillierten Mess- und Berechnungsgrundlagen als PDF herunter.
Kostenloses PDF herunterladen ↓ÜBERTRAGUNG AUF IHRE PRODUKTION
Was möchten Sie an Ihren Abkantpressen sichtbar machen?
Nennen Sie uns die Anzahl Ihrer Abkantpressen, deren ungefähre Baujahre und Ihre wichtigste Produktionsfrage: produktive Biegezeit, Leerlauf, Rüsten, Werkzeugwechsel, Teilehandling, Mikrostopps oder Stillstände?
Gemeinsam können wir geeignete Pilotmaschinen auswählen und bestimmen, welche Produktionsverluste zuerst transparent gemacht werden sollten.
Weiterlesen: CNC-Monitoring in der Präzisionswerkzeugfertigung · CNC-Monitoring in der Industrieausrüstungsfertigung · Alle Fallstudien · CNC-Maschinen nachrüsten und Maschinendaten erfassen
Externe Fachquellen: OEE.com: Definition und Berechnung der OEE (Englisch) · OEE.com: Sechs wesentliche Verlustarten in der Fertigung (Englisch). Diese Quellen erläutern allgemeine Kennzahlen und Verlustarten. Sie belegen nicht die kundenspezifischen Ergebnisse dieser Fallstudie.