
NOVO AI · PRAXISLEITFADEN 21 MIN. LESEZEIT
Die Entscheidung auf einen Blick
Alte CNC-Maschinen per OPC UA anbinden oder extern nachrüsten? Die kurze Antwort lautet: Entscheidend ist nicht das Schlagwort, sondern welche Daten Sie für Ihren konkreten Zweck benötigen, wo diese Daten in Ihrer Maschine tatsächlich entstehen und mit welcher Eingriffstiefe Sie sie nutzbar machen können. Wenn Sie vor allem Zustände, Laufzeiten, Leerlauf, Stillstände oder eine belastbare Grundlage für Verfügbarkeitsanalysen brauchen, kann eine externe Nachrüstung näher an Ihrem ersten Projektziel liegen. Wenn Sie dagegen standardisierte Maschinenzustände, Job-Management, NC-Programm- oder Tool-Kontext austauschen wollen und Ihre Maschine oder ein passendes Gateway diese Informationen nachweislich bereitstellt, spricht fachlich viel für eine OPC-UA-Anbindung.
Für Brownfield-Projekte ist das eine wichtige Unterscheidung. Eine alte CNC kann theoretisch über eine standardisierte Schnittstelle erreichbar sein und trotzdem nicht genau die Informationen liefern, die Ihr Pilot benötigt. Umgekehrt kann eine Maschine ohne nutzbaren Steuerungszugriff für ein erstes Transparenzprojekt sehr gut geeignet sein, wenn sich relevante Zustände von außen sauber erfassen und validieren lassen.
Genau deshalb lautet die eigentliche Frage nicht: „Hat die Maschine OPC UA?“ Die bessere Frage lautet: Welche Semantik kommt aus der konkreten Maschine real heraus, welche Daten fehlen, welcher Eingriff ist vertretbar und welches Ziel wollen Sie im ersten Schritt erreichen?
Wenn Sie zunächst den allgemeinen Rahmen für Bestands-CNC verstehen möchten, ergänzt der Beitrag CNC-Maschinen digitalisieren die Perspektive dieses Artikels. Wenn in Ihrem Werk direkter Steuerungszugriff organisatorisch oder technisch problematisch ist, finden Sie im Beitrag Maschinendaten erfassen ohne SPS-Zugriff die breitere MDE-Sicht auf externe Erfassung und ihre Grenzen.
01 / PRAXISWISSEN
Worum es bei „alte CNC-Maschinen per OPC UA anbinden“ fachlich wirklich geht
Für eine saubere Brownfield-Entscheidung sollten Sie drei Wege auseinanderhalten. Sie führen nicht zum selben Ergebnis und erzeugen nicht dieselbe Datentiefe.
1. Native OPC-UA-Anbindung an der Maschine oder Steuerung
Hier stellt die CNC, die Maschinensteuerung oder ein herstellerseitiges Zusatzmodul die Daten selbst über OPC UA bereit. Das ist fachlich sehr stark, wenn die Maschine genau die benötigten Informationen liefert und wenn diese Informationen so modelliert sind, dass Folgeanwendungen sie sinnvoll nutzen können. Der Vorteil liegt dann nicht nur in der Konnektivität, sondern in der standardisierten Semantik.
2. OPC-UA-Gateway oder Retrofit-Komponente an der Bestandsmaschine
Hier wird eine ältere Maschine über eine zusätzliche Komponente in eine OPC-UA-Welt eingebunden. Dieser Weg kann richtig sein, ist aber nicht automatisch gleichbedeutend mit einer vollständigen, standardnahen Maschinenbeschreibung. Ein Gateway kann ein schlankes Signal-Mapping liefern oder einen deutlich tieferen Informationsumfang bereitstellen. Deshalb sollten Sie nicht mit der Aussage „OPC UA ist möglich“ arbeiten, sondern mit einer überprüfbaren Liste: Welche Objekte, Zustände, Ereignisse, Methoden oder Dateifunktionen stehen an der konkreten Maschine tatsächlich zur Verfügung?
3. Externe Nachrüstung ohne direkten Zugriff auf CNC- oder SPS-Logik
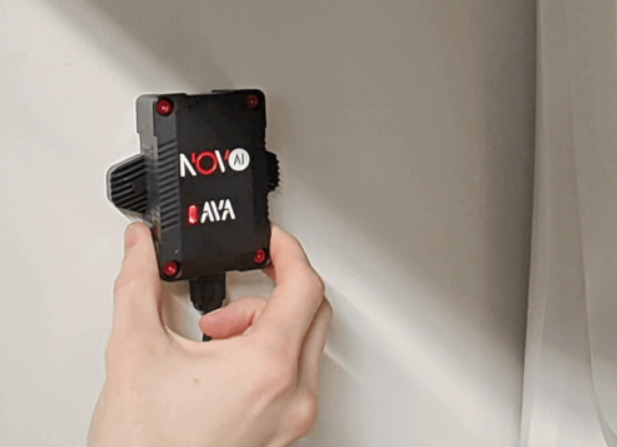
Hier werden Zustände über externe Sensorik oder andere externe Signale erfasst und in ein nutzbares Maschinenzustandsmodell übersetzt. Das Ziel ist dabei nicht zuerst ein tiefer Zugriff auf CNC-Kernel, PLC oder herstellerspezifische Datenobjekte, sondern Transparenz über realen Betrieb: Produktion, Leerlauf, Stillstand, kurze Unterbrechungen oder Zyklen. Die Novo-AI-Seite Maschinendatenerfassung für Bestandsmaschinen beschreibt diesen Ansatz ausdrücklich als Pilot mit externer Sensorik, getrennter Einrichtung und anschließender Validierung der Zustandserkennung.
Diese Begriffsabgrenzung ist mehr als Wortklauberei. In Brownfield-Projekten wird sonst schnell Ähnliches zusammengeworfen, obwohl die Folgen für Aufwand, Risiko, Datentiefe und Abnahme völlig unterschiedlich sind. OPC UA ist kein Selbstzweck. Externe Nachrüstung ist kein minderwertiger Ersatz. Beides kann richtig sein – aber nur im Verhältnis zu Ihrem Zielbild.
02 / PRAXISWISSEN
Was die aktuellen OPC-UA-Standards für Werkzeugmaschinen und CNC tatsächlich abdecken
Für Werkzeugmaschinen ist die wichtigste aktuelle normative Referenz OPC UA for Machine Tools – Part 1: Machine Monitoring and Job Management. Die Referenzseite weist dieses Dokument als OPC 40501-1, Release 1.02.0 vom 2024-11-01 aus. Für Ihre Brownfield-Entscheidung ist das relevant, weil Sie Aussagen über den Standardumfang besser auf die aktuelle Spezifikation stützen als auf ältere Übersichtsseiten oder Verkaufsunterlagen.
Die umati-Übersicht zur Reihe OPC 40501 UA for Machine Tools beschreibt den fachlichen Rahmen klar: Die Spezifikationsreihe adressiert herstellerübergreifende Werkzeugmaschinen, schafft eine gemeinsame Schnittstelle, ermöglicht Maschinenüberwachung und enthält eine Schnittstelle für Job-Monitoring und Job-Management. Mit dem Update auf Version 1.02 wurde laut umati der bidirektionale Austausch von Informationen und Dateien wie Jobdaten, NC-Programmen und Tool-Management-Daten ergänzt. Daraus folgt: Der Standard ist nicht auf ein bloßes Lauf-/Stopp-Signal reduziert.
Ebenso wichtig ist die Grenze des Modells. Der Abschnitt General information to CNC systems and OPC UA beschreibt die funktionale Trennung innerhalb von CNC-Systemen: Die CNC ist im Kern für die Werkzeugpfaderzeugung verantwortlich, die PLC übernimmt logische Hilfsfunktionen und Peripherie. Dieselbe Quelle grenzt außerdem ein, dass sich das Informationsmodell für CNC-Systeme auf Daten im CNC-Kernel fokussiert und gerade nicht als vollständiger Ersatz für PLC-, MES- oder ERP-nahe Standards gedacht ist.
Die entscheidende Trennung: Standardumfang ist nicht Maschinenimplementierung
Aus dem Umfang einer Standardspezifikation folgt ausdrücklich nicht, dass jede Maschine oder jede Steuerung alle dort beschriebenen Informationen in Ihrer konkreten Ausprägung bereitstellt. Diese Trennung ist für alte CNC-Maschinen zentral:
- Der Standardumfang beschreibt, welche Informationsmodelle, Zustände, Methoden oder Use Cases die Spezifikation grundsätzlich vorsieht.
- Die Maschinenimplementierung beschreibt, was an Ihrer konkreten Maschine mit Steuerungsversion, Lizenzstand, Zusatzmodulen, Gateway und Freigaben real vorhanden ist.
- Der nutzbare Projektumfang beschreibt, was davon für Ihren Anwendungsfall tatsächlich erreichbar, fachlich sinnvoll und abnahmefähig ist.
Genau hier entstehen in Brownfield-Projekten Missverständnisse. Ein Team sieht den breiten Umfang von OPC UA for Machine Tools und leitet daraus ab, dass damit automatisch Zustände, Jobs, NC-Programme, Tool-Kontext, Ursachen, Stückzahlen und ERP-nahe Rückmeldungen im gewünschten Detaillierungsgrad verfügbar seien. Das lässt sich aus der Spezifikation allein nicht herleiten. Sie müssen immer zusätzlich prüfen, welcher Teil des Standards an Ihrer Maschine real implementiert und freigeschaltet ist.
Die umati-Meldung zum Brownfield-Hackathon unterstreicht genau diesen Punkt auf einer praktischen Ebene: Dort wurde die Implementierung von OPC UA for Machine Tools für ältere Maschinen getestet, und für das Retrofit wurden Komponenten bereitgestellt. Das ist kein Beleg dafür, dass jede Altmaschine mit geringem Aufwand denselben Umfang liefert. Es ist aber ein sauberer Hinweis darauf, dass Brownfield-Anbindung in der Praxis Integrationsarbeit, Abbildung und Prüfung erfordert.
Umgekehrt wäre es fachlich ebenso unpräzise, OPC UA auf reine Konnektivität zu verkürzen. Wenn Sie standardisierte Maschinenzustände, Jobdaten, NC-Programmbezug oder Tool-Kontext wirklich brauchen und diese Informationen an Ihrer Maschine real verfügbar sind, dann hat die standardisierte Semantik einen klaren Vorteil gegenüber einem reinen Zustandsmonitoring.
03 / PRAXISWISSEN
Wann eine OPC-UA-Anbindung die bessere Brownfield-Entscheidung ist
Eine OPC-UA-Anbindung ist fachlich überzeugend, wenn Ihr Zielbild mehr verlangt als reine Zeit- und Zustandsinformationen.
Sie brauchen bewusst standardisierte Maschinen- und Job-Semantik
Wenn Ihr Nutzen nicht bei Laufzeittransparenz endet, sondern Informationen zu standardisierten Maschinenzuständen, Jobs, Teilen im Job, NC-Programmen oder Werkzeugdaten austauschen soll, passt die Richtung des Standards gut zu diesem Ziel. Die umati-Seite zu OPC 40501 UA for Machine Tools benennt genau solche Felder: Maschinenidentifikation über Herstellergrenzen hinweg, Überblick über Produktionslauf, Teile im Job, Laufzeiten je Job, Fehler und Warnungen sowie Bereitstellung von Informationen für KPI-Berechnungen.
Die Maschine oder das Gateway liefert die benötigten Daten nachweislich
Der operative Schlüsselbegriff lautet hier nachweislich. Für Brownfield-Projekte genügt keine Vertriebsfolie mit „OPC-UA-fähig“. Belastbar wird die Entscheidung erst, wenn Sie einen Testzugang, eine dokumentierte Objektstruktur, eine Mapping-Liste oder einen Probedatensatz gegen Ihren Use Case prüfen. Sie müssen sehen, welche Variablen, Methoden, Zustände oder Dateifunktionen an Ihrer konkreten Steuerungsversion wirklich vorhanden sind.
Der Eingriffspfad in Steuerung, Netzwerk und Freigaben ist akzeptiert
Eine native oder gatewaygestützte OPC-UA-Anbindung ist näher an der Maschinen- und Steuerungswelt als eine rein externe Nachrüstung. Das kann richtig sein. Es bedeutet aber auch: Rollen, Freigaben, Firewall-Regeln, Änderungsprozesse, Maschinenhersteller, Automatisierung und IT müssen zusammenpassen. Wenn Ihr Projekt diese Tiefe ohnehin benötigt, etwa weil später auch Job-Austausch oder dateibasierte Abläufe relevant werden, kann sich dieser Weg fachlich lohnen.
Sie wollen die Daten in weitere Systeme mit gleicher Semantik weiterreichen
Wenn bereits absehbar ist, dass MES, SCADA, Analytics oder weitere Shopfloor-Systeme mit denselben standardisierten Informationen arbeiten sollen, entfaltet OPC UA seinen eigentlichen Mehrwert. Der Standard zielt gerade darauf, den Informationsaustausch zwischen Maschine und übergeordneten Systemen zu vereinheitlichen. Das ist ein anderes Architekturziel als ein erster Pilot, der nur Maschinenaktivität sichtbar machen soll.
Sie wollen Brownfield nicht nur beobachten, sondern strukturiert integrieren
Der Unterschied ist praktisch wichtig: Beobachtung beantwortet zuerst die Frage, was an der Maschine passiert. Integration beantwortet zusätzlich, wie mehrere Systeme mit denselben Maschineninformationen arbeiten sollen. Wenn Ihr Projekt schon im ersten Schritt diese zweite Frage adressiert, ist OPC UA fachlich näher an der Aufgabe.
Zusammengefasst: OPC UA ist die bessere Wahl, wenn Ihre alte CNC nicht nur sichtbar, sondern systemisch integrierbar werden soll – und wenn die dafür nötigen Daten an der konkreten Maschine tatsächlich vorhanden sind.
04 / PRAXISWISSEN
Wann externe Nachrüstung bei alten CNC-Maschinen fachlich sinnvoller ist
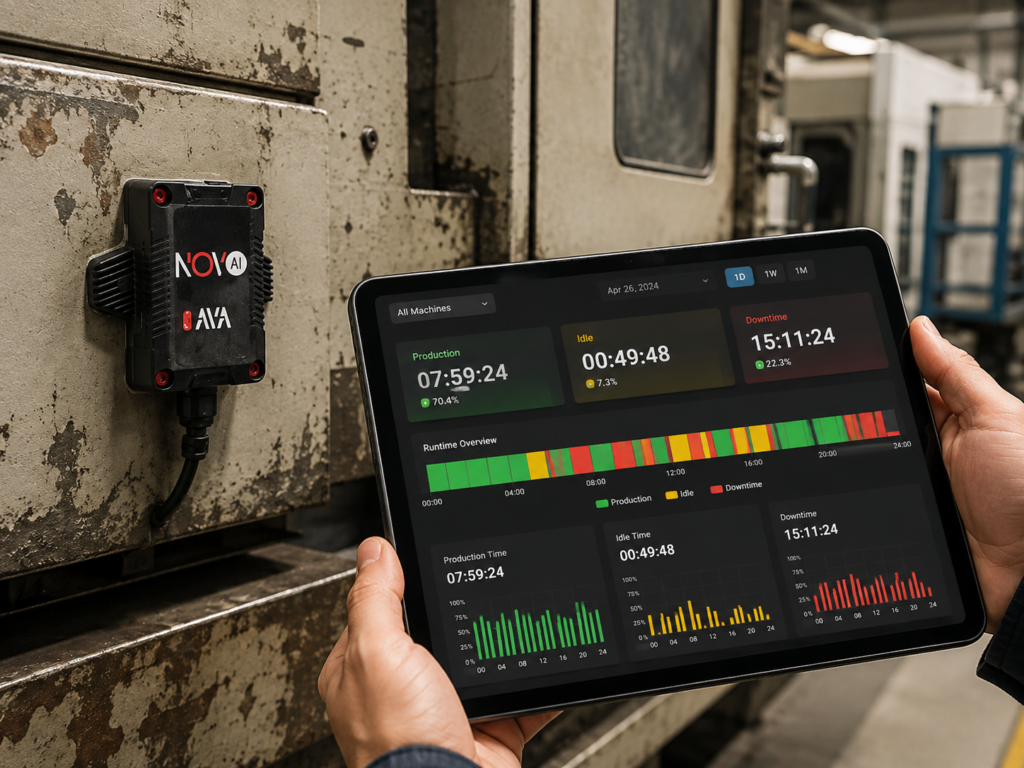
Externe Nachrüstung ist keine Ersatzlösung für Fälle ohne Standardschnittstelle. Sie ist in Brownfield-Projekten dann passend, wenn Ihr erster Nutzen primär aus realer Maschinenaktivität und geringer Eingriffstiefe entsteht.
Ihr Startziel ist Zustands- und Verlusttransparenz
Wenn Sie zuerst wissen müssen, wann eine Maschine produziert, wann sie auf Material oder Bedienung wartet, wann sie im Leerlauf läuft oder wann kurze Unterbrechungen auftreten, brauchen Sie nicht automatisch Zugriff auf NC-Kernel, PLC-Logik oder herstellerspezifische Datenmodelle. In diesem Fall zählt, ob sich die relevanten Betriebszustände von außen so erfassen lassen, dass sie gegen reale Abläufe geprüft werden können.
Die Novo-AI-Seite Maschinendatenerfassung für Bestandsmaschinen beschreibt genau diesen Pfad: Externe Akustik- und Schwingungssignale werden genutzt, um Maschinenzustände zu unterscheiden; Montage, Einrichtung und Validierung werden ausdrücklich getrennt betrachtet. Für eine Brownfield-Entscheidung ist das fachlich sauber, weil damit keine tieferen CNC-Daten behauptet werden, die der Ansatz gar nicht liefern soll.
Der Zugriff auf CNC oder SPS ist technisch oder organisatorisch unerwünscht
In manchen Werken sind Altmaschinen produktionskritisch, unvollständig dokumentiert oder nur in engen Freigabefenstern veränderbar. Dann ist nicht nur relevant, was theoretisch möglich wäre, sondern was im laufenden Betrieb verantwortbar ist. Eine externe Nachrüstung verschiebt den Schwerpunkt von der Steuerungsintegration zur Beobachtung und Validierung am realen Prozess. Das kann die Verantwortlichkeiten klarer machen, weil die Steuerungslogik unangetastet bleibt.
Sie benötigen für den Pilot eine herstellerübergreifende Zustandslogik
Bei gemischten CNC-Beständen ist die erste Hürde oft nicht die einzelne Maschine, sondern die Vergleichbarkeit mehrerer Maschinen unterschiedlicher Generationen. Eine externe Nachrüstung kann dann sinnvoll sein, wenn das Ziel eine gemeinsame Sicht auf Produktion, Leerlauf, Stillstand, Zyklen oder Schichtverläufe ist. Die Vergleichbarkeit entsteht dann nicht aus identischen Steuerungen, sondern aus einem bewusst definierten Zustandsmodell.
Sie wollen einen kleinen, klar abnehmbaren Einstieg
Ein guter Brownfield-Pilot beantwortet eine präzise Frage. Wenn diese Frage lautet „Wo verlieren wir an unseren älteren CNCs produktive Zeit?“, dann lässt sich ein externer Zustandsansatz oft unmittelbarer gegen dieses Ziel prüfen als ein breiteres Schnittstellenprojekt mit offenem Semantikumfang. Auf der Seite CNC-Monitoring in der Präzisionswerkzeugfertigung beschreibt Novo AI einen Fall mit 25 CNC-Maschinen im Dreischichtbetrieb, in dem externe Sensoren eingesetzt wurden. Der Projektbericht nennt dort eine durchschnittliche Sensorinstallation von 16,8 Minuten je Maschine während geplanter Rüstvorgänge. Diese Angabe bezieht sich ausdrücklich auf dieses Projekt und ersetzt keine allgemeine Zusage für andere Werke.
Sie trennen bewusst Zustandserfassung und spätere Kontextanreicherung
Externe Nachrüstung ist fachlich besonders klar, wenn Sie akzeptieren, dass Zustandserkennung und Ursachen- oder Auftragskontext zwei unterschiedliche Aufgaben sind. Die Maschine zeigt dann zuerst, was zeitlich passiert. Auftrags-, Mengen-, Qualitäts- oder Stillstandsgrunddaten werden anschließend aus ERP, BDE, MES oder Bedienrückmeldungen ergänzt. Genau diese Trennung schützt Brownfield-Projekte vor überzogenen Erwartungen.
Wenn Ihr erstes Ziel also Transparenz über realen Betrieb ist und Sie Steuerungszugriffe begrenzen wollen, kann externe Nachrüstung der sauberere Startpunkt sein.
05 / PRAXISWISSEN
Voraussetzungen: Welche Daten Sie vor jeder Entscheidung erheben sollten
Weder OPC UA noch externe Nachrüstung lassen sich seriös allein auf Basis einer Maschinentypenliste entscheiden. Sie brauchen vorab eine kleine, aber belastbare Faktenbasis.
Maschinen- und Steuerungsinventar
Erfassen Sie pro Maschine mindestens: Hersteller, Modell, Baujahr, CNC-Typ, Steuerungsversion, relevante Zusatzmodule, bekannte Schnittstellen, Netzwerkzugang, vorhandene Dokumentation und interne Ansprechpartner. Ohne diese Basis bleibt jede Aussage über OPC-UA-Eignung zu unscharf. Gerade bei alten CNC-Maschinen entscheidet häufig nicht der Maschinenname, sondern der reale Steuerungs- und Lizenzstand.
Benötigte Datentiefe
Trennen Sie Ihre Ziele konsequent in Ebenen:
- Zustands- und Zeittransparenz: Produktion, Leerlauf, Stillstand, Schichtverlauf, Mikrostopps, Zyklusmuster.
- Maschinen- und Job-Semantik: standardisierte Maschinenzustände, Jobbezug, Teile im Job, Warnungen, Fehler, Dateiaustausch.
- Kennzahlen mit zusätzlichem Kontext: OEE, Qualitätsbezug, Soll-Ist-Zyklus, Gutmenge, Ausschuss, Auftragszuordnung.
Diese Ebenen erfordern nicht dieselben Datenquellen. Selbst wenn OEE Ihr späteres Ziel ist, heißt das nicht automatisch, dass der erste Pilot bereits alle Leistungs- und Qualitätsdaten enthalten muss. Die Novo-AI-Lösungsseite Maschinendatenerfassung für Bestandsmaschinen weist ausdrücklich darauf hin, dass für eine vollständige OEE-Berechnung zusätzliche Angaben wie geplante Produktionszeit, ideale Zykluszeit, Gesamtmenge und Gutmenge konsistent vorliegen müssen.
Betriebliche Eingriffsgrenzen
Wie viel Stillstandsfenster steht zur Verfügung? Wer darf an Steuerung, Netzwerk oder Schaltschrank arbeiten? Müssen CE-, Validierungs- oder Kundenanforderungen berücksichtigt werden? Ein technisch möglicher OPC-UA-Pfad kann organisatorisch ungeeignet sein, wenn diese Fragen offenbleiben.
Verantwortung für Datenhoheit und Pflege
Wer betreut Schnittstellen, Nutzerrechte, Zustandstabellen, Integrationen und spätere Änderungen? Wer entscheidet, wenn sich eine Zustandsdefinition als unpassend erweist? Wer pflegt Auftragskennungen, wenn Maschinen- und ERP-Welt zusammengeführt werden? Diese Punkte sind nicht nebensächlich. Sie bestimmen, ob ein Brownfield-Pilot später skaliert oder als einmaliges Technikprojekt stehenbleibt.
Abnahmebild vor Projektstart
Formulieren Sie bereits vor dem Pilot, was als Erfolg gelten soll. Reicht eine nachvollziehbare Unterscheidung von Produktion, Leerlauf und Stillstand? Oder muss ein Job mit NC-Programm und Tooldaten standardisiert adressierbar sein? Die Antwort darauf entscheidet unmittelbar, ob ein externer Zustandsansatz genügt oder ob Sie eine tiefer integrierte OPC-UA-Lösung abnehmen müssen.
Fragen, die Sie dem Anbieter oder Integrator stellen sollten
Für den OPC-UA-Pfad: Welche Objekte, Variablen, Methoden oder Dateien sind an der Pilotmaschine real verfügbar? Welche Informationen stammen aus dem CNC-Kernel, welche aus PLC oder Zusatzsystemen? Welche Funktion ist Standard, welche herstellerspezifisch?
Für den externen Pfad: Welche Zustände sollen unterschieden werden? Wie wird gegen reale Abläufe validiert? Wo liegen die Grenzen bei Einrichten, Produktwechseln oder kurzen Unterbrechungen? Welche zusätzlichen Datenquellen werden für Auftrags- oder Qualitätskontext benötigt?
Solche Fragen sind keine Formalität. Sie verhindern, dass im Projektverlauf aus stillschweigenden Annahmen spätere Abnahmekonflikte werden.
06 / PRAXISWISSEN
Entscheidungstabelle: OPC UA oder externe Nachrüstung?
Brownfield-Entscheidung für alte CNC-Maschinen
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
OPC UA spricht dafür
Sie benötigen standardisierte Maschinenzustände, Job-Management, NC-Programm- oder Tool-Kontext.Externe Nachrüstung spricht dafür
Sie benötigen primär Zustands-, Laufzeit-, Stillstands- oder Zyklustransparenz.Was Sie prüfen müssen
Use Case je Maschine schriftlich festlegen; nicht nur „mehr Daten“ formulieren.OPC UA spricht dafür
Die CNC oder ein Gateway stellt die benötigten Objekte und Methoden nachweislich bereit.Externe Nachrüstung spricht dafür
Die relevanten Betriebszustände sind über externe Signale prüfbar und gegen reale Abläufe validierbar.Was Sie prüfen müssen
Probedaten, Node-Struktur oder Validierung am realen Prozess einfordern.OPC UA spricht dafür
Steuerungszugriff, Freigaben und Verantwortlichkeiten sind geklärt.Externe Nachrüstung spricht dafür
Steuerung und SPS sollen unangetastet bleiben.Was Sie prüfen müssen
Wer darf was ändern, testen und abnehmen?OPC UA spricht dafür
Die betroffenen Maschinen besitzen einen konsistent nutzbaren Standardumfang.Externe Nachrüstung spricht dafür
Sie wollen verschiedene CNC-Generationen unter einem gemeinsamen Zustandsmodell vergleichen.Was Sie prüfen müssen
Vergleichbarkeit der Daten über mehrere Maschinen prüfen.OPC UA spricht dafür
Es gibt geplante Zeit für Schnittstellentest, Rechte, Firewall- und Integrationsarbeit.Externe Nachrüstung spricht dafür
Das Zeitfenster für Eingriffe ist klein und Monitoring soll ohne tieferen Umbau starten.Was Sie prüfen müssen
Montage-, Test- und Validierungsfenster im Produktionsplan verankern.OPC UA spricht dafür
MES, SCADA oder Analytics sollen mit standardisierter Maschinensemantik arbeiten.Externe Nachrüstung spricht dafür
Der erste Schritt ist operative Transparenz im Shopfloor.Was Sie prüfen müssen
Reihenfolge der Digitalisierungsziele festlegen.OPC UA spricht dafür
Sie akzeptieren den hersteller- oder steuerungsnahen Integrationspfad bewusst.Externe Nachrüstung spricht dafür
Sie möchten den Einstieg herstellerunabhängig bewerten.Was Sie prüfen müssen
Support-, Pflege- und Änderungsverantwortung klären.OPC UA spricht dafür
Zusätzliche Datenquellen für Mengen, Qualität und Ursachen sind mitgeplant.Externe Nachrüstung spricht dafür
Sie starten mit Zeitverlusten und ergänzen Ursachen oder Qualitätsdaten später.Was Sie prüfen müssen
Welche Daten stammen aus Maschine, welche aus ERP/BDE/MES, welche aus Bedienrückmeldung?Die Tabelle ersetzt keine Prüfung an der Maschine. Sie hilft Ihnen, die Entscheidung auf Kriterien statt auf Technologiepräferenzen zu stützen. Wenn mehrere Zeilen in unterschiedliche Richtungen zeigen, ist das kein Problem, sondern ein klares Signal: Dann sollten Sie den Pilot so zuschneiden, dass genau dieser Zielkonflikt getestet wird.
Beispiel: Wenn Ihr Projekt einerseits einen herstellerübergreifenden Maschinenpark vergleichbar machen soll, andererseits aber an wenigen Maschinen echten Job- oder NC-Kontext benötigt, kann eine hybride Architektur sinnvoll sein. Dann sprechen manche Zeilen für OPC UA, andere für externe Nachrüstung. Der Fehler läge nicht im Mischbild, sondern in der Annahme, es müsse zwingend einen einzigen Technikpfad für alle Maschinen geben.
07 / PRAXISWISSEN
Ein pragmatisches Vorgehen in fünf Schritten
Die sauberste Brownfield-Entscheidung entsteht nicht auf Folien, sondern in einem kleinen, klar abgegrenzten Pilot. Das Vorgehen sollte für beide Pfade ähnlich strukturiert sein.
1. Eine betriebliche Frage auswählen
Beispiele: „Wo verlieren unsere drei ältesten Bearbeitungszentren produktive Zeit?“ – „Benötigen wir für die nächste Ausbaustufe wirklich Job- und NC-Kontext?“ – „Reicht für die erste Priorisierung eine saubere Zustandsklassifikation?“ Ohne diese Leitfrage wird jede Anbindung zu breit und jede Abnahme zu unklar.
2. Pro Maschine den minimal nötigen Datenumfang definieren
Listen Sie pro Anwendungsfall auf, welche Daten unverzichtbar sind. Für Verfügbarkeitsanalysen genügen andere Informationen als für Job-Management oder NC-Programmtransfer. Dieser Schritt schützt Sie davor, reflexhaft ein tiefes Integrationsprojekt zu starten, obwohl Ihr erster Nutzen aus Zustandsdaten entsteht.
3. Den OPC-UA-Pfad beweisen, nicht behaupten
Wenn OPC UA in Frage kommt, fordern Sie für mindestens eine Pilotmaschine einen echten Nachweis: Welche Objekte sind vorhanden? Welche Maschinenzustände kommen standardnah? Gibt es Job-Funktionen? Sind Dateitransfers relevant und freigegeben? Welche Daten stammen aus der CNC, welche aus PLC oder Zusatzsystemen? Die in OPC UA for CNC Systems beschriebene Grenze zwischen CNC-Kernel-Daten und PLC-/MES-/ERP-Welt sollte dabei Teil Ihrer Prüfung sein.
4. Den externen Pfad gegen reale Abläufe validieren
Wenn externe Nachrüstung in Frage kommt, prüfen Sie nicht nur die Montage, sondern vor allem die fachliche Tauglichkeit der Zustandserkennung. Die Zuordnung der Signale muss mit realen Aufträgen, Schichtwechseln, Einrichtphasen und Unterbrechungen abgeglichen werden. Genau diese Trennung zwischen Montage, Einrichtung und Validierung beschreibt auch die Seite Maschinendatenerfassung für Bestandsmaschinen.
5. Erst nach der Validierung über Rollout und Kennzahlen entscheiden
Ein Pilot ist dann gut, wenn Sie danach fachlich präziser entscheiden können als vorher. Erst im zweiten Schritt sollten Sie über Rollout, ERP-/BDE-/MES-Anbindung, Stillstandsgründe oder eine vollständige OEE-Architektur entscheiden. Als anschauliches Beispiel für diese Reihenfolge können Sie die veröffentlichte Seite CNC-Monitoring in der Präzisionswerkzeugfertigung lesen: Dort wurde zunächst Maschinenaktivität sichtbar gemacht und erst anschließend mit ERP-/BDE-Kontext verbunden.
Dieser Ablauf ist absichtlich unspektakulär. Sein Wert liegt darin, dass er Brownfield-Projekte auf eine prüfbare Frage reduziert. Genau das verhindert, dass sich ein Pilot an zu breiten Erwartungen, fehlenden Zuständigkeitsgrenzen oder ungeklärter Datensemantik aufreibt.
08 / PRAXISWISSEN
Beispiel: Bewertetes Brownfield-Szenario mit transparenter Rechnung
Wichtiger Hinweis: Das folgende Szenario ist ein Beispiel mit Annahmen. Es ist keine Messung, keine Fallstudie und keine Ergebniszusage. Es zeigt nur, wie eine nachvollziehbare Entscheidungssystematik aussehen kann.
Annahmen des Beispiels: Ein mittelständischer Zerspaner bewertet acht ältere CNC-Maschinen. Ziel des ersten Projekts ist Transparenz über Produktion, Leerlauf, Stillstände und Schichtverläufe. Auftragsdaten liegen im ERP vor, sollen im Pilot aber noch nicht tief gekoppelt werden. Für Eingriffe an Steuerung und CNC gibt es nur begrenzte Freigabefenster. NC-Programmtransfer und Tool-Management sind im ersten Schritt nicht notwendig.
Beispielhafte Nutzwertrechnung für einen ersten Brownfield-Pilot
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Gewicht
30OPC UA Bewertung 1-5
3OPC UA Punkte
90Externe Nachrüstung Bewertung 1-5
5Externe Nachrüstung Punkte
150Gewicht
10OPC UA Bewertung 1-5
5OPC UA Punkte
50Externe Nachrüstung Bewertung 1-5
1Externe Nachrüstung Punkte
10Gewicht
25OPC UA Bewertung 1-5
2OPC UA Punkte
50Externe Nachrüstung Bewertung 1-5
5Externe Nachrüstung Punkte
125Gewicht
20OPC UA Bewertung 1-5
2OPC UA Punkte
40Externe Nachrüstung Bewertung 1-5
4Externe Nachrüstung Punkte
80Gewicht
15OPC UA Bewertung 1-5
3OPC UA Punkte
45Externe Nachrüstung Bewertung 1-5
4Externe Nachrüstung Punkte
60Gewicht
100OPC UA Bewertung 1-5
OPC UA Punkte
275Externe Nachrüstung Bewertung 1-5
Externe Nachrüstung Punkte
425In diesem Beispiel gewinnt die externe Nachrüstung nicht deshalb, weil OPC UA fachlich schwach wäre, sondern weil die Gewichtung des ersten Projektziels auf Transparenz bei geringer Eingriffstiefe liegt. Würden Sie dieselbe Rechnung mit einem anderen Zielbild aufsetzen – etwa standardisiertem Job-Management, NC-Programmbezug oder tiefer Maschinenintegration –, könnte sich das Ergebnis drehen.
Der praktische Nutzen solcher Rechnungen liegt nicht in mathematischer Exaktheit, sondern in der Offenlegung von Prioritäten. Sobald das Team Gewichte vergibt, wird sichtbar, worüber tatsächlich entschieden wird: über Datentiefe, Eingriffstiefe, Vergleichbarkeit, Integrationsziel und Abnahmefähigkeit. Ohne diese Offenlegung reden Fachbereiche sonst schnell über verschiedene Zielbilder, obwohl sie dieselbe Maschine betrachten.
Sie können die Methodik direkt vereinfachen: drei bis fünf Kriterien, klare Gewichtung, dokumentierte Annahmen und ein kurzer Kommentar zu jeder Bewertung. Entscheidend ist nur, dass die Annahmen transparent bleiben. Genau dann wird aus einer technischen Grundsatzdiskussion eine prüfbare Managemententscheidung.
09 / PRAXISWISSEN
Häufige Fehlinterpretationen, die Brownfield-Projekte unnötig erschweren
„Die Maschine hat OPC UA, also ist das Thema gelöst.“
Nein. Entscheidend ist nicht die Existenz einer Schnittstelle, sondern der nachgewiesene Informationsumfang für Ihren Use Case. Die aktuelle Machine-Tools-Spezifikation und die umati-Übersicht zu OPC 40501 beschreiben einen breiten Standardumfang. Daraus folgt aber nicht automatisch, dass jede Bestandsmaschine diesen Umfang vollständig real bereitstellt.
„Wenn die CNC Daten liefert, ist die gesamte Maschine erklärt.“
Auch das greift zu kurz. Der Abschnitt OPC UA for CNC Systems trennt klar zwischen CNC-Kernel, PLC, Peripherie und weiteren Produktionssystemen. Genau deshalb können Ursachen, Mengen, Qualität oder organisatorische Wartezeiten außerhalb derselben Datenquelle liegen.
„Externe Nachrüstung ist nur für Maschinen ohne jede Schnittstelle interessant.“
Diese Sicht verfehlt den eigentlichen Entscheidungspunkt. Externe Nachrüstung kann auch dann sinnvoll sein, wenn Schnittstellen existieren, aber nicht zum ersten Projektziel passen. Wenn Sie zunächst operative Transparenz mit begrenzter Eingriffstiefe brauchen, kann ein externer Zustandsansatz fachlich passender sein als eine tiefere Schnittstellenintegration.
„Für OEE reicht irgendein Maschinensignal.“
Für eine belastbare OEE reichen reine Zustandsdaten nicht automatisch aus. Sie benötigen eine definierte geplante Produktionszeit sowie passende Leistungs- und Qualitätsdaten. Nutzen Sie Zustands- und Verfügbarkeitsdaten deshalb im Zweifel als bewusst abgegrenzten ersten Schritt, statt daraus vorschnell eine vollständige OEE-Aussage abzuleiten.
„Brownfield heißt, wir müssen uns endgültig für genau einen Weg entscheiden.“
Das ist unnötig starr. Ein sinnvoller Zielzustand kann hybrid sein: OPC UA für Maschinen, bei denen standardisierte Semantik und tiefer Kontext real verfügbar sind, und externe Nachrüstung dort, wo zunächst Maschinenzustände, Zeitverluste und ein Eingriff ohne Steuerungsänderung im Vordergrund stehen. Entscheidend ist nicht dogmatische Einheitlichkeit, sondern ein gemeinsames Auswertungs- und Abnahmekonzept.
„Wenn ein Standard viel abdeckt, wird die Implementierung schon irgendwie dazu passen.“
Gerade diese Annahme erzeugt Fehlprojekte. Der Standard legt den möglichen Rahmen fest. Die konkrete Maschine legt fest, welche Teile dieses Rahmens real nutzbar sind. Dazwischen liegen Steuerungsversion, Freischaltungen, Gateway-Funktion, Projektgrenzen und betriebliche Freigaben. Wer diese Ebenen nicht trennt, verwechselt Spezifikation mit Anlagenrealität.
10 / PRAXISWISSEN
Prüfung und Abnahme: Woran Sie eine tragfähige Lösung erkennen
Ob OPC UA oder externe Nachrüstung: Die Abnahme sollte nicht auf „Daten kommen an“ reduziert werden. Eine tragfähige Lösung muss im Shopfloor-Kontext bestehen.
Abnahmekriterien für eine OPC-UA-Anbindung
- Die benötigten Objekte, Variablen oder Methoden sind an der Pilotmaschine real vorhanden und dokumentiert.
- Maschinenzustände sind semantisch eindeutig genug, um Ihre geplante Auswertung zu tragen.
- Job-, NC- oder Tool-Daten sind nur dann Teil der Abnahme, wenn sie im Use Case tatsächlich benötigt werden.
- Rechte, Netzwerk, Verantwortlichkeiten und Änderungsprozess sind vor dem Rollout geklärt.
- Die Zuordnung zu weiteren Systemen ist nicht nur theoretisch geplant, sondern anhand eines kleinen End-to-End-Tests geprüft.
Abnahmekriterien für externe Nachrüstung
- Produktion, Leerlauf, Stillstand und gegebenenfalls Zyklen werden gegen reale Beobachtung validiert.
- Die Grenzen der Erkennung sind dokumentiert, etwa bei Einrichtbetrieb, kurzen Unterbrechungen oder Produktwechseln.
- Die Daten werden nicht nur visualisiert, sondern für konkrete betriebliche Entscheidungen nutzbar gemacht.
- Zusatzdaten für Auftrags- oder Qualitätskontext sind bewusst getrennt von der reinen Zustandserkennung beschrieben.
- Die Lösung bleibt wartbar, wenn sich Abläufe, Werkzeuge oder Taktmuster ändern.
Ein einfacher Praxismaßstab für beide Wege
Formulieren Sie vorab eine Beobachtungsphase, die zu Ihrem Prozess passt, und prüfen Sie danach eine einfache Frage: Kann Ihr Team mit den Pilotdaten eine betriebliche Entscheidung besser treffen als vorher? Wenn die Antwort nein lautet, gibt es in der Regel zwei mögliche Ursachen: Entweder die Datentiefe war für den Zweck zu gering, oder der Pilot hat mehr Komplexität erzeugt, als der erste Nutzen gebraucht hätte.
Für die Bewertung helfen keine abstrakten Architekturargumente, sondern wenige konkrete Abnahmefragen: Stimmen die Zustände gegen reale Abläufe? Lassen sich die Daten einem definierten Use Case zuordnen? Ist klar, welche Informationen aus der Maschine kommen und welche erst aus ERP, BDE, MES oder Bedienrückmeldung ergänzt werden müssen? Wenn diese Fragen sauber beantwortet sind, ist die Brownfield-Entscheidung fachlich tragfähig.
11 / PRAXISWISSEN
Was Novo AI in diesem Entscheidungsbild leisten kann – und was nicht
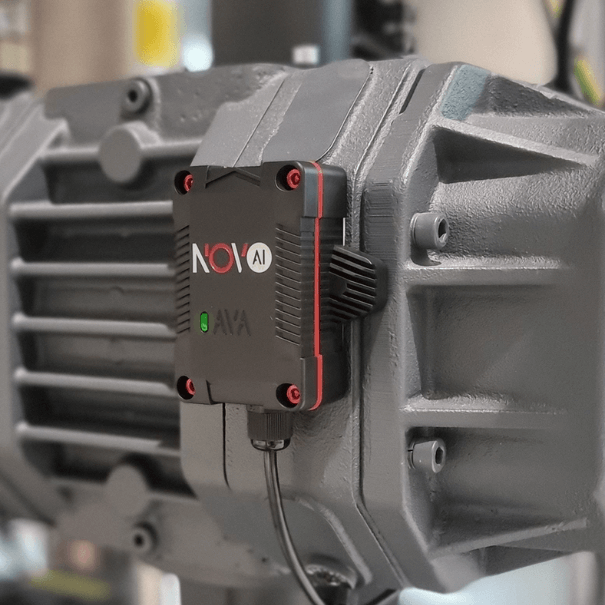
Für den hier behandelten Brownfield-Fall ist Novo AI dann relevant, wenn Sie alte CNC-Maschinen zunächst ohne tiefen SPS- oder Steuerungseingriff sichtbar machen wollen. Die Seite Maschinendatenerfassung für Bestandsmaschinen beschreibt dafür einen Ansatz mit externer Sensorik, bei dem Akustik- und Schwingungssignale zur Unterscheidung von Maschinenzuständen genutzt und im Pilot validiert werden. Das ist sachlich etwas anderes als eine native OPC-UA-Maschinenanbindung.
Für CNC-nahe Brownfield-Entscheidungen ist außerdem die veröffentlichte Seite CNC-Monitoring in der Präzisionswerkzeugfertigung nützlich, weil sie keinen abstrakten Plattformvergleich zeigt, sondern den Ablauf eines konkreten Projekts mit älteren CNC-Maschinen, externer Sensorik, ERP-/BDE-Kontext und ausgewiesenen Hinweisen zur Messgrundlage. Der dort genannte Durchschnittswert von 16,8 Minuten Sensorinstallation je Maschine bezieht sich ausdrücklich auf dieses Projekt.
Nicht leisten soll eine externe Retrofit-Lösung dagegen etwas, wofür Sie bewusst die standardisierte CNC- oder Machine-Tool-Semantik benötigen, etwa einen gezielten Austausch von Jobdaten, NC-Programmen oder Tooldaten über einen passenden OPC-UA-Umfang. Wenn das Ihr Zielbild ist, wäre es fachlich unsauber, ein reines Zustandsmonitoring als Ersatz darzustellen.
Der Beitrag ist daher keine pauschale Empfehlung für einen einzigen Lösungsweg. Er ordnet ein, wofür ein externer Retrofit-Ansatz geeignet ist und wo eine echte OPC-UA-Implementierung der passendere Pfad bleibt.
12 / PRAXISWISSEN
Nächste Schritte für Produktionsleiter
Wenn Sie alte CNC-Maschinen per OPC UA anbinden oder extern nachrüsten wollen, gehen Sie in dieser Reihenfolge vor:
- Formulieren Sie den ersten Nutzen in einem Satz: Zustands- und Verlusttransparenz oder standardisierte Maschinen- und Job-Semantik?
- Erheben Sie pro Pilotmaschine Steuerung, Version, Schnittstellen, Freigabefenster und benötigte Daten.
- Fordern Sie beim OPC-UA-Pfad einen echten Datennachweis statt einer bloßen Produktzusage.
- Validieren Sie beim externen Pfad die Zustandserkennung gegen reale Abläufe.
- Definieren Sie Abnahmekriterien vor Projektstart.
- Entscheiden Sie erst nach dem Pilot über Rollout, ERP-/BDE-/MES-Anbindung und weitergehende Kennzahlen.
Damit vermeiden Sie zwei teure Fehlrichtungen zugleich: ein überdimensioniertes Schnittstellenprojekt ohne klaren Shopfloor-Nutzen und einen zu schmalen Monitoring-Ansatz, der Ihren eigentlichen Integrationsbedarf verfehlt.
Die belastbare Brownfield-Entscheidung lautet deshalb nicht schlicht „OPC UA ja oder nein“. Sie lautet: Welche Datentiefe brauchen wir jetzt, welche Eingriffstiefe ist vertretbar, und welcher Architekturpfad liefert uns eine saubere Entscheidungsgrundlage für den nächsten Schritt? Wenn Sie diese drei Fragen sauber beantworten, ergibt sich der passende Weg in der Regel aus den Fakten Ihrer Maschinen – nicht aus Technologiepräferenzen.
13 / PRAXISWISSEN
Brownfield-Prüfliste vor der Entscheidung OPC UA oder externe Nachrüstung
Haken Sie ab, was Sie bereits geklärt haben. Die Auswahl bleibt nur während dieses Seitenbesuchs bestehen.
14 / PRAXISWISSEN
Weiterführende Fragen
Nein. Eine vorhandene OPC-UA-Schnittstelle belegt noch nicht, dass alle benötigten Daten für Verfügbarkeit, Leistung, Qualität und Stillstandsursachen in der erforderlichen Form vorliegen. Für eine belastbare Bewertung müssen Sie den realen Datenumfang Ihrer Maschine gegen den Use Case prüfen.
Ja, das kann als Architekturentscheidung vorgesehen werden. Der erste Schritt bleibt dabei die saubere Zustandserkennung; Auftrags-, Mengen- oder Qualitätsdaten sollten anschließend getrennt geplant und getestet werden, statt stillschweigend vorausgesetzt zu werden.
Dann, wenn Ihr erster Nutzen bewusst in standardisierten Maschinenzuständen, Job-Management, NC-Programm- oder Tool-Kontext liegt und die Maschine oder ein Gateway diese Daten nachweislich bereitstellt. In diesem Fall wäre eine reine externe Zustandserfassung fachlich zu schmal.
Klein genug, um Abweichungen sauber zu beobachten, und groß genug, um den geplanten Use Case zu prüfen. Praktisch heißt das: wenige ausgewählte Maschinen mit klarer Frage, definierter Abnahme und repräsentativen Schichten oder Aufträgen statt sofortigem Rollout auf den ganzen Maschinenpark.
So sieht die Umsetzung in der Praxis aus
Vertiefen Sie den konkreten Anwendungsfall, die Messgrundlage und die Grenzen anhand einer veröffentlichten Novo-AI-Fallstudie.