NOVO AI · PRAXISLEITFADEN 20 MIN. LESEZEIT
Die Entscheidung auf einen Blick
Rüstzeit messen heißt, vor der ersten Auswertung Start, Ende und Sonderfälle schriftlich festzulegen. Rüstzeit sollten Sie nicht als geschätzte Dauer „vom ersten Handgriff bis irgendwann läuft es wieder“ erfassen. Für belastbare Vergleiche braucht Ihr Werk ein klares Protokoll: Start am Ende des alten Laufs, ein bewusst gewählter Endpunkt, getrennte Erfassung externer Vorbereitung sowie feste Regeln für Parallelrüsten, Anfahrphase, Freigabe und Abbrüche.
Die Quellenlage ist an einem Kernpunkt eindeutig. Das Lean Enterprise Institute definiert Changeover Time als Zeit zwischen letztem Teil des vorigen Laufs und erstem Gutteil nach dem Wechsel. OEE.com ergänzt für die Praxis, dass Unternehmen ihre Messpolitik ausdrücklich dokumentieren sollen; als Endpunkte werden dort erstes Gutteil, konsistente Gutteile und volle Geschwindigkeit beschrieben. Aus dieser Kombination entsteht hier ein standortweites Protokoll für Brownfield-Fertigungen.
01 / PRAXISWISSEN
Messprotokoll für Rüstzeit: Start, Ende und Sonderfälle festlegen
Wenn Sie an einem Standort nur einen Satz verbindlich festschreiben, dann diesen: Rüstzeit ist die Zeitspanne am gewählten Messpunkt zwischen einem eindeutig definierten Ende des alten Laufs und einem ebenso eindeutig definierten Wiederanlauf des neuen Laufs. Alles, was davor vorbereitet wird, wird separat erfasst. Alles, was danach für Stabilisierung oder Freigabe nötig ist, wird nur dann einbezogen, wenn Ihr Protokoll es ausdrücklich so festlegt.
- Messobjekt festlegen: Gemessen wird an einem klar benannten Prozessschritt, idealerweise am Engpass. OEE.com empfiehlt OEE am Constraint des Prozesses zu messen; dieselbe Logik verhindert auch bei Rüstzeiten Streit darüber, welche Maschine oder welcher Linienabschnitt überhaupt bewertet wird. Für Nebenaggregate oder Hilfstätigkeiten können Sie Zusatzzeiten dokumentieren, aber nicht den Hauptmesspunkt wechseln.
- Startpunkt fixieren: Der Basispunkt ist das letzte Teil des alten Laufs. Das folgt direkt aus der Definition des Lean Enterprise Institute. Wenn Ihr Werk für Verbesserungsprojekte bewusst die Baseline aus der SMED-Dokumentation von LeanProduction.com nutzen will, gehört dazu eine schärfere Regel auf beiden Seiten: letztes Gutteil bei voller Geschwindigkeit bis erstes Gutteil bei voller Geschwindigkeit. Aus dem Umfang der SMED-Methode folgt jedoch nicht, dass jede Maschine dafür bereits alle nötigen Signale liefert.
- Endpunkt bewusst wählen: Ein Werk darf nicht gleichzeitig nach „erstem Gutteil“ berichten und intern Verbesserungen nach „volle Geschwindigkeit“ bewerten, ohne die Kennzahlen klar zu trennen. OEE.com verlangt eine dokumentierte Policy. Deshalb wählen Sie genau einen Endpunkt pro Kennzahl: erstes Gutteil, konsistente Gutteile oder volle Geschwindigkeit. Mischformen zerstören die Vergleichbarkeit über Schichten und Produkte.
- Externe Rüstzeit getrennt erfassen: SMED trennt interne Elemente, die nur im Stillstand gehen, von externen Elementen, die bei laufender Maschine möglich sind. Externe Vorbereitung zählt deshalb nicht in die interne Rüstzeit des Messfensters hinein. Sie gehört aber in dieselbe Auswertung, weil sonst Verbesserungen aus Vorbereitungsarbeit unsichtbar werden.
- Parallelaktivitäten sauber behandeln: Wenn zwei Personen gleichzeitig arbeiten, bleibt die Rüstzeit des Engpasses trotzdem eine Kalenderzeit zwischen Start und Ende. Zusätzlich können Sie Personalminuten erfassen, um Aufwand zu sehen. Wer beides vermischt, misst einmal Maschinenverfügbarkeit und einmal Teamaufwand, ohne die Größen klar zu trennen.
- Anfahrphase und Freigabe regeln: Ihr Protokoll muss beantworten, ob die Messung beim ersten Gutteil endet oder erst nach Qualitätsfreigabe, stabilen Gutteilen oder voller Geschwindigkeit. Gerade bei Serien mit Erstmusterprüfung, Prozessfreigabe oder reduzierter Startgeschwindigkeit entscheidet diese Regel über Minutenunterschiede, die später fälschlich als Verbesserung oder Verschlechterung gedeutet würden.
- Sonderfälle im Voraus definieren: Abbruch, Werkzeugschaden, fehlendes Material, fehlende Freigabe, Produktwechsel ohne Wiederanlauf, Linienwechsel und Messpunktwechsel müssen vor dem Pilot geklärt sein. Ein gutes Protokoll beschreibt nicht nur den Standardfall, sondern auch, wann ein Ereignis als abgebrochener Wechsel, als ungeplanter Stopp oder als zwei getrennte Ereignisse gewertet wird.
- Abnahme schriftlich sichern: Produktion, Lean, Qualität und Controlling unterschreiben dieselben Begriffe. Erst danach lohnt der Schritt von der Messdefinition zu datenbasierter Rüstzeitoptimierung, zu digitalen Werkzeugen zur Rüstzeitverkürzung oder zur Einbindung in eine saubere OEE-Berechnung.
Der Nutzen dieses Protokolls liegt nicht in einer neuen Lean-Methode. Der Nutzen liegt darin, dass spätere Verbesserungen dieselbe Bezugsgröße haben. Ohne gemeinsame Regel kann ein Team eine kürzere Rüstzeit melden, obwohl nur der Endpunkt von „volle Geschwindigkeit“ auf „erstes Gutteil“ verschoben wurde. Das ist kein Fortschritt, sondern eine geänderte Zählweise.
Dieses Messprotokoll ist eine Werksregel auf Basis der gelesenen Dokumentation, keine zusätzliche Norm. Die Quellen liefern Definitionsbausteine und Grenzfälle. Welche Felder Ihre Maschine, Steuerung oder Sensorik tatsächlich bereitstellt, muss Ihr Werk getrennt prüfen. Aus einer Standard- oder Methodendefinition folgt nicht automatisch die Implementierungstiefe an Ihrer konkreten Anlage.
02 / PRAXISWISSEN
Rüstzeit messen: Warum die Definition vor jeder Verbesserung kommt
Rüstzeit ist nie nur eine Zahl. Sie beeinflusst mindestens drei Ebenen gleichzeitig: Verfügbarkeit im OEE, reale freie Kapazität und Prioritäten in SMED-Projekten. Laut OEE FAQ von OEE.com gehört Changeover Time als Setup-and-Adjustment-Verlust in die Availability. Wenn Ihre Messgrenzen unscharf sind, verschieben Sie also nicht nur eine lokale Kennzahl, sondern den Verfügbarkeitsverlust selbst.
Genauso wichtig ist die Trennung von interner und externer Rüstzeit. SMED beschreibt die Kernlogik ausdrücklich als Umwandlung möglichst vieler Changeover-Schritte in externe Elemente, also Tätigkeiten bei laufender Anlage. Diese Verbesserung wird nur sichtbar, wenn Sie die interne Rüstzeit und die externe Vorbereitung nebeneinander, aber nicht vermischt ausweisen. Sonst „verschwindet“ Zeit lediglich aus dem Stillstand in eine ungezählte Vorbereitungszone.
Der dritte Grund ist organisatorisch. Controlling interessiert sich für belastbare Zeitfenster, Qualität für Freigabepunkte, Produktion für die tatsächliche Wiederanlaufzeit und Lean für Verschwendung in den Einzelschritten. Ein brauchbares Messprotokoll ist deshalb kein Lean-Poster, sondern ein Übersetzungsdokument zwischen Funktionen. Genau diese Lücke beantworten die vorhandenen Novo-Beiträge bisher nicht: Sie erklären Optimierung, digitale Hilfsmittel oder OEE-Logik, aber noch kein einheitliches Definitionssystem für den Messbeginn und das Messende.
03 / PRAXISWISSEN
Dokumentationsvergleich: Was die Quellen festlegen – und was Sie selbst entscheiden müssen
Wichtiger Hinweis: Der folgende Vergleich ist ein Dokumentationsvergleich, kein eigener Praxistest. Novo AI veröffentlicht diesen Beitrag und ist selbst Anbieter für Maschinendatenerfassung. Deshalb werden nur öffentlich dokumentierte Aussagen verglichen. Wo öffentliche Angaben fehlen, steht hier nicht „fehlt als Funktion“, sondern nur „öffentlich nicht dokumentiert“.
Dokumentationsvergleich zur Messlogik von Rüstzeiten und zur Datenerfassung
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Lean Enterprise Institute
Definiert Changeover Time als Zeit zwischen letztem Teil des alten Laufs und erstem Gutteil nach dem Wechsel. Klare Basisdefinition.OEE.com / Vorne-Dokumentation
Verlangt eine dokumentierte Changeover Policy mit festem Start- und Endpunkt. Präzisiert, dass Konsistenz der Regel entscheidend ist.LeanProduction.com / Vorne-SMED-Dokumentation
Beschreibt für die SMED-Baseline das letzte Gutteil bei voller Geschwindigkeit bis zum ersten Gutteil bei voller Geschwindigkeit.Novo AI WatchMen, öffentliche Lösungsseite
Öffentlich dokumentiert sind OEE-Voraussetzungen und Zustandsdatenerfassung, aber keine explizite öffentliche Regel für den Messstart oder das Messende von Rüstzeiten.Lean Enterprise Institute
Keine Varianten beschrieben; die Lexikondefinition nennt einen Endpunkt.OEE.com / Vorne-Dokumentation
Drei dokumentierte Optionen: erstes Gutteil, konsistente Gutteile und volle Geschwindigkeit.LeanProduction.com / Vorne-SMED-Dokumentation
Für die Baseline ist die Variante mit voller Geschwindigkeit an Start und Ende dokumentiert.Novo AI WatchMen, öffentliche Lösungsseite
Öffentlich keine Endpunktvarianten für Rüstzeitmessung dokumentiert.Lean Enterprise Institute
In der gelesenen Lexikonseite nicht beschrieben.OEE.com / Vorne-Dokumentation
In der gelesenen OEE-Implementierungsseite nicht als SMED-Regel ausgeführt.LeanProduction.com / Vorne-SMED-Dokumentation
Explizit dokumentiert: interne Elemente bei gestoppter Anlage, externe Elemente bei laufender Anlage; Umwandlung interner in externe Schritte ist Kern von SMED.Novo AI WatchMen, öffentliche Lösungsseite
Öffentlich keine spezielle SMED-Systematik für interne und externe Rüstschritte dokumentiert.Lean Enterprise Institute
Keine Erfassungsmethode beschrieben.OEE.com / Vorne-Dokumentation
Beschreibt manuelle oder automatisierte Datenerfassung, Stopp-Schwellen und Erfassung von Stop Time.LeanProduction.com / Vorne-SMED-Dokumentation
Fokussiert auf SMED-Methode; die gelesene Seite dokumentiert keine Brownfield-Erfassung per externer Sensorik.Novo AI WatchMen, öffentliche Lösungsseite
Dokumentiert externe Akustik- und Vibrationssensorik für Maschinenzustände, fordert Validierung der Zustände und grenzt Stillstandsgründe sowie OEE-Vollständigkeit gegenüber zusätzlichen Datenquellen ab.Aus diesem Vergleich folgt eine einfache, aber wichtige Konsequenz. Die Quellen liefern keine universelle Fabrikregel für alle Sonderfälle. Sie liefern die Bausteine: Grunddefinition, Policy-Zwang, Varianten für das Messende und die SMED-Trennung von intern und extern. Den Rest muss Ihr Werk selbst festlegen, schriftlich testen und dann konsequent beibehalten.
Ebenso klar ist, dass eine Zustandsmessung allein noch keine fertige Rüstzeitpolitik ersetzt. Die öffentliche Novo-Dokumentation zur Maschinendatenerfassung für Bestandsmaschinen beschreibt externe Sensorik und ihre Grenzen sauber: Zustände lassen sich aus Akustik- und Schwingungssignalen ableiten, Stillstandsgründe oder vollständige OEE benötigen aber zusätzliche Informationen. Genau deshalb beginnt ein seriöses Projekt nicht bei der Software, sondern bei der Definition.
Umgekehrt kann auch eine andere Lösung geeigneter sein. Wenn Ihr Maschinenpark bereits belastbare Maschinenzustände, Gutteilzähler, Auftragskennungen und Freigabesignale direkt aus Steuerung oder MES liefert, ist eine direkte Schnittstellenlogik unter Umständen näher an der vorhandenen Datenquelle als externe Sensorik. Wenn diese Signale fehlen oder nicht nutzbar sind, wird eine Brownfield-Erfassung von Zuständen relevant. Diese Bedingung sollten Sie offen aussprechen, statt jede Datenerfassung zur Universalantwort zu erklären.
04 / PRAXISWISSEN
Prüfprotokoll am Shopfloor: So führen Sie den Testlauf durch
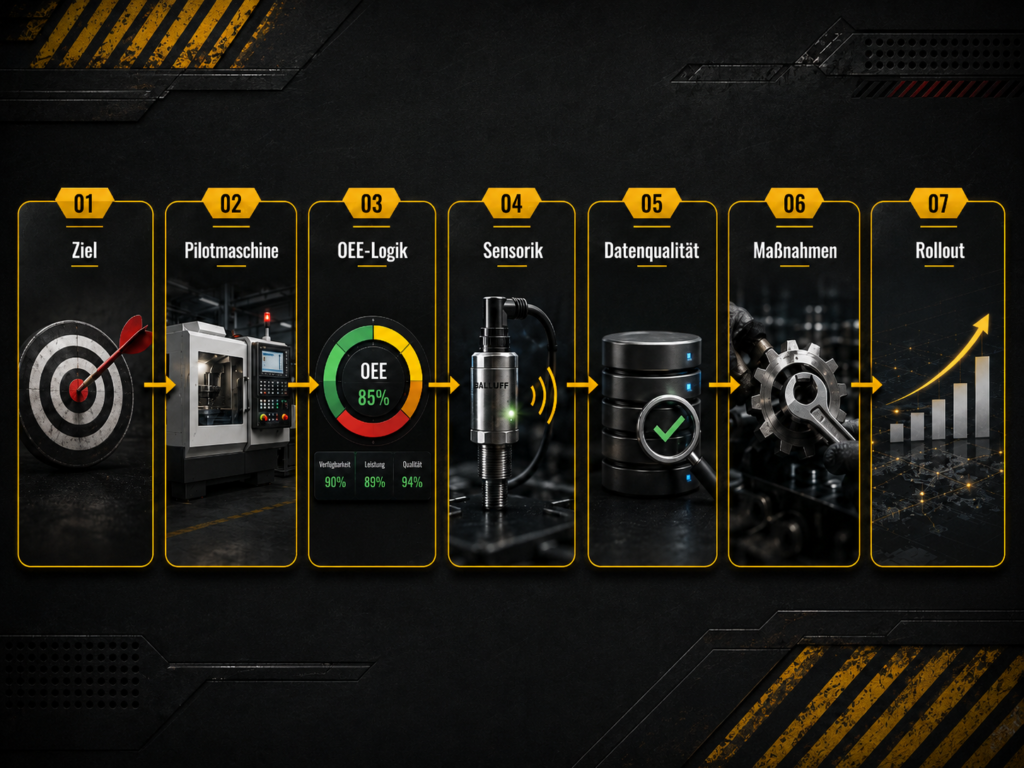
Das folgende Prüfprotokoll beschreibt Vorgehen und Abnahmekriterien, keine Messergebnisse. Es zeigt, wie Sie einen Testlauf aufsetzen und welche Nachweise für eine spätere Standardisierung sinnvoll sind. Ob die Regeln an Ihrer Maschine tragfähig sind, muss der Pilot erst belegen.
1. Messpunkt und Prozessgrenze festlegen
Starten Sie nicht mit der Frage, wie lang ein Wechsel „gefühlt“ dauert, sondern mit der Frage, wo er gemessen wird. Für Linien empfiehlt sich der Engpassschritt, nicht der bequemste Sensorpunkt und nicht automatisch das Linienende. Diese Logik folgt der OEE-Definition auf OEE.com, die OEE am Constraint verankert. Für die Rüstzeit ist dieselbe Fokussierung nützlich, weil sonst mehrere Abschnitte konkurrierende Zahlen produzieren.
Schreiben Sie deshalb im Protokoll wörtlich nieder: Maschine oder Linie, Messpunkt, beteiligte Produktfamilien, relevante Auftragsarten und die Führungskennzahl. Wenn ein Wechsel auf Presse A gemessen wird, darf der Transport zum Ofen nicht plötzlich Teil derselben Rüstzeit werden, nur weil er im Einzelfall Verzögerung erzeugt. Solche Anschlussverluste können Sie erfassen, aber sie brauchen eine eigene Kategorie.
Für Brownfield-Umgebungen ist diese Grenzziehung besonders wichtig. Externe Sensorik erkennt Zustandswechsel, aber nicht automatisch Ihre betriebliche Definition von „Rüstbeginn“ oder „Freigabe“. Der Pilot muss also zuerst den semantischen Rahmen festlegen und erst danach prüfen, welche Signale ihn belastbar abbilden. Das entspricht auch der öffentlichen Novo-Dokumentation: Erst Eignung und Zustandsunterscheidung prüfen, dann Datenqualität validieren und erst danach über Rollout oder OEE-Nutzung entscheiden.
2. Den Startpunkt ohne Interpretationsspielraum markieren
Für den Start haben Sie weniger Freiheitsgrade als für das Ende. Die Primärdefinition des Lean Enterprise Institute lautet: Zeit zwischen letztem Teil des alten Laufs und erstem Gutteil des neuen Laufs. Wenn Ihr Team bereits mit einer SMED-Baseline nach LeanProduction.com arbeitet, schärfen Sie Start und Ende gemeinsam: letztes Gutteil bei voller Geschwindigkeit bis erstes Gutteil bei voller Geschwindigkeit. Entscheidend ist nicht, welche Variante eleganter klingt, sondern dass sie schriftlich gilt.
In der Praxis hilft eine doppelte Formulierung: technischer Startpunkt und sichtbarer Nachweis. Beispiel: Technischer Startpunkt ist das Passieren des letzten Teils am Messpunkt; sichtbarer Nachweis ist ein Zeitstempel aus Maschine, Sensor oder Zählwerk. Wenn dieses Signal nicht verfügbar ist, kann im Pilot auch ein Beobachtungsprotokoll dienen. Es ersetzt aber nicht die spätere technische Verifikation.
Wichtig ist, was nicht als Start zählt. Die Materialbereitstellung vor dem letzten Altteil, die Werkzeugsuche während die Anlage noch läuft oder die Vorbereitung der Arbeitsanweisung sind externe Tätigkeiten. Sie gehören als vorbereitende Zeit in den Datensatz, aber nicht in die interne Rüstzeit des Engpasses. Diese Trennung ist keine Spitzfindigkeit, sondern die Voraussetzung dafür, dass SMED-Fortschritte sichtbar werden.
3. Das Messende passend zum Zweck wählen
Beim Endpunkt geht es nicht um richtig oder falsch, sondern um Konsistenz und Einsatzzweck. OEE.com nennt drei dokumentierte Optionen: erstes Gutteil, konsistente Gutteile und volle Geschwindigkeit. Wenn Sie vor allem Verfügbarkeitsverluste mit einem klaren, leicht prüfbaren Ende bewerten wollen, ist „erstes Gutteil“ die einfachste Regel. Wenn Ihr Prozess nach dem ersten Gutteil noch erkennbare Stabilisierung braucht, werden die anderen beiden Varianten relevanter.
Für die Verbesserung von Rüstabläufen auf dem Shopfloor ist die Policy „volle Geschwindigkeit“ methodisch streng, weil sie Einstellen und Stabilisieren sichtbar mit abbildet. Die SMED-Dokumentation nutzt dafür eine Baseline, die Start und Ende jeweils an voller Geschwindigkeit festmacht. Für tägliche Kennzahlen im Leitstand kann dieselbe Strenge aber zu Missverständnissen führen, wenn Qualität, Materialfreigabe oder Kundenmix das Erreichen voller Geschwindigkeit beeinflussen. Dann sollten Sie den Kennzahlzweck offen benennen und gegebenenfalls zwei Größen führen: interne Rüstzeit bis erstes Gutteil und Stabilisierung bis volle Geschwindigkeit.
Entscheidend ist, dass beide Größen nicht zu einer einzigen Zahl verschmolzen werden. Ein Werk darf selbstverständlich zwei Kennzahlen haben. Es darf aber nicht eine Kennzahl mit zwei unterschiedlichen Endregeln rechnen. Die einfachste Prüffrage lautet: Kann ein neuer Schichtleiter ohne Rückfrage erkennen, wann das Ereignis endet? Wenn nein, ist die Definition noch nicht belastbar genug.
4. Interne, externe und parallele Schritte getrennt erfassen
Die SMED-Logik unterscheidet nicht zwischen „wichtigen“ und „unwichtigen“ Tätigkeiten, sondern zwischen Tätigkeiten, die nur im Stillstand gehen, und Tätigkeiten, die bei laufender Anlage möglich sind. Genau diese Trennung gehört in Ihr Protokoll. Führen Sie deshalb mindestens vier Felder: interne Rüstzeit am Engpass, externe Vorbereitungszeit, Parallelaktivitäten weiterer Personen und Wartezeiten auf Freigabe oder Ressource.
Bei Parallelrüsten entstehen Diskussionen, weil Menschen Arbeitsaufwand und Maschinenstillstand intuitiv vermischen. Für Kapazität und OEE zählt die Kalenderzeit am Messpunkt. Wenn zwei Einrichter parallel arbeiten, kann der Aufwand in Personalminuten steigen, während die interne Rüstzeit sinkt. Das ist kein Widerspruch, sondern ein erwünschter Effekt. Ihr Formular sollte deshalb beide Größen nebeneinander zeigen.
Dasselbe gilt für gemeinsam genutzte Ressourcen. Warten zwei Maschinen auf dieselbe QA-Freigabe, denselben Kran oder dasselbe Werkzeug, bleibt der Stillstand an der gemessenen Maschine trotzdem Teil des Ereignisses, solange Ihr Protokoll diese Wartezeit als Bestandteil des Rüstfensters definiert. Wenn Sie sie gesondert auswerten wollen, tun Sie das über Ursachenfelder, nicht über einen wechselnden Start- oder Endpunkt.
5. Testlauf, Plausibilisierung und formale Abnahme
Ein brauchbares Protokoll entsteht nicht im Besprechungsraum, sondern im Test an realen Wechseln. Führen Sie deshalb einen begrenzten Testlauf mit repräsentativen Produktfamilien, Schichten und Bedienkonstellationen durch. Ziel ist nicht, schon Verbesserungen zu verkaufen, sondern Streitpunkte sichtbar zu machen: Wann beginnt die Anfahrphase, wie wird Ausschuss im Wechsel behandelt, wann gilt ein abgebrochener Start als eigenes Ereignis?
Zur Plausibilisierung reichen drei Nachweise: eine Beobachtungsnotiz oder Videofolge des Ablaufs, die zugehörigen Zeitstempel aus Ihrer Datenerfassung und eine gemeinsame Durchsicht mit Produktion, Qualität und Controlling. Stimmen diese drei Sichtweisen im Beispielwechsel nicht überein, prüfen Sie nacheinander die Definition von Start, Ende und Gutteil, die technische Abbildung über Sensorik oder Schnittstellen sowie Zeitbasis, Mapping und Datenqualität. Erst wenn die Abweichung eindeutig lokalisiert ist, passen Sie Protokoll, Datenquelle oder Erfassungslogik gezielt an.
Erst nach dieser Abnahme lohnt Automatisierung. Wer zuerst Sensorik installiert und erst später über Begriffe verhandelt, bekommt zwar Daten, aber keine belastbare Kennzahl. Genau deshalb ist die Reihenfolge wichtig: definieren, testweise beobachten, technisch abbilden, erneut verifizieren und erst dann standardisieren. Auf dieser Basis werden spätere Auswertungen aus OEE-Berechnungen oder Rüstzeitanalysen auch tatsächlich entscheidungsfähig.
05 / PRAXISWISSEN
Sonderfälle ohne Streit regeln
Erstteilfreigabe, Anfahrteile und reduzierte Startgeschwindigkeit
Viele Unklarheiten entstehen an der Grenze zwischen „Rüsten“ und „Produzieren“. Das erste Teil ist vielleicht geometrisch in Ordnung, aber die formale Freigabe fehlt noch. Oder die Anlage produziert bereits Gutteile, erreicht aber die Sollgeschwindigkeit erst einige Minuten später. Für solche Fälle sollten Sie nicht improvisieren, sondern die zuvor gewählte Endregel konsequent anwenden.
Wenn Ihre Werkskennzahl auf „erstes Gutteil“ endet, muss Ihr Protokoll zusätzlich festlegen, woran dieses Gutteil im laufenden Betrieb erkannt wird. Eine spätere formale Freigabe ist ein eigener Regelpunkt. Laut OEE.com muss bei zeitversetzter Qualitätsinformation bewusst entschieden werden, ob die Kennzahl erst später veröffentlicht, zunächst ohne Quality-Anteil geführt oder nachträglich angepasst wird. Für Rüstzeiten heißt das: Verwechseln Sie „erstes Gutteil“ nicht automatisch mit jeder späteren Freigabeentscheidung.
Wenn Ihre Kennzahl dagegen „konsistente Gutteile“ oder „volle Geschwindigkeit“ als Ende nutzt, bleiben zusätzliche Minuten bewusst im Ereignis. Entscheidend ist, dass Qualitätsfreigabe, Gutteilstabilität und Geschwindigkeit als unterschiedliche Sachverhalte begriffen werden und nicht unter dem unscharfen Wort „Anlauf“ verschwinden. Nur so vermeiden Sie, dass dieselbe Serie von Schicht zu Schicht unterschiedlich gebucht wird.
Abbruch, Fehlversuch, Materialmangel und Werkzeugschaden
Nicht jeder Produktwechsel führt direkt zu einem neuen stabilen Lauf. Ein Werkzeug kann beschädigt sein, Material fehlt, das Programm passt nicht oder der Auftrag wird vor Wiederanlauf gestoppt. Ihr Protokoll muss deshalb definieren, wann ein Rüstvorgang als abgebrochen gilt und wie die bis dahin angefallene Zeit klassifiziert wird. Sonst verschwinden lange Verlustblöcke in Sammelkategorien, die keine Verbesserung mehr zulassen.
Eine praxistaugliche Regel ist: Solange der Wechsel mit dem Ziel des Wiederanlaufs des neuen Produkts fortgeführt wird, bleibt die Zeit Teil desselben Rüstereignisses. Wird dieses Ziel formell aufgegeben, endet das Ereignis als abgebrochener Wechsel; nachfolgende Zeit wird als ungeplanter Stopp, Materialwartezeit oder Instandhaltung klassifiziert. Diese Empfehlung ist keine Norm, aber sie vermeidet, dass ein nie abgeschlossener Wechsel statistisch als Nullminute verschwindet.
Wichtig ist auch der Umgang mit Ausschuss. Nach der OEE-Logik auf OEE.com zählen Teile, die Nacharbeit brauchen, beim ersten Durchlauf nicht als Gutteile. Übertragen auf den Wechsel heißt das: Ein Teil, das den im Protokoll festgelegten Gutteilkriterien noch nicht entspricht, beendet eine Kennzahl mit „erstem Gutteil“ noch nicht. Der Endpunkt folgt der Qualitätsregel, nicht dem Wunsch nach einer kürzeren Rüstzeit.
Parallelrüsten mit mehreren Personen oder Bereichen
Parallelrüsten ist methodisch erwünscht, messtechnisch aber nur dann sauber, wenn Sie Kalenderzeit und Arbeitsaufwand trennen. Die Kalenderzeit beginnt am definierten Startpunkt und endet am definierten Endpunkt des Messobjekts. Sie wird nicht addiert, nur weil drei Personen gleichzeitig arbeiten. Wer parallele Minuten zusammenzählt, erzeugt Personalaufwand, aber keine Rüstzeit am Engpass.
Zusätzlich sollten Sie dokumentieren, welche Schritte tatsächlich parallel laufen und welche nur nacheinander möglich sind. Gerade hier entstehen gute SMED-Hinweise: Eine Aufgabe, die formal intern erscheint, kann sich vielleicht in eine externe Vorbereitung oder in eine parallele Tätigkeit verlagern. Die SMED-Quelle empfiehlt genau diese Prüfung jedes Elements. Die Messung selbst bleibt davon unberührt; sie zeigt lediglich, ob die Umstellung den Stillstand des Engpasses verkürzt hat.
Wenn zwei Bereiche beteiligt sind, etwa Werkzeugbau und Produktion, bleibt die Logik gleich. Ein externer Rüstschritt im Werkzeuglager wird als externe Zeit geführt, selbst wenn er personell aufwendig ist. Für die Führungskennzahl des Maschinenstillstands zählt nur, wann der gemessene Prozess tatsächlich stillsteht und wann er nach Ihrer Endregel wieder läuft.
Linienwechsel, mehrere Maschinen und wandernder Engpass
Bei gekoppelten Linien ist die Versuchung groß, Rüstzeiten gleichzeitig an mehreren Stationen zu messen und dann einen Durchschnitt zu bilden. Für operative Klarheit ist das oft die schlechtere Lösung. Wenn der Engpass feststeht, messen Sie dort. Wenn der Engpass je nach Produktfamilie wandert, sollten Sie das vorab dokumentieren und pro Familie den gültigen Messpunkt festlegen, statt während der Analyse spontan umzuschalten.
OEE.com beschreibt denselben Gedanken für OEE ausdrücklich: Wenn der Constraint sich verlagert, folgt die Messung dem Constraint, sofern der Aufwand dafür vertretbar bleibt. Für die Rüstzeit ergibt sich daraus eine saubere Regel: Ein Standort darf mehrere gültige Messpunkte haben, aber nie denselben Wechsel gleichzeitig an wechselnden Hauptpunkten bewerten. Sonst wird die Kennzahl abhängig von der Perspektive des Beobachters.
Wenn die Linie als Gesamtsystem betrachtet werden soll, braucht sie ein eigenes Protokoll. Dann definieren Sie explizit, was als Linienstart und Linienende gilt, welche Station die Führungslogik liefert und wie Blockierung oder Unterversorgung eingeordnet werden. Diese Linienlogik ist nicht automatisch identisch mit der Einzelmaschinenlogik und sollte deshalb nicht stillschweigend übernommen werden.
06 / PRAXISWISSEN
Wie Sie das Protokoll in Brownfield-Umgebungen technisch erfassen
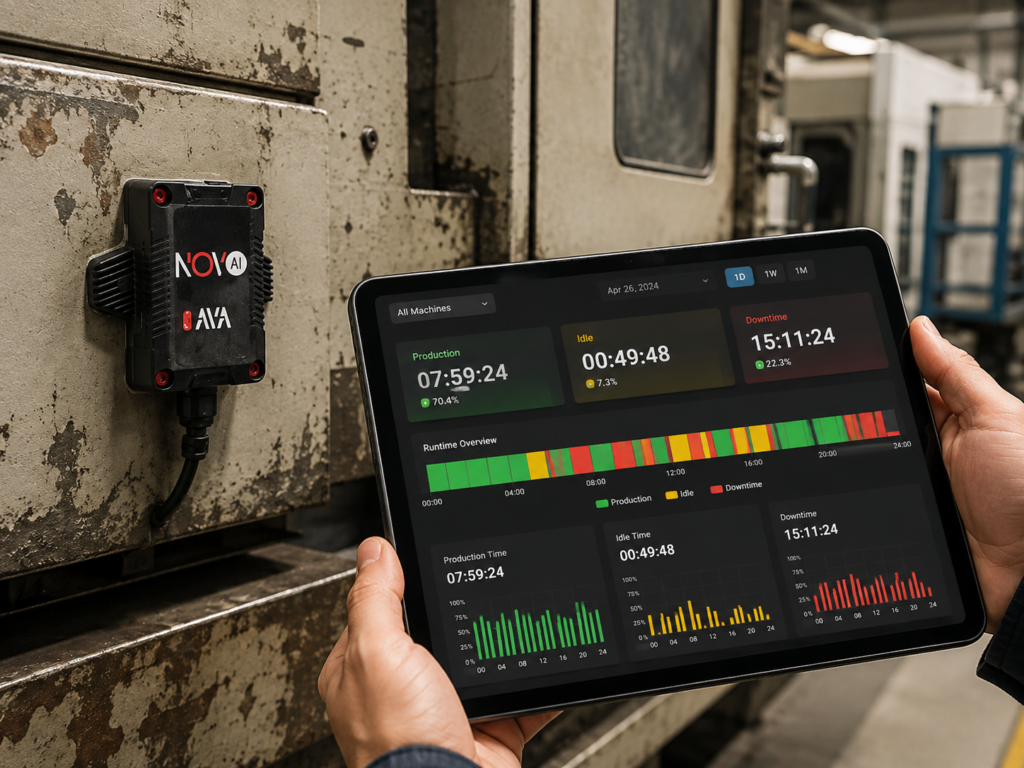
Ein Messprotokoll ist zunächst plattformneutral. Trotzdem stellt sich in Bestandsmaschinenparks schnell die Frage nach der Datenerfassung. Die öffentliche Novo-Seite zur Maschinendatenerfassung für Bestandsmaschinen beschreibt einen Ansatz über externe Akustik- und Vibrationssensorik, aus deren Signalen Maschinenzustände abgeleitet werden. Zugleich grenzt dieselbe Seite sauber ein, dass Stillstandsgründe, Auftragsdaten und Qualitätsinformationen zusätzliche Quellen brauchen.
Für das Rüstzeitprotokoll ist diese Trennung hilfreich. Sie bedeutet: Zustandswechsel wie „läuft“, „steht“ oder „Rüsten vermutet“ können technisch anders erfasst werden als Gutteil, Freigabe oder Störgrund. Wer eine Brownfield-Lösung auswählt, sollte also nicht nur nach Sensoren fragen, sondern nach dem vollständigen Datenvertrag: Welche Zeitstempel kommen aus welcher Quelle, wer ist führend bei Gutteilen, und wie werden manuelle Ergänzungen revisionssicher hinterlegt?
Wenn Ihr Ziel erst einmal die Sichtbarkeit von Zustandszeiten ist, kann eine externe Erfassung an Bestandsmaschinen genügen, um die Start- und Endgrenzen eines Wechselereignisses technisch zu unterstützen. Wenn Sie zusätzlich Gutteile, Ausschuss, Auftragskontext und Freigaben belastbar verknüpfen wollen, wächst der Integrationsbedarf. Genau deshalb ist der Beitrag zur OEE-Berechnung als Anschlusslektüre sinnvoll: Er zeigt, welche weiteren Felder für Availability, Performance und Quality nötig sind.
Für die eigentliche Verbesserung der Wechselzeiten kommen danach die anderen Baustellen: Standardarbeit, Elementanalyse, Umwandlung interner in externe Schritte und Ursachenarbeit. Dazu passen die Novo-Beiträge zu Rüstzeit optimieren und Rüstzeiten senken mit digitalen Tools. Die Reihenfolge bleibt aber entscheidend: erst die Messdefinition, dann die Technik, dann die Optimierung.
Eine wichtige Grenze sollten Sie offen benennen. Öffentliche Produktseiten belegen nicht automatisch, dass jede Maschine, jedes Freigabesignal und jede Produktfamilie ohne weiteres gleich gut abbildbar ist. Die Novo-Seite sagt selbst, dass Eignung von Prozess, Signalqualität und Montageposition abhängt. Ein solides Projekt behandelt diese Aussage nicht als Fußnote, sondern als Abnahmekriterium für den Pilot.
07 / PRAXISWISSEN
Beispielrechnung: derselbe Wechsel, drei plausible Endpunkte
Das folgende Szenario ist bewusst ein Beispiel mit Annahmen, keine Messung aus einem Kundenprojekt. Es zeigt nur, wie stark die ausgewählte Endregel die ausgewiesene Rüstzeit verändert. Gemessen wird an einer einzelnen Maschine am definierten Messpunkt. Externe Vorbereitung wie Werkzeugsuche oder Materialbereitstellung wurde bereits vor dem letzten Altteil erledigt und gehört daher nicht in die interne Rüstzeit.
Das Beispiel variiert absichtlich nur den Endpunkt. Eine echte SMED-Baseline nach LeanProduction.com würde zusätzlich den Start auf das letzte Gutteil bei voller Geschwindigkeit setzen. Die folgenden Zahlen sind deshalb keine vollständige SMED-Baseline, sondern drei alternative Policies für denselben beobachteten Ablauf.
Hypothetischer Ablauf eines Produktwechsels am Messpunkt
Wählen Sie ein Kriterium. Die Optionen stehen direkt nebeneinander.
Dauer
6 MinutenEinordnung im Protokoll
Interne RüstzeitDauer
10 MinutenEinordnung im Protokoll
Interne RüstzeitDauer
7 MinutenEinordnung im Protokoll
Interne RüstzeitDauer
5 MinutenEinordnung im Protokoll
Interne Rüstzeit, wenn Endregel „erstes Gutteil“Dauer
4 MinutenEinordnung im Protokoll
Zusatzzeit, wenn Endregel „konsistente Gutteile“Dauer
4 MinutenEinordnung im Protokoll
Zusatzzeit, wenn Endregel „volle Geschwindigkeit“Mit denselben Rohereignissen entstehen also drei korrekte, aber unterschiedliche Kennzahlen. Nach der Regel „erstes Gutteil“ beträgt die interne Rüstzeit 28 Minuten. Nach der Regel „konsistente Gutteile“ sind es 32 Minuten. Nach der Endregel „volle Geschwindigkeit“ werden 36 Minuten ausgewiesen. Die Differenz zwischen der ersten und der dritten Variante beträgt in diesem Beispiel 8 Minuten oder 28,57 Prozent bezogen auf die 28-Minuten-Baseline.
Bei drei Wechseln in einer Schicht läge die Differenz zwischen beiden Policies bereits bei 24 Minuten ausgewiesener Rüstzeit, obwohl sich am realen Geschehen auf dem Shopfloor nichts geändert hat. Genau deshalb darf eine Verbesserung erst dann als Verbesserung gelten, wenn Startpunkt, Endpunkt und Sonderfälle unverändert geblieben sind. Sonst vergleichen Sie Politik mit Politik statt Prozess mit Prozess.
Aus dem Beispiel folgt noch etwas Zweites. Wenn Ihr Team sowohl die interne Rüstzeit bis erstes Gutteil als auch die Stabilisierung bis volle Geschwindigkeit kennen möchte, ist das legitim. Dann führen Sie aber zwei Kennzahlen mit klaren Namen, etwa „Rüstzeit intern bis erstes Gutteil“ und „Anlauf bis volle Geschwindigkeit“. Diese Trennung schafft mehr Erkenntnis als eine scheinbar präzisere Einheitszahl.
08 / PRAXISWISSEN
So prüfen Sie, ob das Protokoll standortweit funktioniert
Ein Protokoll ist nur dann standorttauglich, wenn zwei Schichten, zwei Meisterbereiche und zwei Controller bei demselben Beispielwechsel zum selben Ergebnis kommen. Die Abnahme sollte daher nicht nur fachlich, sondern auch organisatorisch erfolgen. Legen Sie eine freigegebene Version, ein Änderungsdatum, Rollen für Pflege und Freigabe sowie ein Verfahren für Ausnahmen fest. Ohne Versionierung beginnt die Bedeutungsverschiebung sofort wieder.
Ein einfacher Abnahmetest ist: Nehmen Sie einige reale Wechselereignisse aus unterschiedlichen Produktfamilien, lassen Sie sie unabhängig voneinander nach dem Protokoll auswerten und vergleichen Sie anschließend Start, Ende, interne Zeit, externe Zeit und Sonderfallklassifikation. Unterschiedliche Ergebnisse sind kein Grund für Schuldzuweisungen, sondern ein direkter Hinweis, welche Formulierungen im Protokoll noch zu offen sind.
Grenzen sollten dabei ausdrücklich im Dokument stehen. Erstens liefern die hier verwendeten Quellen eine belastbare fachliche Basis, aber keine vollumfängliche Werksnorm für jeden Spezialprozess. Zweitens ersetzt die öffentliche Produktdokumentation eines Anbieters keine Vor-Ort-Validierung Ihrer Datenquellen. Drittens sagt eine sauber definierte Rüstzeit noch nichts darüber aus, welche Verbesserungsmaßnahme den höchsten Nutzen bringt. Sie schafft nur die belastbare Grundlage dafür.
Wenn Sie diese Grenzen offen benennen, wird das Protokoll stärker, nicht schwächer. Es verspricht dann nicht zu viel und lässt sich trotzdem auditieren. Genau darin liegt der praktische Mehrwert: Sie schaffen eine Kennzahl, die Lean, Produktion, Qualität und Controlling gleichzeitig tragen können, statt im nächsten Workshop wieder über das gleiche Wort zu streiten.
Die kurze Schlussfolgerung lautet deshalb: Rüstzeit messen heißt nicht nur Zeit nehmen, sondern Begriffe binden. Start, Ende, internes und externes Rüsten, Parallelaktivitäten, Freigabe und Sonderfälle müssen vor der ersten Verbesserung feststehen. Dann können Sie Rüstzeiten verkürzen, OEE sauberer berechnen und Kapazität glaubwürdiger planen. Ohne diese Vorarbeit bleibt jede Rüstzeit nur eine Schätzung mit Dashboard.
09 / PRAXISWISSEN
Abnahmecheck für Ihr Rüstzeit-Protokoll
Haken Sie ab, was Sie bereits geklärt haben. Die Auswahl bleibt nur während dieses Seitenbesuchs bestehen.
10 / PRAXISWISSEN
Weiterführende Fragen
Nur wenn Ihr Protokoll das Messende ausdrücklich an eine Freigabe koppelt. Die Primärquellen stützen „erstes Gutteil“ als Endpunkt. Ob dieses Gutteil im Betrieb schon für die Kennzahl genügt oder ob eine spätere formale Freigabe abgewartet wird, müssen Sie gesondert festlegen. Bei zeitversetzter Qualitätsinformation beschreibt OEE.com dafür ausdrücklich eigene Veröffentlichungs- oder Anpassungsregeln.
Externe Vorbereitung wird separat erfasst und nicht in die interne Rüstzeit des Engpasses eingerechnet. Genau diese Trennung ist für SMED wichtig, weil Verbesserungen sonst nur Zeit aus dem Stillstand in eine ungezählte Vorbereitungsphase verschieben würden.
Für Verfügbarkeit und Kapazität zählt die Kalenderzeit zwischen dem festgelegten Start- und Endpunkt am Messobjekt. Zusätzlich können Sie Personalminuten dokumentieren, um Aufwand sichtbar zu machen. Beide Größen dürfen nicht zu einer einzigen Zahl vermischt werden.
Das ist nur sinnvoll, wenn Sie unterschiedliche Kennzahlen mit klaren Namen führen. Für eine einzige Vergleichskennzahl sollten Start und Ende über alle Fälle stabil bleiben. Sonst wird eine Veränderung der Messpolitik fälschlich als Prozessverbesserung gelesen.